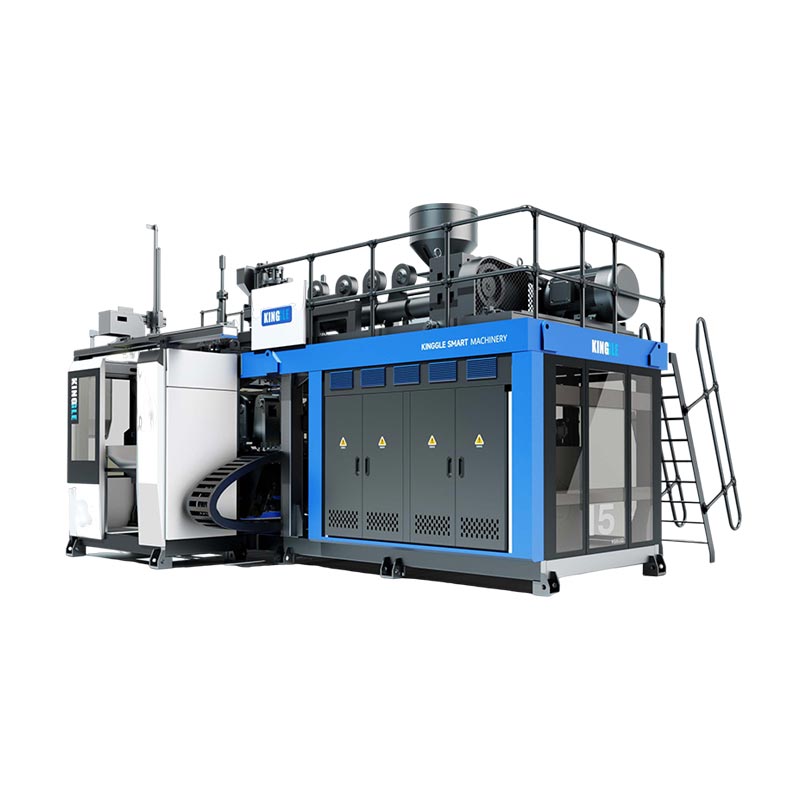
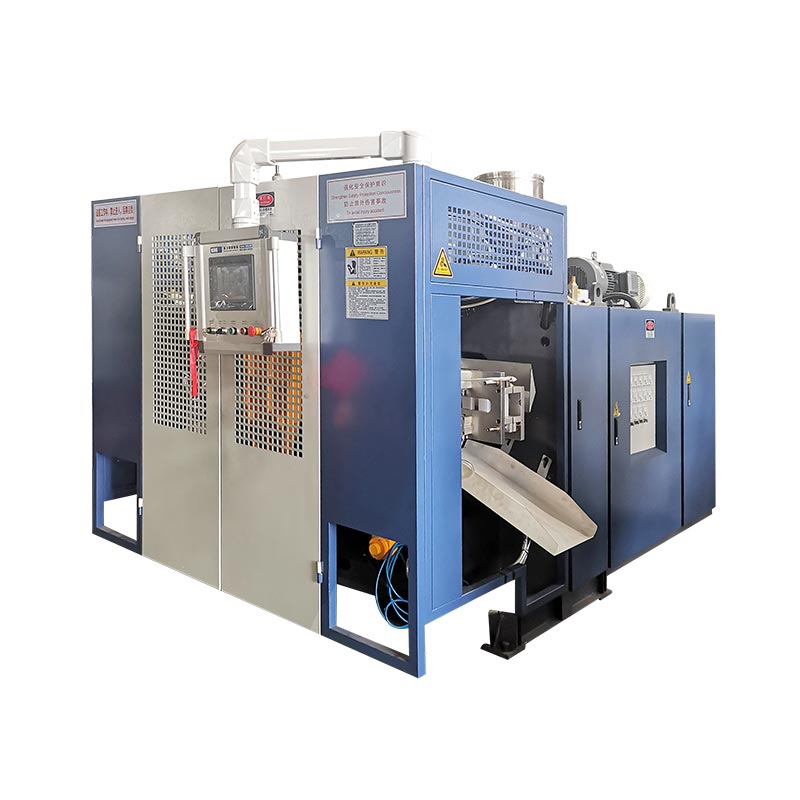
İkinci stansiya maşının ekstruziya, soyutma və qəliblə işləmə müddətindən necə istifadə etdiyini dəyişir. O, avtomatik olaraq satıla bilən məhsulu ikiqat artırmır, şüşə başına enerjini azaldır və ya daha böyük məhsul yaratmır. Üç qoşalaşmış Kinggle maşın ölçüsü real fərqlərin harada göründüyünü göstərir.

Əsltək və iki stansiyalı üfürmə maşınıBuna görə də müqayisə vaqon sayı deyil, tam hüceyrə tədqiqatıdır. Qərar şüşəni, istehsal cədvəlini, ümumi ərimə tələbini, iki stansiya ardıcıllığını və qəbul edilmiş hissə tələbini birləşdirməlidir.
Bir stansiya ilə iki stansiya arasında nə dəyişir?
Tək stansiyalı davamlı ekstruziya üfürmə maşınında bir qəlib və sıxac mövqeyi parisonu tutur, hissəni təşkil edir, soyudulur və sərbəst buraxılır. Növbəti qəlibləmə hadisəsi həmin bir stansiyanın ardıcıllığına uyğun olmalıdır.
İki stansiyalı və ya iki stansiyalı ekstruziya üfürmə maşını, ortaq bir ekstruziya sistemi ətrafında iki qəlib mövqeyini dəyişir. Bir stansiya üfürmə, soyutma və ya hissə-hissə çıxarma mərhələsində ola bilər, digəri isə növbəti parisonu tutmağa hazırlaşır. Buna görə də bəzi bazarlarda ikitərəfli stansiya avadanlıqları ikitərəfli və ya servis üfürmə maşını kimi də təsvir olunur.
Bu sadələşdirilmiş ardıcıllıq son istehsal dərəcəsini deyil, fürsəti izah edir. Stansiya səyahəti, parizonun formalaşması, qəlibin bağlanması, üfürülməsi, egzoz, soyutma, atma, kəsmə və aşağı axın transferi hələ də bir-birinə uyğun olmalıdır. Müstəqil şatl-maşın ədəbiyyatı, həmçinin tək və ikitərəfli konfiqurasiyaları tək və çox parisonlu matris başlıqlarından ayrı olaraq sadalayır və bunların müxtəlif avadanlıq seçimləri olduğunu təsdiqləyir.
Stansiya sayını, baş sayını, boşluq sayını və təbəqə sayını qarışdırmayın
Bir çox sitat səhvləri ona görə başlayır ki, “ikiqat” ikiqat olanı demədən istifadə olunur. İki stansiyalı maşın mütləq iki başlı maşın, iki boşluqlu qəlib və ya iki qatlı bir xətt deyil.
| Müddət | Nə sayır | Nə dəyişir | Təchizatçı üçün sual |
|---|---|---|---|
| Tək və ya ikiqat stansiya | Ardıcıllıqla işləyən qəlib və sıxac mövqeləri | Maşın ardıcıllığı, qəlib dəsti tələbi, çıxış potensialı, iz və idarəetmə | Bu maşında neçə tam qəlib stansiyası alternativ olur? |
| Tək və ya çox başlı zərb alətləri | Parisonlar bir qəlibləmə tədbirində ekstrüde edildi | Bir anda neçə qəlib boşluğunu qidalandırmaq olar və tələb olunan çıxış meydançası | Neçə satış nöqtəsi daxildir və onların mərkəz məsafəsi nədir? |
| Tək və ya çox boşluqlu qəlib | Bir qəlibdə əmələ gələn hissələr bağlanır | Qəlibləmə hadisəsinə görə hissələr, qəlib ölçüsü, soyutma balansı və kəsmə | Bir qəlib hadisəsi neçə satıla bilən hissə istehsal etməlidir? |
| Tək və ya çox qatlı | Hissə divarında material təbəqələri | Ekstruderlər, kalıp başlığı arxitekturası, materialla işləmə və prosesə nəzarət | Kotirovkaya hansı materiallar və təbəqə quruluşu daxildir? |
TheR&B davamlı ekstruziya servis məlumat vərəqiməsələn, bir və ya iki stansiyalı sıxac konfiqurasiyalarından ayrı-ayrılıqda tək və çox parisonlu kalıp başlıqlarını sadalayır. Multi-parison alətləri bir çıxış qoludur; ikinci bir qəlib stansiyası başqadır. Təklif ya qoldan istifadə edə, ya da hər ikisini birləşdirə bilər, ona görə də kotirovka hər birini ayrıca müəyyən etməlidir.
Terminologiya da bölgələrə görə dəyişir. Alıcılar axtara biləriki stansiyalı üfürmə maşını, əkiz stansiya üfürmə maşını, iki stansiyalı şüşə üfürmə maşınıvə yaikitərəfli üfürmə qəlibi. Tək adla seçməkdənsə, fiziki ardıcıllığı təsdiqləyin.
Orijinal müqayisə: üç qoşalaşmış Kinggle maşın ölçüsü
Aşağıdakı təhlil altı cari Kinggle məhsul səhifəsində dərc edilmiş spesifikasiyalardan istifadə edir. Hər bir cüt eyni nominal maksimum konteyner tutumuna malikdir və bu, stansiya fərqini daha asan görmək imkanı verir. Rəqəmlər kataloq istinadlarıdır, hər bir şüşə, qatran, kalıp başlığı və ya seçim paketi üçün istehsal zəmanəti deyil.
| Tutum və model | stansiyalar | Nəşr edilmiş çıxış etiketi | HDPE əritmə qabiliyyəti | Maşın ölçüləri (L×W×H) | Sadə L×W zərf* | Çəki | Sıxma qüvvəsi |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Subay | 600 əd/saat quru dövrə | 30 kq/saat | 3,1 × 1,7 × 2,5 m | 5.3 m² | 2,5 t | 40 kN |
| 2LKGB2D | İkiqat | 600 × 2 əd/saat quru dövrü | 55 kq/saat | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Subay | 500 əd/saat quru dövrə | 55 kq/saat | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | İkiqat | 500 × 2 əd/saat quru dövrü | 80 kq/saat | 3,2 × 2,2 × 2,5 m | 7.0 m² | 5,2 t | 65 kN |
| 15 lKGB15L | Subay | 450 əd/saat quru dövrə | 100 kq/saat | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15 lKGB15D | İkiqat | 450 × 2 əd/saat quru dövrü | 120 kq/saat | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Qoşalaşmış məlumatlar nəyi ortaya qoyur
1. Stansiya sayı maksimum hissə ölçüsünü müəyyən etmir
Hər Kinggle cütlüyündə konteynerin nominal tutumu və dərc edilmiş sıxma qüvvəsi eyni qalır: 2L və 40 kN, 5L və 65 kN və ya 15L və 165 kN. İkinci stansiya istehsal ardıcıllığını dəyişir; 5 litrlik platformanı 15 litrlik platformaya çevirmir.
Bu fərq maşın seçimi zamanı əhəmiyyətlidir. Hissə həcmi, proqnozlaşdırılan sahə, qəlib ölçüləri və tələb olunan sıxac hələ də platformaya uyğun olmalıdır. Kinggle'süfürmə maşını seçim təlimatıstansiya sayını seçməzdən əvvəl konteynerdən başlayır.
2. Qoşa stansiya cütləri ərimə qabiliyyətini artırır, lakin bir sabit nisbətlə deyil
Nəşr edilmiş HDPE ərimə qabiliyyəti 2L cütlüyündə 30-dan 55 kq/saata, 5L cütlüyündə 55-dən 80 kq/saata, 15L cütlüyündə isə 100-dən 120 kq/saata yüksəlir. Bu artımlar eyni deyil və universal “ikiqat stansiya çarpanına” çevrilməməlidir.
Bu, məlumatlarda ən vacib tutum dərsidir. İki stansiya daha çox qəlibləmə imkanları yarada bilər, lakin ekstruder hələ də ümumi parison kütləsini təmin etməlidir. Daha ağır şüşə, daha çox flaş, daha çox kalıp çıxışı və ya daha qısa hadisə intervalı ərimə tələbini artırır. Ekstruziya darboğaza çevrildikdə, stansiyanın mövcudluğunu əlavə etmək onu həll edə bilməz.
3. Çəki və quraşdırma zərfi ölçüyə görə fərqli şəkildə artır
Tək modeldən ikiqat modelə keçid nəşr edilmiş maşının çəkisini 2L-də 2.5-dən 4.5 tona, 5L-də 3.0-dan 5.2 tona, 15L-də isə 7.5-12.5 tona qaldırır. Hesablanmış L×W maşın zərfi müvafiq olaraq təxminən 5,3 ilə 6,8 m², 6,8 ilə 7,0 m² və 9,9 ilə 13,9 m² arasında dəyişir.
Buna görə də mərtəbə sahəsi təhlükəsiz olaraq "demək olar ki, eyni" və ya "iki dəfə böyük" kimi təsvir edilmir. Nəticə platformadan asılıdır. Nə maşın zərfinin hesablanması zavod planı deyil: xidmətə giriş, material təchizatı, soyutma manifoldları, idarəetmə şkafları, hissələrin boşaldılması və qəliblərin idarə edilməsi hələ də boş yerə ehtiyac duyur. Kinggle-dən istifadə edingüc, hava, su və layout bələdçisisayt planını dondurmadan əvvəl.
4. Quru dövrə etiketi çatdırılma vədi deyil, müqayisə siqnalıdır
Quru dövr, hazır hissənin istehsal şərtlərini sübut etmədən maşının hərəkətini qeyd edir. Faktiki məhsula parison formalaşması, zərbə və işlənmə vaxtı, soyutma, atma, kəsmə, keyfiyyət itkisi və planlaşdırılan dayanacaqlar daxil edilməlidir. Qalın 15 litrlik bidon və yüngül 500 ml şüşə eyni stansiya sayına malik maşında işlədiyi üçün eyni məhsuldarlığı təyin etmək olmaz.
Kalıplama hadisələri və kütlə balansından çıxışı hesablayın
Məhsuldan başlayın və geriyə doğru işləyin. Kataloq nömrəsini növbə saatlarına vurmaqla başlamayın.
Addım 1: tələb olunan yaxşı nəticəni müəyyənləşdirin
Planlaşdırılmış istehsal saatları, planlaşdırılan dəyişikliklər və zavodun öz mövcudluğu fərziyyələrindən istifadə edərək təsdiqlənmiş tələbatı saatda yaxşı hissələrə çevirin. Tələb ssenarilərini ayrı saxlayın - baza, mövsümi pik və gələcək artım - beləliklə, artıq potensial bir optimist hədəfin içində gizlənməkdənsə, görünür.
Addım 2: bir tam qəlibləmə hadisəsini ölçün
Təklif olunan qəlib üçün parisonların sayını, əmələ gələn hissələri, ümumi parison kütləsini, hazır hissə kütləsini, flaş/yenidən işləmə marşrutunu, sabit hadisə intervalını və qəbul edilmiş keyfiyyət nəticəsini qeyd edin. Bir qəlibləmə hadisəsi bir qəlibin parison materialını tutması və onun hissələri dəstini istehsal etməsi deməkdir.
Yaxşı hissələr/h = qəlibləmə hadisələri/h × hadisə başına hissələr × qəbul edilən fraksiya
Ümumi ərimə tələbi (kq/saat) = qəlibləmə hadisələri/saat × hadisə başına ümumi parison kütləsi (kq)
Qəbul edilən fraksiya razılaşdırılmış sınaqdan və ya dürüst bitki fərziyyəsindən gəlməlidir. Ümumi parison kütləsinə yalnız hazır şüşə deyil, qəlibləmə hadisəsinə daxil olan material daxildir. Flaş yenidən yerləşərsə, onun idarə edilməsi və yenidən tətbiqi hələ də xəttə təsir edir.
Addım 3: darboğazları bir xətt kimi yoxlayın
Ümumi ərimə tələbini faktiki material altında təklif olunan ekstruderlə müqayisə edin. Sonra qəlibin soyudulmasını, havanın üfürülməsini, hissələrin çıxarılmasını, kəsilməsini, sızma testini, daşınmasını, qablaşdırmasını və öğütücü tutumunu təsdiqləyin. Ən aşağı davamlı mərhələ xətt çıxışını təyin edir.
Daha geniş davamlı maşın çıxışı məntiqi üçün Kinggle-ə baxındavamlı üfürmə maşın bələdçisi. Sürət sınaqları zamanı hissənin çəkisi və ya divar paylanması dəyişirsə, istifadə edinparison proqramlaşdırma bələdçisivə hər bir vəziyyətdə eyni divar yerlərini yoxlayın.
Hansı konfiqurasiya istehsal planına uyğundur?
Tək stansiya adətən daha təmiz siyahıdır...
- təsdiqlənmiş tələb məqbul əməliyyat marjası ilə bir qəlib stansiyasına uyğundur;
- məhsul dəyişiklikləri tez-tez baş verir və ya istehsal müddəti qısadır;
- büdcə, texniki xidmət və ya doğrulama səbəbləri üçün bir qəlib dəsti üstünlük təşkil edir;
- hissə, qəlib və ya çıxarma üsulu alternativ tərtibatı daha az praktik edir;
- zavod sahəsi, qaldırıcı giriş və ya aşağı axın avtomatlaşdırılması məhduddur;
- layihə tələbin hələ sübut olunmadığı bir bazara daxil olur.
Qoşa stansiya tam xətt tədqiqatına layiq olduqda…
- sabit təkrar tələb real bir stansiyanın çıxışından artıqdır;
- iki uyğunlaşdırılmış qəlib stansiyası təkrarlanan prosesi işlədə bilər;
- ekstruder və kalıp başlığı tələb olunan ümumi ərimə dərəcəsini təmin edə bilər;
- soyutma, alternativ qəlib işləri üçün faydalı vaxt buraxır;
- kəsmə, sınaq və materialla işləmə artan axını qəbul edə bilər;
- əlavə qəlib, maşın və kommunal əhatə dairəsi müdafiə edilə bilən bir iş vəziyyətinə malikdir.
Siyahıların heç biri məhsul sınağını əvəz etmir. Bu, ümumi satınalma səhvinin qarşısını alır: ikinci stansiyanı müstəqil çıxış aksesuarı kimi qəbul etmək. Bu, alətləri, nəzarətləri, işə salma və hissələrin fabrikdə hərəkətini dəyişdirən sistem qərarıdır.
Kommunal xidmətlər və aşağı axın avadanlıqları stansiyanın üstünlüyünü silə bilər
İki stansiya xətti qəlib-soyutma sisteminə daha çox istilik göndərə və bir-birinə daha yaxın olan qəlibləmə hadisələri yarada bilər. Sıxılmış hava təzyiqi saxlamalı və yalnız boşda deyil, xəttin tələb etdiyi zaman axını təmin etməlidir. Soyuducu su sabit şəraitdə hər iki qəlib dövrəsinə çatmalıdır. Elektrik paylanması, hidravlik soyutma və şkaf mühiti son quruluşa uyğun olmalıdır.
Müqayisə cədvəlindən zavod xidmətlərini hesablamayın. Bəzi cari Kinggle veb spesifikasiyaları uyğun olmayan vahid tipoqrafiyasından istifadə edir və orta enerji rəqəmləri eyni məhsul testini təsvir etmir. Sifariş edilmiş konfiqurasiya üçün layihəyə aid köməkçi proqram vərəqini, elektrik çertyojunu və ümumi tənzimləmə rəsmini tələb edin.
Kalıbı açdıqdan sonra hər prosesi yoxlayın
- Çıxarılan avadanlıq alternativ stansiyalardan hissələri qəbul edə bilərmi?
- Kəsmə faktiki flaş və boyun/alt həndəsəsini idarə edə bilərmi?
- Sızma test cihazı tələb olunan xətt nisbətində hər boşluğu yoxlaya bilərmi?
- Konveyerlər toqquşmanın, yığılmanın və hissələrin deformasiyasının qarşısını ala bilərmi?
- Öğütücü və qarışdırıcı yenidən üyüdülmə nisbətini pozmadan parlamağı idarə edə bilərmi?
- Təsdiq edilmiş yoxlama və dəyişdirmə işləri üçün operatorlar hər iki stansiyaya təhlükəsiz şəkildə çata bilərmi?
Sürətli qaçış qeyri-sabit divar qalınlığı, yanıb-sönmə, soyutma təhrifi və ya təkrar siqnallar yaradırsa, qoşunprofilaktik baxım qeydiKinggle iləHMI problemlərinin aradan qaldırılması üsuluresept dəyişiklikləri ilə fiziki darboğaz gizlətməzdən əvvəl.

Təkcə maşın qiymətini deyil, ümumi quraşdırılmış dəyəri müqayisə edin
Plastik şüşə hazırlayan maşın qiymətini axtaran alıcı ekvivalent olmayan iki kotirovka ala bilər. Biri ikinci qəlib dəstini, götürmə və sızma testini daxil edə bilər; digəri yalnız əsas qəlibləmə maşını göstərə bilər. Buna görə də aşağı başlıq qiyməti daha az tam istehsal xanasını təsvir edə bilər.
| Xərc təbəqəsi | Tək stansiyalı sual | İki stansiyalı sual |
|---|---|---|
| Maşın platforması | Hansı ekstruder, sıxac, idarəedicilər və standart köməkçilər daxildir? | Hansı əlavə vaqon, sıxac, zərbə və idarəetmə avadanlığı daxildir? |
| Kalıplar və kalıp başlığı | Bir tam qəlib və düzgün kalıp çıxışı paketi daxildirmi? | İki uyğunlaşdırılmış qəlib stansiyası daxildir və baş sayı və çıxış meydançası alət planı ilə eynidirmi? |
| Zavod xidmətləri | Hansı güc, hava, su və döşəmə/yükləmə işləri tələb olunur? | Mövcud xidmətlər eyni vaxtda zavod tələbi ilə daha sürətli hadisələrin ardıcıllığını dəstəkləyə bilərmi? |
| Aşağı axın hüceyrəsi | Hansı çıxarma, kəsmə, sınaq, daşıma və üyütmə addımları əllə və ya avtomatikdir? | Hər aşağı axın mərhələsi alternativ stansiyaların hissələrini yığılmadan qəbul edə bilərmi? |
| Dəyişdirmə və doğrulama | Alıcının proseduru altında bir qəlib və resept dəyişikliyi nə qədər vaxt aparır? | Məhsul dəyişikliyindən sonra iki stansiya necə uyğunlaşdırılır, uyğunlaşdırılır və bərpa olunur? |
| Əməliyyat riski | Tək qəlib stansiyası dayanarsa hansı məhsul itirilir? | Hər iki stansiya təhlükəsiz şəkildə təcrid oluna bilərmi və paylaşılan ekstruziya ardıcıllığı ilə nə baş verir? |
Faydalı iqtisadi müqayisə hər iki tərəfdən eyni layihə sərhədindən istifadə edir. Qəlibləmə maşını, qəliblər, kalıp başlığı, köməkçilər, quraşdırma, işə salma, təlim və zavod dəyişiklikləri daxildir. Sonra alıcının öz əməliyyat fərziyyələrindən istifadə edərək işçi qüvvəsi, kommunal xidmətlər, planlaşdırılmış texniki xidmət, dəyişiklik itkisi, keyfiyyət itkisi və dayanma müddətini qiymətləndirin.
Hər bir məhsul üçün xərc = müqayisə dövrü ərzində ümumi məsrəf ÷ eyni dövr ərzində istehsal olunmuş qəbul edilmiş hissələr
Paylayıcı və məxrəc eyni vaxt pəncərəsindən və əhatə dairəsindən istifadə etməlidir. İki stansiyalı kapital rəqəmini tək stansiyalı quru dövrəli çıxışın üzərinə qoymayın və ya avtomatlaşdırılmış qoşa xətti kəsmə və sınağı istisna edən əsas tək maşınla müqayisə etməyin. Tələb əlavə məhsuldan istifadə edə bilmirsə, boş tutum bir xərc olaraq qalır. Tələb tək stansiyanın imkanlarını üstələyirsə, buraxılmış istehsal və əlavə iş də xərclərdir.
Qiymət hələ də etibarlı alış məhdudiyyətidir, lakin texniki uyğunluqdan sonra aiddir. Kinggle-dan hər bir daxil edilmiş komponenti və hər bir alıcı tərəfindən təchiz edilmiş elementi müəyyən etməyi xahiş edin ki, kotirovka sətir-sətir müqayisə olunsun.
Daha yaxşı RFQ zəmanətli şərtləri kataloq istinadlarından ayırır
Hər təchizatçıya eyni giriş vərəqini göndərin. Əks halda, iki sitat fərqli fərziyyələrdən istifadə edə bilər və yenə də müqayisə oluna bilər.
| RFQ sahəsi | Tələb olunan giriş | Niyə stansiya qərarını dəyişir |
|---|---|---|
| Hissə | Rəsm və ya nümunə, maksimum ölçülər, boyun/finiş, tutacaq, ayırma xətti və kəsmə tələbi | Kalıbın uyğunluğunu, hərəkətini və aşağı axın işlərini müəyyənləşdirir |
| Material | Dəqiq qatran dərəcəsi, rəngi, əlavələri, yenidən üyüdülmə/PCR planı və təchizatçı məlumatları | Ərimə davranışını, ümumi ötürmə qabiliyyətini və soyutmanı dəyişir |
| Kütlə və divar | Bitmiş çəki, ümumi parison/flash təxmin, kritik divar yerləri və dözümlülük | Döngə hədəflərini ərimə tələbinə və keyfiyyətli sübuta çevirir |
| Tələb | Saatda yaxşı hissələr, növbə, il və pik mövsüm; SKU/dəyişmə planı | İkinci stansiyanın məhsuldar yüklü saxlanılıb saxlanıla biləcəyini göstərir |
| Alətlər | Stansiya sayı, kalıp çıxışları, boşluqlar, mərkəz məsafəsi, qəlib dəstləri və soyutma sxemi | “İkiqat stansiyanın” fərqli baş və ya boşluq ehtimalını gizlətməsinə mane olur |
| Keyfiyyət | Çəki, ölçülü, divar, sızma, düşmə, üst yükləmə və ya digər razılaşdırılmış sınaqlar | Hərəkət sürəti əvəzinə yaxşı çıxış müəyyən edir |
| Zavod | Enerji standartı, hava/su şəraiti, döşəmə və tavan məhdudiyyətləri, qaldırıcı yol və aşağı axın avadanlığı | Tam qoşa stansiya hüceyrəsinin quraşdırılıb dəstəkləndiyini yoxlayır |
Qəbul sınaq zamanı bu maddələri qeyd edin
- Maşın, qəlib, kalıp başlığı, qatran və resept şəxsiyyəti.
- Hər bir stansiya üçün sabit qəlibləmə-hadisə intervalı - bir ən sürətli hadisə deyil.
- Ümumi parison kütləsi, hazır hissənin çəkisi və flaş marşrutu.
- Razılaşdırılmış sınaq pəncərəsi üzərində boşluq və stansiya ilə qəbul edilən hissələr.
- Kritik divar, ölçülü və funksional nəticələr.
- Nümayiş olunan yük altında faktiki hava, su və elektrik şəraiti.
- Məhkəmə zamanı həyəcan siqnalı, dayanma və əl ilə müdaxilə qeydi.
Bu rekord “tək və ikiqat stansiya”nı alıcının məhsuluna əsaslanan qərara çevirir. O, həmçinin gələcək nasazlıqların aradan qaldırılması və profilaktik təmir üçün istismara vermə əsasını təmin edir.
Tez-tez verilən suallar
Hansı daha sürətlidir: tək stansiyalı və ya iki stansiyalı üfürmə maşını?
İki stansiyalı maşın daha yüksək çıxış potensialına malikdir, çünki iki qəlib stansiyası ortaq bir ekstruziya sistemi ətrafında növbələşir. Faktiki yaxşı məhsul hələ də ərimə tutumu, parizon sayı, soyutma, hissələrin çıxarılması, aşağı axın avadanlıqları və qəbul edilmiş keyfiyyətdən asılıdır.
İki stansiyalı üfürmə maşını ikiqat istehsal edirmi?
Avtomatik deyil. Nəşr olunmuş quru dövr rəqəmləri iki alternativ stansiyanı göstərə bilər, lakin satıla bilən məhsul ümumi ərimə tələbi, soyutma, kəsmə, sınaq, dayandırma və ya rədd etmə ilə məhdudlaşdırıla bilər. Maşını faktiki məhsul və materialla yoxlayın.
İki stansiyalı maşın ikibaşlı maşınla eynidirmi?
Xeyr. Stansiya sayı qəlib və sıxac mövqelərini təsvir edir. Baş sayı bir qəlibləmə hadisəsi üçün neçə parizonun ekstrüde edildiyini təsvir edir. Maşın iki stansiyanı bir və ya bir neçə kalıp çıxışı ilə birləşdirə bilər.
İki stansiya fərqli qəlibləri işlədə bilərmi?
Onların əlaqəsi olmayan məhsulları səmərəli işlədə biləcəyini düşünməyin. Stansiyalar ekstruziya və proses şərtlərini bölüşür, buna görə də məhsul kütləsi, parison vaxtı, soyutma və aşağı axın işləri uyğun olmalıdır. Mühəndislik zamanı dəqiq tənzimləməni təsdiqləyin.
5L konteynerlər üçün tək və ya ikiqat stansiya seçməliyəm?
Konteyner həcmi yalnız platformanı müəyyən edir. Təsdiqlənmiş yaxşı hissələrin tələbi, məhsulun çəkisi, iş uzunluğu, qəlib və kalıp planı, mövcud kommunal xidmətlər, fabrik sxemi və aşağı axın gücündən stansiya sayını seçin.
Üfləmə maşınının çıxışı necə hesablanmalıdır?
Hər bir hadisəyə və qəbul edilmiş fraksiyaya vurulan saatda qəlibləmə hadisələrini istifadə edin. Nəticəni ümumi ərimə tələbi, soyutma və hər aşağı axın addımı ilə yoxlayın. İstehsal məhsulu kimi yalnız quru dövrədən istifadə etməyin.
Tək və iki stansiya kotirovkası üçün hansı məlumat lazımdır?
Hissə rəsmini, material dərəcəsini, bitmiş və ümumi parison kütləsini, divar və keyfiyyət tələblərini, yaxşı hissələrin hədəfini, SKU planını, qəlib və boşluq konsepsiyasını, kommunal xidmətləri, tərtibatı və aşağı axın avadanlığını təmin edin.