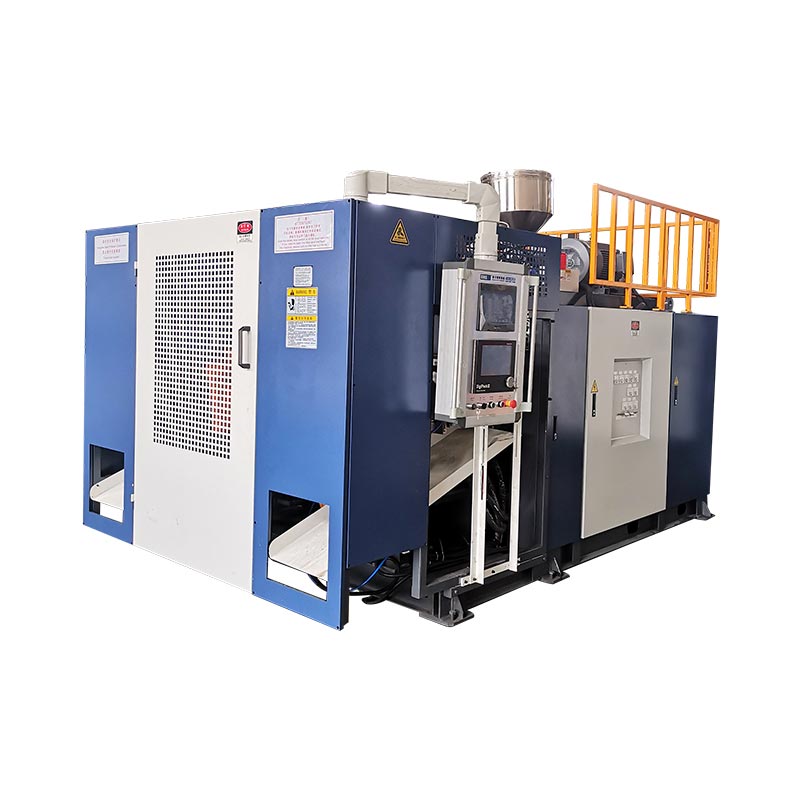
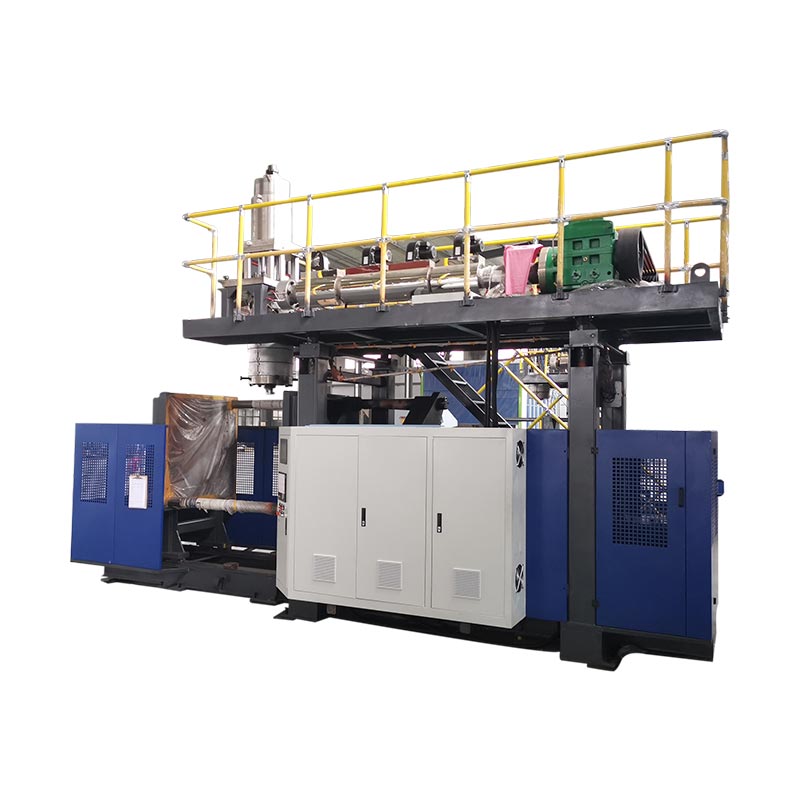
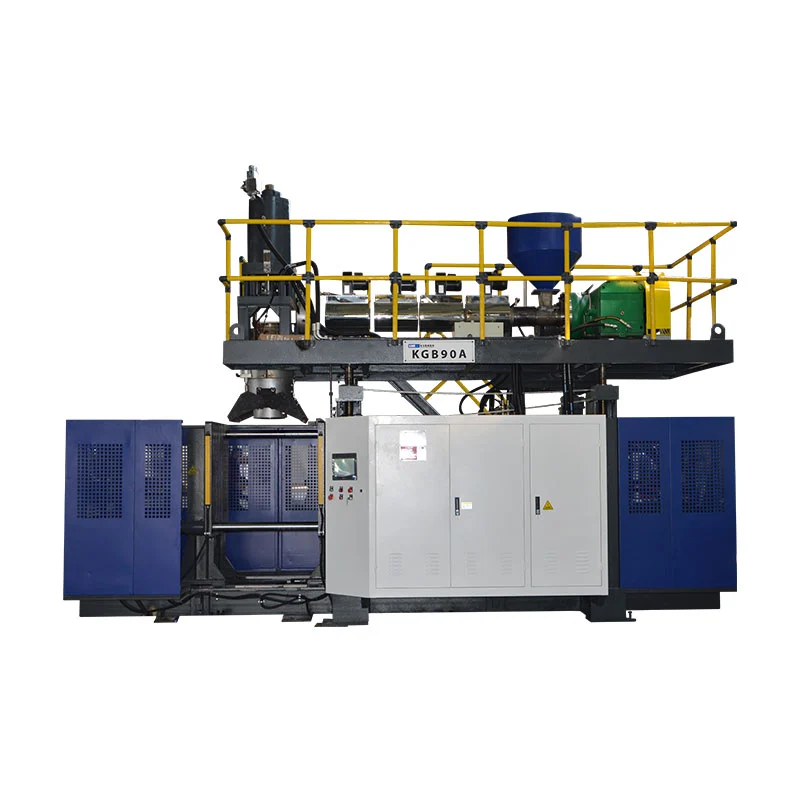
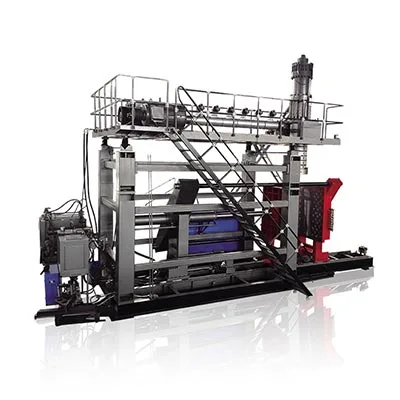
1000L IBC üfürmə maşını plastik daxili qabı təşkil edir. Bu, tam IBC-ni tək başına sübut etmir. Təsdiqlənmiş daxili şüşə, qəfəs, palet, qapaqlar, material sistemi, qəlib, aşağı axın montajı və tələb olunan qablaşdırma testlərinə qarşı maşını seçin və qəbul edin.
Böyük tutum IBC layihəsini maşın ölçmə məşqi kimi göstərir. Çətin iş interfeyslərdə oturur. Üst açılış bağlanma ilə uyğun olmalıdır. Aşağı çıxış klapan və qəfəs girişinə uyğun olmalıdır. Kalıplanmış gövdə paletdə düzgün oturmalıdır. Qəfəs zədələyici təmas yaratmadan daxili qabı qorumalıdır.
Bu təlimat həmin interfeysləri maşın girişlərinə və zavod sınaq sübutlarına çevirir. O, nəşr olunan avadanlıq istinadı kimi Kinggle-ın hazırkı 1000L IBC platformasından istifadə edir.

Məhsul bir yığılmış sistemdir
Daxili şüşə qəfəsə, paletə, klapana və doldurma bağlantısına uyğun gəlir.
Baş, parison profili, qəlib və soyutma təsdiq edilmiş divar xəritəsini yaradır.
Çıxarma, kəsmə, yığma və sınaq tələb olunan qəbul edilmiş nəticəni təmin edir.
Sınaq hər bir qəbul edilmiş vahidi material, parametrlər, ölçmələr və sınaq nəticələri ilə əlaqələndirir.
KGB1000L-IBC, onun spesifikasiya cədvəlindən istifadə edərkənKGS1000L-IBC. Quru dövr cərgəsi də göstərilir150 L, bu istifadə edilə bilən dərəcə deyil. Bu məqalə canlı səhifə və kotirovka bir təsdiqlənmiş model kodu və çıxış vahidindən istifadə edənə qədər avadanlığı Kinggle 1000L IBC platforması adlandırır.1000L IBC üfürmə maşınının nə ilə təchiz etdiyini müəyyənləşdirin
Üfləmə maşını plastik gövdə düzəldir. IBC terminologiyasında həmin gövdə çox vaxt daxili şüşə, daxili qab, layner və ya daxili qab adlanır. Axtarış dili bazara görə dəyişir. Texniki müqavilədə bir nəzarət olunan termindən istifadə edilməlidir.
Tam kompozit IBC bu qəliblənmiş gövdədən daha çox ehtiva edir. Xarici strukturda metal qəfəs və palet ola bilər. Bağlamalar, contalar, aşağı boşaltma klapan, etiketlər və identifikasiya işarələri paketi tamamlayır. Montaj avadanlığı və sınaq stansiyaları qəlibləmə kamerasından kənarda yerləşə bilər.
Fərqlənmənin praktiki təsiri var. Maşın təchizatçısı qəlibləmə prosesini və razılaşdırılmış sınaqda yer alan ölçüləri sübut edə bilər. Tam IBC sahibi bütün təchiz edilmiş komponentlərin birlikdə işlədiyini sübut etməlidir. Qəfəs, palet və ya klapan başqa təchizatçıdan gəlirsə, alıcı şirkətlər arasında interfeys nəzarətinə ehtiyac duyur.
ABŞ-ın mövcud qaydaları buna bariz nümunədir.49 CFR 178.707kompozit IBC-ni plastik daxili qabı əhatə edən sərt xarici qablaşdırma kimi təsvir edir. Deyir ki, daxili qab və xarici qablaşdırma ayrılmaz bir paket təşkil edir. O, həmçinin bildirir ki, daxili qab xarici qablaşdırma olmadan öz saxlama funksiyasını yerinə yetirmək üçün nəzərdə tutulmayıb.
Bu qayda bazara xasdır, lakin mühəndislik dərsi yaxşı gedir. Kommersiya məhsulu yığılmış IBC-dirsə, daxili şüşəni təcrid olunmuş halda qəbul etməyin. İstehsal qəfəsini, altlıqları, üst qapağı, klapan və contaları kvalifikasiya planına daxil edin.
Kotirovkada maşın-təchizatçı sərhədi göstərilməlidir. Təchiz edilmiş qəlibi, robotu, söndürmə, sızma test cihazını, konveyerləri və montaj alətlərini adlandırın. Alıcı tərəfindən təmin edilən bütün komponentləri və xidmətləri qeyd edin. Rəngli sərhəd təsviri "standart aksesuarların" uzun siyahısından daha faydalıdır.
Daxili şüşə, qəfəsə, paletə və klapanı bir rəsm üzərində idarə edin
İçəridəki şüşə rəsmi xarici ölçülərdə dayanmamalıdır. Şüşənin IBC-nin qalan hissəsinə necə cavab verdiyini göstərməlidir. Təsdiq edilmiş komponent təsvirlərinə istinadla bir interfeysə nəzarət rəsmini yaradın.
Yuxarıdan başlayın. Doldurma açılışını, ip və ya bağlama interfeysini, sızdırmazlıq üzünü, qapağın boşluğunu və qəfəsə girişi qeyd edin. Qəfəsə nisbətən yuxarı səthin hündürlüyünü əlavə edin. Bağlama öz ölçüsünə cavab verə bilər, lakin daxili şüşə çox yüksək və ya çox aşağı oturduqda quraşdırmaq çətinləşir.
Aşağı çıxışa keçin. Çıxışın mərkəzi xəttini, bucağı, dəstəyi, klapan əlaqəsini və qəfəsdən keçən boşluğu göstərin. Palet əlaqəsini daxil edin. İsti şüşə soyutma zamanı formasını dəyişə bilər, ona görə də razılaşdırılmış kondisioner müddətindən sonra interfeysi ölçün.
Qəfəs kontaktlarını xəritələyin. Künc radiuslarını, panel zonalarını və istənilən yerli dayaqları qeyd edin. Doldurulmuş bölmə işləndikdə və ya yığıldıqda əlaqə dəyişə bilər. Daxili şüşə dizaynın oturacağını gözlədiyi yerdə oturmalıdır. Dəstək üçün təsadüfi çıxıntıya etibar etməməlidir.
| İnterfeys | Nəzarət olunan sübutlar | Maşın və ya qəlib qərarı |
|---|---|---|
| Üst açılış və bağlanma | Rəsmi bitirin, möhürlənmiş üz, ölçü və qapaq boşluqları | Boyun alətləri, üfürmənin təşkili, soyutma və kəsmə |
| Aşağı çıxış və klapan | Mərkəz xətti, bucaq, dayaq, conta və qəfəs girişi | Kalıp əlavəsi, yerli divar profili, soyutma və bitirmə |
| Xarici qəfəs | Daxili zərf, dəmir yolu yerləri və şüşə kontakt zonaları | Şüşə həndəsəsi, divar xəritəsi və buraxılış vəziyyəti |
| Palet və ya baza | Lokator həndəsəsi, dayaq səthi və idarəetmə boşluğu | Əsas qəlib forması, çıxarma dəstəyi və soyutma sonrası qurğu |
| Etiket və işarələmə sahələri | Düzlük, mövqe və tələb olunan identifikasiya | Kalıbın səthi, divar profili və aşağı axınla işləmə |
Hər bir interfeysi nömrələyin. Kalıp rəsmində, yoxlama planında və zavod sınaq hesabatında eyni nömrələrdən istifadə edin. Bir ölçü uğursuz olduqda, komanda hansı çertyoj nəzarəti üzərində mübahisə etmədən onu alətlərin hazırlanması, soyudulması, çıxarılması və ya yığılmasına qədər izləyə bilər.
Kinggle'ssatış prosesiməhsulun fotoşəkillərini, çertyojlarını, çəkisini, ölçüsünü, materialını, qalınlığını, çıxışını və kimyəvi müqavimətini soruşur. IBC layihəsi üçün qəfəs, palet, klapan və bağlama təsvirlərini həmin paketə əlavə edin.
Dərc olunmuş 1000L maşın zərfini çox oxumadan oxuyun
Kinggle's1000L IBC məhsul səhifəsimüqayisə zərfini təqdim edir. Burada 1000 L maksimum konteyner sinfi, 55 tonluq maşın və 9,5 x 5,1 x 6,5 m ölçülü maşınlar göstərilir. Son layout hələ də girişə, texniki xidmətə və köməkçi yerə ehtiyac duyur.
İctimai sıxma cədvəlində 1000 kN, 1800 ilə 1600 mm ölçülü lövhə və 1600 ilə 1500 mm maksimum qəlib ölçüsü göstərilir. 1200 ilə 1400 mm arasında qəlib qalınlığı verir. Bu rəqəmlər erkən kif uyğun baxışını dəstəkləyir. Onlar tam qəlib montaj rəsmini əvəz etmirlər.
Ekstruziya bölməsində 32 L/D nisbətinə malik iki 100 mm vint sadalanır. Nəşr edilmiş HDPE əritmə qabiliyyəti hər vint üçün 180 kq/saatdır. Başlıq bölməsində 45 L akkumulyator və 33 kq PE akkumulyator çəkisi arayışı göstərilir.
| Nəşr olunmuş maddə | Veb sayt dəyəri | Tələb olunan layihə yoxlaması |
|---|---|---|
| Konteyner sinfi | 1000 l | Təsdiqlənmiş daxili şüşə, ümumi atış, qəlib və çıxarma yolu |
| Maşının ölçüsü və çəkisi | 9,5 x 5,1 x 6,5 m; 55 t | Yekun GA rəsmi, təməl, nəqliyyat bölməsi və qaldırma planı |
| Sıxma qüvvəsi | 1000 kN | Proqnozlaşdırılan sahə, zərbə təzyiqi, sıxma və kənar |
| Maksimum qəlib ölçüsü | 1600 x 1500 mm | Tam qəlib, manifoldlar, şlanqlar, hərəkət edən hissələr və robot boşluğu |
| Kalıbın qalınlığı | 1200 ilə 1400 mm arasında | Qapalı yığın və lövhə interfeysi |
| Vintlər | 100 mm x 2; 32 L/D | Qat quruluşu, qatran dərəcələri və faktiki sifarişli ərimə yolu |
| Nəşr edilmiş HDPE ərimə tutumu | 180 kq/saat x 2 | Təsdiqlənmiş formula ilə sabit bərpa |
| Akkumulyator istinadları | 45 L; 33 kq PE | Ümumi parison kütləsi, ehtiyat, qatran əsası və profili |
| Hava üfürün | 0,8 MPa; 2 m³/dəq | Pik axın, qəbuledici, hava keyfiyyəti və maşındakı təzyiq |
| Soyuducu su | 0,3 MPa; 120 L/dəq | Temperatur, istilik yükü, suyun keyfiyyəti və dövrə balansı |
| Nəşr edilmiş güc arayışı | Orta hesabla 110-150 kVt | Ölçmə sərhədi, məhsul, parametrlər və qəbul edilmiş çıxış |
Səhifənin quru dövrü cərgəsi hazırda göstərilir150 L. Litr dövr sürəti deyil. Bu sıranı saatda 150 ədədə və ya başqa bir çıxış iddiasına çevirməyin. Kinggle-dan təklifdə nəzərdə tutulan nömrəni və vahidi təsdiqləməyi xahiş edin.
Hər sıra bir dar suala cavab verir. Maksimum qəlib eni robotun təmizlənməsini sübut etmir. Akkumulyator kütləsi hazır şüşənin çəkisini sübut etmir. Ərimə tutumu göstəricisi qəbul edilən məhsula bərabər deyil. Sətirləri təsdiq edilmiş məhsul və sınaq planı vasitəsilə birləşdirin.
Bağlı yükləmə cədvəlini də soruşun. Mühərrik və qızdırıcı cərgələri əsas komponentləri təsvir edir, lakin son quraşdırılmış yükə idarəetmələr, nasoslar, robotlar, materialların işlənməsi və sifariş edilmiş köməkçilər də daxil ola bilər.
Akkumulyator qərarını ölçülmüş kütlə balansından qurun
Hazır daxili şüşə hər atışın yalnız bir hissəsidir. Parison həmçinin üst flaş, alt quyruqlar, çıxış bəzəkləri və digər proses qırıntıları təşkil edir. Akkumulyator təsdiq edilmiş maddi baza altında bütün parisonu təmin etməlidir.
Əgər varsa, məlum istehsal nümunəsini çəkin. Bağlamaları, klapanları və ayrıca yığılmış hissələri çıxarın. Sonra hər kəsmə axını çəkin və ya qiymətləndirin. Təxmini təklif olunan qəlib və çimdik dizaynına bağlı saxlayın.
hazır daxili qab + üst flaş + alt quyruq + çıxış bəzək + digər qəliblənmiş qırıntılar
Bu nəticəni dərc edilmiş 33 kq PE akkumulyator çəkisi arayışı ilə müqayisə edin. Yalnız bitmiş çəki müqayisə etməyin. Layihənin həm də əməliyyat ehtiyatına ehtiyacı var. Seçilmiş qatran, rəng və təbəqənin təşkili faydalı kütlə əsasını dəyişə bilər.
Həcmi başqa bir çek yaradır. Səhifədə 45 L akkumulyator göstərilir. Həcmi və kütləsi arasındakı əlaqə faktiki ərimə və istehsalçının tərifindən asılıdır. Təchizatçının hesablaması olmadan 45 L-ni birbaşa hazır məhsul çəkisinə çevirməyin.
Akkumulyatorun boşaldılması müddəti vacibdir, çünki uzun, ağır bir parison əyilə bilər. Cazibə qüvvəsi divar paylanmasını nəzarətdən kənar dəyişməzdən əvvəl baş proqramlaşdırılmış parisonu çatdırmalıdır. Sınaq zamanı boşalma pəncərəsini, ərimə vəziyyətini və boşluq profilini qeyd edin.
Bərpa da vacibdir. İki ekstruder istehsal dövrü ərzində növbəti atışı hazırlamalıdır. Ölçülmüş bərpa müddətini soyutma və aşağı axın işləri ilə müqayisə edin. Təsdiqlənmiş material sistemi yavaş-yavaş bərpa olunarsa və ya aşağı axın hüceyrəsi artıq doludursa, yüksək kataloq ərimə dərəcəsi kömək edə bilməz.
Kinggle's ilə kütləvi rekorddan istifadə edinparison proqramlaşdırma bələdçisi. Mass tells you how much material entered the mold. Divar xəritəsi həmin materialın hara getdiyini göstərir.
İki ekstruder sifariş etməzdən əvvəl hər təbəqəyə yazılı bir iş verin
Məhsul səhifəsi çox qatlı istehsalı təsvir edir və iki ekstruderin siyahısını verir. Bu, çox axınlı platformanın sübutudur. Bu, tam qat spesifikasiyası deyil.
Hər təbəqənin funksiyasını yazın. Bir təbəqə idarə olunan təmas səthini təmin edə bilər. Digəri təsdiqlənmiş prosesdaxili yenidən üyütmə apara bilər. Rəng və ya UV qorunması müəyyən bir axın içində otura bilər. Dəqiq dizayn məhsuldan, məzmundan, bazardan və təsdiq edilmiş sınaq proqramından asılıdır.
Sonra icazə verilən materialları müəyyənləşdirin. Qatran növlərini, masterbatch, aşqarları və yenidən üyütmə mənbəyini adlandırın. Yenidən üyüdülmənin yalnız eyni istehsal prosesindən gəlib-gəlmədiyini qeyd edin. Nəzarət olunan material spesifikasiyasını əvəz edən “təkrar emal edilmiş” sözünü istifadə etməyin.
Birləşmiş Ştatların hazırkı tələbləri bunun nə üçün vacib olduğunu göstərir. Bölmə 178.707 kompozit IBC daxili qablar üçün məlum plastik spesifikasiyaları tələb edir. O, həmçinin təsdiq edilmədiyi halda istifadə olunan materialı məhdudlaşdırır, eyni zamanda qeyd olunan şərtlər altında eyni istehsal prosesindən istehsal qalıqlarına və ya yenidən üyüdülməsinə icazə verir. Digər bazarlar fərqli qaydalar tətbiq edə bilər.
Layer nisbəti bir hədəf və işləmə diapazonuna ehtiyac duyur. Nisbətin necə qurulacağını və yoxlanılacağını bildirin. Qravimetrik yem qeydləri, ekstruderin çıxış yoxlamaları və ya dağıdıcı bölmə təhlili nəzarət planını dəstəkləyə bilər. Zavod sınaqdan əvvəl üsulu seçin.
Baş rəsm ərimə yolunu göstərməlidir. Hansı ekstruderin hər təbəqəni qidalandırdığını müəyyənləşdirin. Keçidlərin sayını və zərbdəki sıranı qeyd edin. Təmizləmə və material dəyişdirmə prosedurlarını əlavə edin. Layihə həm tək qatlı, həm də çox qatlı məhsullar işlədəcəksə, çevrilmə prosedurunu və onun qəbul yoxlamasını təyin edin.
Maşının təsviri
İki nəşr olunmuş 100 mm vintlər və çox qatlı bəyanat platformanın istiqamətini göstərir. Onlar sifarişli təbəqə funksiyalarını və ya nisbətlərini müəyyən etmirlər.
Layihənin spesifikasiyası
Qat diaqramında hər bir material axını, funksiya, hədəf nisbəti, icazə verilən diapazon, yoxlama metodu və dəyişməyə nəzarət qaydası göstərilir.
Təsdiqlənmiş düstur və sınaq sübutu olmadan çox qatlı tikintidən aşağı qiymətə və ya daha uzun ömür vəd verməyin. Bu nəticələr seçilmiş materiallardan, paylanmadan və hazır IBC dizaynından asılıdır.
Kalıbı, qısqac və parizon yolunu bir mexaniki sistem kimi yoxlayın
1000 litrlik bir qəlib kataloqun eni və hündürlüyündən daha çox yer tutur. Buraya soyuducu manifoldlar, şlanqlar, boyun alətləri, çıxış əlavələri, çimdik yerləri, qaldırma nöqtələri və istənilən hərəkət edən detallar daxildir. Robotun və isti daxili şüşənin aydın çıxarılması yolu lazımdır.
Tam qəlib rəsmini lövhə rəsminin üzərinə qoyun. Bağlama çubuqlarını, sıxma mərkəzi xəttini, zərbə aparatını və xidmət bağlantılarını yoxlayın. Qapalı qalınlığı və açılış ardıcıllığını nəzərdən keçirin. Kalıp lövhələr arasında yerləşə bilər və hələ də şlanqın və ya robotun hərəkətini maneə törədə bilər.
Qısqac seçimi proqnozlaşdırılan sahədən və üfürmə təzyiqindən istifadə etməlidir. Nəşr edilmiş 1000 kN maşın səhifəsi istinadıdır. Layihənin hesablamasını soruşun. Çimdikləmə qüvvələrini və müəyyən edilmiş kənarı daxil edin. Böyük düz panellər hətta daxili şüşə həcminə görə yüngül olduqda belə, tələb olunan proqnozlaşdırılan sahə yarada bilər.
Parison yolu eyni diqqət tələb edir. Kalıbın mərkəzi xəttini, boşalma uzunluğunu, qəlibin tutulmasını və bağlanma ardıcıllığını təsdiqləyin. Uzun bir parison tutulmadan əvvəl yelləyə və ya uzana bilər. Profil çiyin, künclər, çıxış zonası və baza nəzərə alınmalıdır.
Çimdik sahələri qaynaq etmək üçün kifayət qədər material tələb edir, lakin artıq material bəzək və soyutmanı artırır. Çıxış yerinin yerli nəzarətə ehtiyacı var. Üst açılışın bağlanması üçün sabit həndəsə lazımdır. Bu xüsusiyyətlər nömrələnmiş divar xəritəsinə aiddir.
Havalandırma və səthi bitirmə buraxılış və görünüşə təsir göstərir. Qəfəs bəzi panelləri gizlədə bilər, lakin qəliblənmiş qüsuru düzəldə bilməz. Montajdan sonra işlək qalan hər bir əlaqə və etiket sahəsini nəzərdən keçirin.
Kinggle'sqəlib dizayn təlimatıqapaqları uyğunlaşdırır, sıxır, ventilyasiya edir və soyudulur. Use it with the final assembly drawing, not as a generic mold checklist.
Maşın təchizatçısı, qəlib istehsalçısı, qəfəs təchizatçısı və IBC sahibi interfeyslər barədə razılaşdıqdan sonra qəlibi təsdiq edin. Satınalma faylında hər bir təsdiq edilmiş çertyoj düzəlişini qeyd edin.
Soyutma, çıxarma və kondisioner vasitəsilə IBC həndəsəsini qoruyun
Böyük səthlər qəlib açıldıqdan sonra hərəkət etməyə davam edir. Daxili şüşə buraxıldıqda məqbul görünə bilər və soyuduqca sürüşə bilər. Bu hərəkət bağlama hündürlüyünü, klapan mövqeyini və ya qəfəs kontaktını dəyişə bilər.
Termal zonalar ətrafında soyutma sxemlərinin layihələndirilməsi. Çiyinlər, künclər, boyunlar, çıxış əlavələri və əsas dayaqlar fərqli axın tələb edə bilər. Kalıbın rəsmində hər bir dövrəni adlandırın. Hədəf giriş temperaturu və axını əlavə edin. Tək bir təzyiq göstəricisi balanslı soyutmanı sübut edə bilməz.
Sınaq zamanı tədarük və qaytarma şərtlərini ölçün. Sistemin icazə verdiyi hər bir dövrədə axını yoxlayın. Razılaşdırılmış yerlərdə kalıbın temperaturunu qeyd edin. Bir zona isti qalırsa, dövrəni araşdırmadan bütün dövrü uzatmaqla onu gizlətməyin.
Çıxarma dəstəyi soyutmanın bir hissəsidir. Robotun tutduğu yeri və şüşənin hara düşəcəyini müəyyənləşdirin. İsti bir panel dar tutucu və ya konveyer rayı altında deformasiya ola bilər. Alt çıxış zərbənin qarşısını almalıdır. Hissə tutma gücünə çatdıqda baza dəstəkdə qalmalıdır.
Ölçü yoxlamalarından əvvəl kondisioner vaxtını təyin edin. Əhəmiyyətli olduqda ətraf mühitin vəziyyətini bildirin. Sınaq nümunələri və istehsal yoxlaması üçün eyni vaxtdan istifadə edin. Bir şüşənin isti və digərinin soyuqluğunun ölçülməsi prosesin sürüşməsinə bənzəyən səs-küy yaradır.
Məhsul səhifəsində soyuducu su istinadları kimi 0,3 MPa və 120 L/dəq göstərilir. Bu rəqəmlər əlaqəni planlaşdırmağa kömək edir. Onlar suyun temperaturunu və ya ümumi istilik çıxarma qabiliyyətini göstərmirlər. Maşın və kalıbın istilik yüklərini soruşun.
Keyfiyyətə qarşı soyutma vaxtını izləyin. Kinggle'sdövrə vaxtı bələdçisisoyutma, bərpa və işləməni ayırır. The useful target is the shortest stable cycle that meets the dimensional and functional plan.
Qəliblənmiş şüşəni istehsal qəfəsi, palet və klapan hissələrinə qarşı sübut edin
Kvalifikasiya zamanı istehsal məqsədli komponentlərdən istifadə edin. Prototip qəfəslər və ya əl ilə dəyişdirilmiş altlıqlar interfeys səhvlərini gizlədə bilər. Təchizatçını, hissə nömrəsini və hər bir montaj komponenti üçün təftişi qeyd edin.
Quru uyğunlaşma ilə başlayın. Kondisioner edilmiş daxili şüşəni qəfəsə və paletə qoyun. Lokator kontaktını, panel boşluğunu, yuxarı açılış girişini və çıxış mövqeyini yoxlayın. Mümkünsə, müəyyən edilmiş alətlər və fırlanma momenti üsulu ilə klapan və üst qapağı quraşdırın.
İnterfeyslərdə yığılmış vahidi ölçün. Hər qəliblənmiş ölçüsü təkrarlamayın. Doldurma, boşaltma, daşıma, yığma və sınaq hazırlığına nəzarət edənlərə diqqət yetirin. Operatorun mülahizəsini azaldacaq yerlərdə get və ya getmə ölçü cihazlarından istifadə edin.
Müalicədən sonra əlaqəni yoxlayın. Təsdiqlənmiş üsulla cihazı qaldırın və ya hərəkət etdirin. Yeni işarələr, yerli təzyiq nöqtələri və ya hərəkət axtarın. Daxili butulka və qəfəs dizayn nəzərdə tutulduğu kimi işləməlidir, sadəcə stasionar vəziyyətdə deyil.
| Montaj yoxlaması | Nə qeyd etmək | Mümkün proses bağlantısı |
|---|---|---|
| Qəfəs daxil edilməsi | Təmizləmə, müdaxilə, oriyentasiya və daxiletmə üsulu | Bədən ölçüləri, soyutma, çıxarma deformasiyası |
| Palet oturacağı | Dəstək kontaktı, yellənmə, lokator uyğunluğu və çıxış hündürlüyü | Əsas forma, soyutma dəstəyi və qəlib yeri |
| Üst bağlama | Ölçmə nəticəsi, sızdırmazlıq üzü və quraşdırılmış hündürlük | Boyun alətləri, kəsmə, büzülmə və işləmə |
| Alt klapan | Mərkəz xətti, bucaq, conta vəziyyəti və qəfəsə giriş | Çıxış yeri, divar paylanması və bitirmə |
| Tamamlanmış vahid | İdentifikasiya, vizual vəziyyət və izlənilə bilən komponent dəyişiklikləri | Montaj nəzarəti və yekun yoxlama |
Sızma testi təsdiq edilmiş quraşdırmadan istifadə etməlidir. Hansı komponentlərin quraşdırıldığını, sınaq mühiti, təzyiq və ya vakuum, sabitləşmə, müddət və rədd qaydasını müəyyənləşdirin. Metod müvafiq məhsul proqramına uyğun olmalıdır. Tez mağaza yoxlaması rəsmi testi avtomatik əvəz etmir.
Sərhəd nümunəsi kimi təsdiq edilmiş bir montajı saxlayın. İnterfeyslərin şəklini çəkin. Qəliblənmiş resepti, material partiyasını, qəfəs təftişini, palet revizyonunu, klapan və bağlama məlumatlarını nümunə qeydi ilə saxlayın.
Maşını FAT-ı tam IBC dizayn tipli təsdiqindən ayırın
Zavod qəbulu testi sifariş edilmiş qəlibləmə hüceyrəsini razılaşdırılmış məhsul və şərtlərə uyğun sübut edir. O, hər yığılmış IBC, doldurucu maddə və ya bazar üçün təsdiq vermir.
TheUNECE BMT Model Qaydaları Rev. 24cari 2025 qlobal istinad nəşridir. Onun Fəsil 6.5 IBC tikinti və sınaqdan bəhs edir. Milli və modal qaydalar xüsusi nəşr qəbul edə və ya tələblər əlavə edə bilər. Doğrulama planını dondurmazdan əvvəl müvafiq orqanı və ixtisaslı sınaq marşrutunu təsdiqləyin.
İnternetdə tapılan bir damla hündürlüyü ilə başlamayın. Dizayn növü, material, nəzərdə tutulan məzmun, qablaşdırma qrupu, hazırlıq, kondisioner, bağlamalar və tam sınaq ardıcıllığı proqrama təsir göstərir. Səlahiyyətli orqan və ya ixtisaslı laboratoriya tələb olunan sübutları müəyyən etməlidir.
Maşın ixtisası hələ də faydalı yuxarı sübutlar yaratmalıdır. Materialın spesifikasiyalarını, təbəqənin təşkilini, ümumi və xalis kütləni, divar xəritəsini, ölçüləri, sızma nəticəsini, resepti və komponent dəyişikliklərini qeyd edin. Test edilmiş lotdan nümunələri saxlayın. Bu məlumat istehsal prosesini sonrakı paket sınaqları ilə əlaqələndirməyə kömək edir.
Üç sənədi ayırın. Maşın FAT hesabatı tikinti və proses performansını əhatə edir. Montaj kvalifikasiyası hesabatı qəfəs, palet, klapan və bağlama uyğunluğunu əhatə edir. Tənzimləyici test hesabatı müvafiq dizayn növünü əhatə edir. Hər bir hesabat öz əhatə dairəsini və məhdudiyyətlərini göstərməlidir.
Təsdiqdən sonra istehsala nəzarət davam edir. Təsdiq edilmiş keyfiyyət sistemi vasitəsilə qatran, piqment, inhibitor, yenidən üyütmə, təbəqə nisbəti, qəlib, bağlama, klapan, qəfəs və paletdəki dəyişiklikləri idarə edin. Kiçik bir dəyişiklik sınaq üçün istifadə olunan bazaya təsir göstərə bilər.
Daha kiçik tənzimlənən qablaşdırma xətti üçünKGB200L/LP kimyəvi nağara hüceyrə bələdçisimaşın sübutu ilə paketin təsdiqi arasında eyni fərqi göstərir.
Son qəbul edilmiş hüceyrə qapısında çıxışı ölçün
Cari məhsul səhifəsi istifadə edilə bilən istehsal dərəcəsini təmin etmir. Onun quru dövrü cərgəsi göstərilir150 L, belə ki, bu məqalə saatda ədədlər çıxarmır. Layihəyə real daxili şüşə və tam hüceyrə əsasında qəbul edilmiş çıxış hədəfi lazımdır.
Əvvəlcə çıxış sərhədini seçin. Saatda qəliblənmiş daxili şüşələr qəlibləmə hüceyrəsini ölçür. Saatda yığılmış və sızma testindən keçmiş IBC-lər daha böyük bir sistemi ölçür. Hər iki nömrə faydalı ola bilər, lakin onlar bir etiketi paylaşmamalıdırlar.
razılaşdırılmış qəlibləmə yoxlamasından keçən daxili şüşələr ÷ müşahidə olunan dəqiqə x 60
razılaşdırılmış yekun qapıdan keçən yığılmış bölmələr ÷ müşahidə olunan dəqiqələr x 60
Bütün başlanğıcları, rəddləri və dayanmaları sayın. Səbəbləri təsnif edin. Ekstrüzyonun bərpası, soyutma, robotla işləmə, bəzək, qəfəsin daxil edilməsi, klapan quraşdırılması və sızma testinin hər biri hüceyrə sürətini təyin edə bilər. Ən yavaş dayanıqlı qapı bitmiş çıxışı müəyyən edir.
Material tələbi ümumi atış kütləsi və qəlibləmə hadisələrini istifadə etməlidir. Hazır şüşənin daxili çəkisi trim və başlanğıc itkilərini qaçırır. Qəbul edilən şüşə başına ümumi kiloqramları, həmçinin saatda ədədləri bildirin.
Enerji eyni sərhədə ehtiyac duyur. Kinggle platforma üçün orta güc arayışı kimi 110 ilə 150 kVt arasında dərc edir. IBC üçün kWh deyil. Seçilmiş ölçmə nöqtəsini, istehsal vəziyyətini, işləmə müddətini və qəbul edilmiş sayını qeyd edin. Theenerji ölçmə təlimatıbu fərqi izah edir.
Bərpa və aşağı axın növbələrini aşkar etmək üçün kifayət qədər uzun sınaqdan istifadə edin. Qısa bir partlayış maşının hərəkətini göstərə bilər, lakin materialın sürüşməsini, soyutma balansının pozulmasını və ya qəfəs yığılmasını qaçıra bilər.
Faydalı tablosuna qəbul edilmiş qəliblənmiş butulkalar, qəbul edilmiş tam IBC-lər, ilk keçid məhsuldarlığı, qəbul edilmiş şüşə başına ümumi kiloqram, kəsmə kütləsi, orta dövrə, hesablanmış dayanma vaxtı və qəbul edilmiş vahidə düşən enerji daxildir. Qəbul protokolunda hər bir termini müəyyənləşdirin.
Binanı cari ümumi tənzimləmə rəsminin ətrafında planlaşdırın
55 t maşına döşəmə sahəsindən daha çox ehtiyac var. Bina quraşdırma, texniki xidmət, materialın hərəkəti və təhlükəsiz girişi dəstəkləməlidir. Sifariş verilmiş təftiş üçün təchizatçının cari ümumi tənzimləmə rəsmi ilə başlayın.
İctimai cədvəldə 9,5 ilə 5,1 x 6,5 m ölçüdə olan maşın göstərilir. Məhsul səhifəsinin rəsmi öz ölçülərini göstərir. Kinggle hansı çertyoj revizyonunun kotirovkaya uyğun olduğunu təsdiqləyənə qədər rəsmə vizual istinad kimi baxın. Vəqf dizaynı üçün veb-şəkildən istifadə etməyin.

Kalıbın yolunu qeyd edin. Qapının ölçüsünü, döşəmə tutumunu, kran çəngəlinin hündürlüyünü, qaldırma nöqtələrini və anbarı daxil edin. Vida çəkmə yerini və akkumulyator başlığına girişi göstərin. Yüksək avadanlıqların ətrafına təhlükəsiz pilləkənlər və platforma girişi əlavə edin.
Anbardan hər bir ekstruderə material axını xəritəsi. Masterbatch əlavə edin, yenidən üyüdün, daşıyın, üyüdün və tozla mübarizə aparın. Təmiz bəzəyi qarışıq tullantılardan ayrı saxlayın. Tam bunkerə və ya bloklanmış qaytarma xəttinə necə xidmət göstəriləcəyini göstərin.
Layihə üçün xüsusi yardım vərəqlərindən istifadə edin. Səhifədə üfürmə havası üçün 0,8 MPa və 2 m³/dəq göstərilir. Burada soyuducu su üçün 0,3 MPa və 120 L/dəq göstərilir. Maşındakı təzyiqi, pik axını, qəbulediciləri, müalicəni, təchizatı temperaturunu, geri qayıtma vəziyyətini və istiliyin rədd edilməsini planlaşdırın.
Elektrik dizaynı bağlı yük, gərginlik, tezlik, qorunma, kabel marşrutları və köməkçi yüklərə ehtiyac duyur. Nəşr edilmiş 110-150 kVt orta istinad bağlı yük deyil. Zavodun ümumi tərkibinə soyuducuları, kompressorları, material avadanlığını, dəyirmanı, montaj və sınaq stansiyalarını daxil edin.
Kinggle-dən istifadə edinkommunal tələblər təlimatısərhəd vərəqini qurmaq. Bu vərəqi tərtibat və təməl rəsm ilə dondurun.
Zavod qəbulu testi vasitəsilə bir izlənilə bilən IBC lotunu izləyin
Faydalı FAT maşın işə düşməzdən əvvəl başlayır. Daxili şüşə rəsmini, komponentlərin düzəlişlərini, qatranı, təbəqə quruluşunu, divar xəritəsini, nümunə planını, çıxış sərhədini və qəbul limitlərini razılaşdırın. Alətləri və sınaq üsullarını adlandırın.
- Sifariş edilən platformanı təsdiqləyin.Son model kodunu, ekstruderləri, akkumulyator başlığını, sıxma quruluşunu, nəzarətçini, robotu, zərbə aparatını, qoruyucu və köməkçiləri müqaviləyə uyğun yoxlayın.
- Utilitləri və kalibrləməni təsdiqləyin.Gücü, hava və soyutma şərtlərini qeyd edin. List the measuring instruments and calibration status.
- Nəzarət olunan materialları yükləyin.Hər qatran dərəcəsini, lotunu, rəngini, aşqarını və yenidən üyüdülmüş axını qeyd edin. Hər bir ekstruderə qidalanma marşrutunu yoxlayın.
- Kalıplama prosesini sabitləşdirin.Rəsmi işə başlamazdan əvvəl təkrarlanan bərpa, boşaltma, qəlibin soyudulması, çıxarılması və kəsilməsinə çatın.
- Başlanğıc reseptini dondurun.Temperaturları, sürətləri, təbəqə parametrlərini, parison profilini, vaxtları, təzyiqləri və aşağı axın parametrlərini bir revizyon altında saxlayın.
- Razılaşdırılmış istehsal pəncərəsini işə salın.Sayı başlayır, qəbul edilən şüşələr, rədd edir və hər dayanacaq. Səbəb kodlarını xüsusi saxlayın.
- Kalıplanmış planı ölçün.Xalis və ümumi kütləni, bəzəkləri, divar xəritəsini, açılışları, çıxışı, bazanı, gövdə həndəsəsini, görünüşü və sızma nəticəsini yoxlayın.
- İstehsal komponentlərini yığın.Təsdiqlənmiş qəfəsi, altlığı, üst qapağı, klapan və contaları yerləşdirin. İnterfeys ölçülərini və montaj yoxlamalarını tamamlayın.
- Sübut paketini bağlayın.Etiketli nümunələri saxlayın, son resepti ixrac edin və hər bir açıq sapmanı sahibi ilə qeyd edin və təkrar sınaq metodu.
Formal qaçışın əvvəlindən, ortasından və sonundan nümunələr seçin. Onları vaxt və reseptin təftişi ilə etiketləyin. Nümunə qeydi ilə qəfəs, altlıq, klapan və bağlama reviziyalarını saxlayın.
Mümkün olduqda faktiki aşağı axın stansiyalarından istifadə edin. İstehsal trim qurğusu çıxışı zədələyərkən əl ilə işlənmiş nümunə keçə bilər. Laboratoriya sızması testi planlaşdırılan xətt test cihazında növbəni gizlədə bilər.
Tənzimləyici təsdiqi ümumi FAT imzasına qarışdırmayın. Əgər rəsmi testin şahidi olarsa, ayrıca test protokolunu və hesabatını əlavə edin. Dizayn növünü, nümunənin hazırlanmasını və səlahiyyətini qeyd edin.
Maşının etiketini, qəlibin identifikasiyasını və saxlanılan nümunələri çəkin. Sürətin sonunda həyəcan tarixini və istehsal sayğacını yadda saxlayın. Son yoxlamadan keçsə belə, şüşə dəyişdirən hər hansı əl müdaxiləsini qeyd edin. Bu detallar sayt komandasına quraşdırmadan sonra qəbul edilmiş vəziyyəti təkrar etməyə kömək edir.
Kinggle-ın satış prosesinə yoxlama və testə qoşulmaq üçün dəvət daxildir. istifadə edinmaşın FAT bələdçisiqeydi müəyyən etmək. Kinggle's-də mövcud avadanlıq görüntülərini nəzərdən keçirinvideo səhifəsəfərdən əvvəl komanda diqqətli suallar hazırlaya bilsin.
Tək bir həcm əvəzinə kotirovkaya hazır IBC layihə faylını göndərin
Yalnız “1000L IBC maşını” deyən sorğu mühüm işi qeyri-müəyyən edir. Təsdiqlənmiş daxili şüşə rəsmini və fotoşəkilləri göndərin. Praktik olduqda fiziki nümunə əlavə edin. Nominal tutumu və nəzərdə tutulan məzmunu bildirin.
Xalis qəliblənmiş çəki, ümumi atış təxmini, trim xəritəsi və divar qalınlığı xəritəsi daxildir. Hər qatran axını, əlavə, rəng və yenidən üyütmə qaydasını adlandırın. Qat diaqramını və yoxlama metodunu əlavə edin.
Qəfəs, altlıq, üst qapaq, alt klapan və conta təsvirlərini əlavə edin. İdarə olunan interfeysləri qeyd edin. Kalıp sınağı, FAT və saytın işə salınması zamanı hər bir komponenti təmin edən dövlət.
Bütün məhsul yoxlamalarını sadalayın. Ölçüləri, ölçüləri, kondisionerləmə vaxtını, sızma metodunu və montaj yoxlamalarını daxil edin. Hər hansı müvafiq dizayn tipli proqramı, səlahiyyətli orqanı və ya sınaq laboratoriyasını müəyyən edin. Başqa bazardan ümumi test siyahısını yapışdırmayın.
Düzgün qapıda qəbul edilmiş çıxışı müəyyənləşdirin. Planlaşdırılan növbə modelini və illik tələbatı bildirin. Robotun çıxarılması, kəsilməsi, soyutma dəstəyi, qəfəsin daxil edilməsi, bağlanması və klapan yığılması, sızma testi, işarələmə və palet axını təsvir edin.
Zavod gərginliyi, tezliyi, mövcud hava və soyutma, ətraf mühit şəraiti, hündürlük, mərtəbə planı, kran məlumatı və giriş marşrutunu təmin edin. Son ümumi tənzimləmə, təməl yükləri, köməkçi vərəq və nəqliyyat bölgüsü tələb edin.
Təchizatçı cavabı son maşın modelini və revizyonunu adlandırmalıdır. Buraya ekstruder və baş arxitekturası, akkumulyator əsası, qəlib zərfi, sıxacın nəzərdən keçirilməsi, köməkçi sərhəd, qəbul protokolu və məlumatların ötürülməsi daxil edilməlidir.
Kinggle-dən istifadə edinyükləmə mərkəzicari sənədlər üçün. Nəzarət olunan layihə faylını vasitəsilə göndərinəlaqə səhifəsi. Kotirovka daha sonra geniş 1000L etiket əvəzinə faktiki IBC layihəsinə cavab verə bilər.
Tez-tez verilən suallar
Bu cavablar əhatə dairəsini, sınaq və ya zavod planını ən çox dəyişən maşın seçimi məsələlərini həll edir. Nəşr edilmiş model məlumatları başlanğıc istinad olaraq qalır. İmzalanmış texniki müqavilə sifarişli sistemə nəzarət etməlidir.
1000L IBC üfürmə maşını əslində nə edir?
O, daxili şüşə və ya layner adlanan plastik daxili qabı əmələ gətirir. Tam kompozit IBC-yə həmçinin onun xarici qəfəsi və ya qablaşdırılması, altlıq, üst qapaq, alt klapan, contalar və digər xidmət və ya struktur hissələri daxildir.
Kinggle-in 1000L IBC maşınının model nömrəsi nədir?
Hazırkı ingilis dili səhifəsi uyğun deyil. Məhsulun xülasəsi KGB1000L-IBC-ni göstərir, spesifikasiya cədvəli isə KGS1000L-IBC-ni göstərir. Son model kodunu və kotirovkada, çertyojlarda, ad lövhəsində və təlimatlarda düzəlişi təsdiq edin.
Dərc edilmiş 33 kq akkumulyator dəyəri 33 kq hazır şüşə deməkdirmi?
Xeyr. Səhifədə PE akkumulyator çəkisi üçün istinad kimi 33 kq qeyd olunur. Ümumi parison kütləsinə bitmiş daxili qab və bütün qəliblənmiş bəzək daxildir. Qatran əsasını, ehtiyatını, təbəqə quruluşunu və tam atış hesablamasını təsdiqləyin.
Kinggle 1000L IBC platformasının istehsal gücü nədir?
Cari quru dövriyyə cərgəsində 150 L göstərilir, bu istifadə edilə bilən istehsal dərəcəsi vahidi deyil. Saatda ədədlər çıxarmayın. Qəbul edilmiş qəliblənmiş şüşələri və ya qəbul edilmiş tam IBC-ləri saatda müəyyənləşdirin və razılaşdırılmış istehsal sınağı zamanı bu dərəcəsi sübut edin.
Nə üçün qəfəs və altlıq maşın sınaq zamanı mövcud olmalıdır?
Şüşə tam montajın içərisinə uyğun olmalı və işləməlidir. İstehsal qəfəsləri, altlıqlar, qapaqlar və klapanlar hündürlük, çıxış mövqeyi, dayaq, boşluq və idarə etmədə təcrid olunmuş şüşə yoxlamasının qaçıra biləcəyi səhvləri aşkar edir.
1000L IBC maşın kotirovkası üçün hansı məlumatları göndərməliyəm?
Şüşənin daxili rəsmini, nümunəni, çəkisini, divar xəritəsini, materialları, təbəqə dizaynını və bəzək smetasını göndərin. Qəfəs, palet, bağlama və klapan cizgiləri, sınaqlar, çıxış hədəfi, aşağı axın sahəsi, zavod planı və kommunal şərtləri əlavə edin.
Maşın təklifini tam IBC ətrafında qurun
Kinggle-a idarə olunan daxili şüşə faylını, komponent interfeyslərini, material və təbəqə planını, çıxış hədəfini, testləri və zavod kommunallarını göndərin. Mühəndislik qrupu daha sonra 1000L platformasını, qəlibini, köməkçiləri və qəbul sahəsini təsdiqləyə bilər.
1000L IBC maşın həllini tələb edin