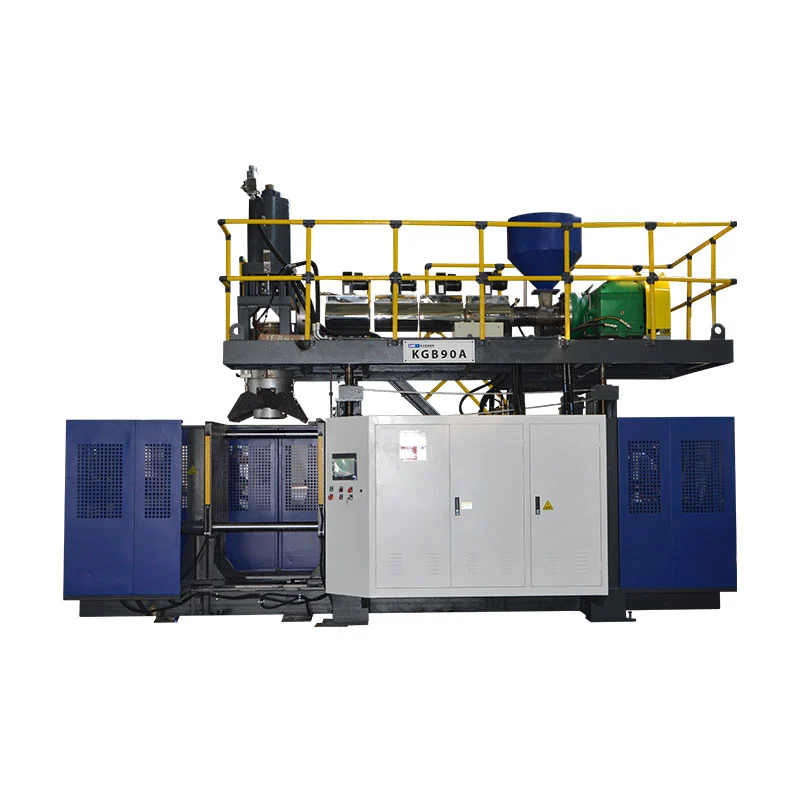
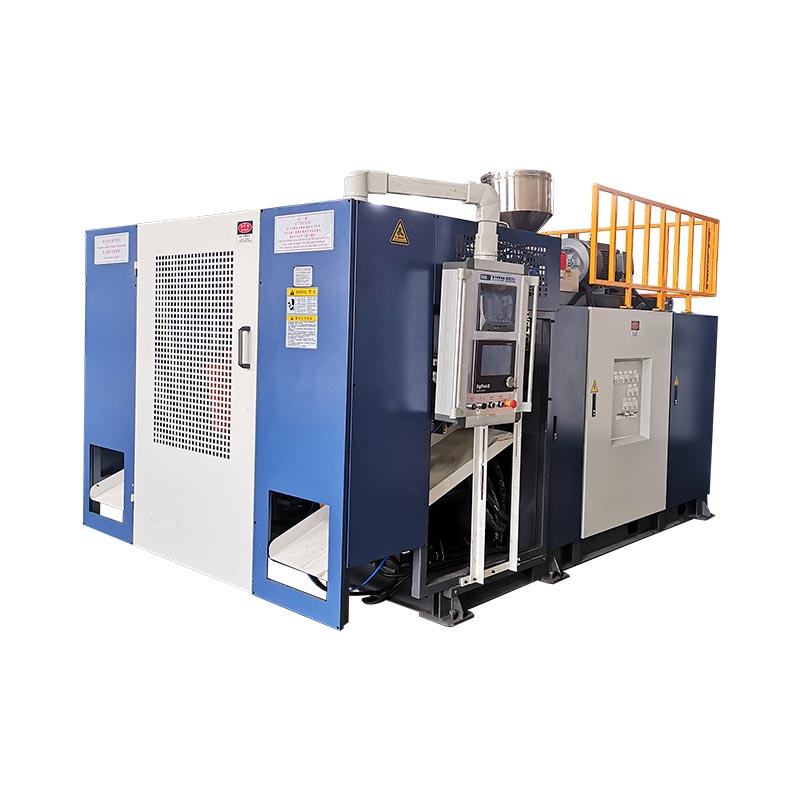
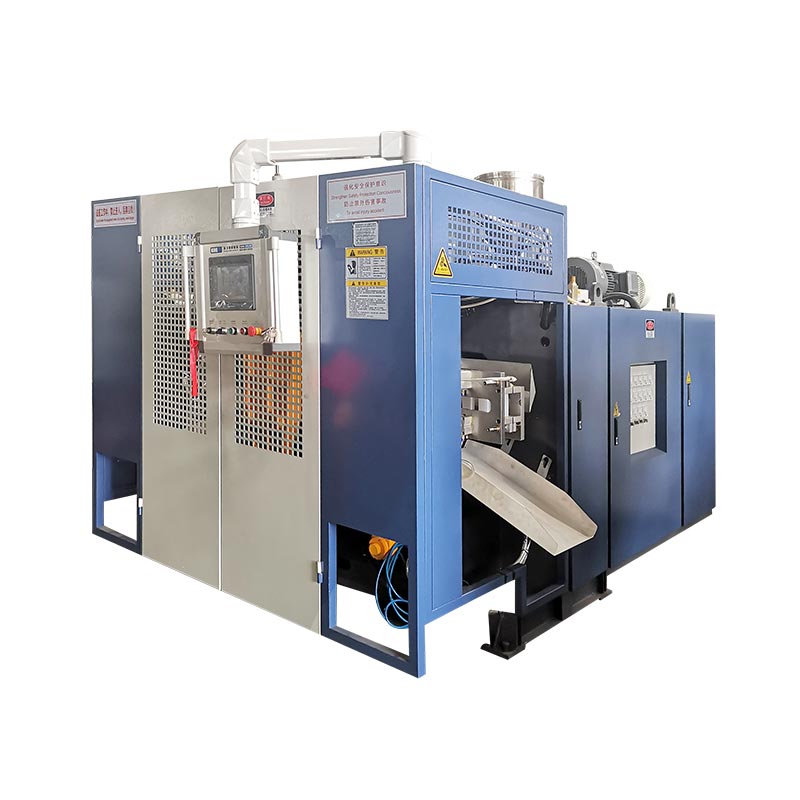
İki baş, iki parizon və iki boşluq çox vaxt eyni istehsal konsepsiyasına aiddir - lakin onlar bir-birini əvəz edən terminlər deyil. Düzgün tərtibat hədəf baş sayından deyil, şüşə, çıxış meydançası, qəlib sahəsi və ümumi ərimə tələbi ilə başlayır.

“Dörd boşluqlu şüşə üfürmə maşını” tələb edən alıcı dörd çıxışlı kalıp başlığı, dörd boşluqlu qəlib və bir və ya iki qəlib stansiyası ala bilər. "İki başlı üfürmə maşını" tələb edən başqa bir alıcı yalnız iki parisona istinad edə bilər. Sitat hər bir elementi sadalamasa, iki tərəf fərqli avadanlıqları təsəvvür edərkən eyni nömrəni müzakirə edə bilər.
Bu təlimat həmin şərtləri ayırır, baş seçiminin arxasındakı ölçü məhdudiyyətlərini göstərmək üçün cari Kinggle 2L, 5L və 15L spesifikasiyalarından istifadə edir və istehsal məhsulunu icad etmədən bir, iki, üç və dörd başlı konsepsiyaları müqayisə etmək üçün kütlə balansı metodunu təmin edir.
Əvvəlcə dörd fərqli sayının adını verin
Sözbaşbazarda sərbəst şəkildə istifadə olunur. Bir ekstruziya üfürmə qəlib başlığı əriməni paylayır və boru parizonunu əmələ gətirir. Çox parizonlu kalıp başlığının bir neçə çıxışı var. Sonra qəlib o parizonların ətrafında bağlanır və hər bir qəlib boşluğu bir hissə təşkil edir. Stansiya onları qəbul edən tam qəlib və sıxac mövqeyidir. Qat ekstruziya və kalıp başlığı sistemi tərəfindən yaradılan maddi təbəqədir.
| saymaq | Fiziki məna | Misal alıcı sualı | güman etmə |
|---|---|---|---|
| Die-head çıxışları | Bir qəlibləmə hadisəsində parisonların meydana çıxdığı açılışlar | Təklif tək, cüt, üç və ya dörd başdır? | Çıxış sayı eyni sayda qəbul edilən şüşəyə zəmanət verir |
| Parislər | Kalıp tərəfindən tutulan boru ərimə uzunluqları | Parizonlar arasında çəki və vaxt necə balanslaşdırılacaq? | Bu bərabər aralıklı satış nöqtələri həmişə bərabər parisonları təqdim edir |
| Kalıp boşluqları | Bir qəlibdə formalaşmış hissə formaları bağlanır | Qəlib hər hadisə üçün bir, iki və ya dörd hissədən ibarətdir? | Bu boşluq sayı qəlib stansiyalarının sayını təsvir edir |
| stansiyalar | Maşın tərəfindən istifadə olunan tam qəlib və sıxac mövqeləri | Maşın tək stansiyadır, yoxsa qoşa stansiya? | İkinci bir stansiya ikinci bir kalıp başlığıdır |
| qatlar | Divar strukturu boyunca material təbəqələri | Parça bir qatlıdır, yoxsa çox qatlıdır? | Bu "iki qat" ikiqat baş və ya ikiqat boşluq deməkdir |
Müstəqil avadanlıq ədəbiyyatı eyni fərqi göstərir. TheR&B davamlı ekstruziya servis məlumat vərəqibir və ya iki stansiyalı sıxac konfiqurasiyalarını birdən çox çıxışı olan kalıp başlığı konfiqurasiyalarından ayrı siyahıya alır. Bu ayırma istənilən RFQ-də faydalıdır: müxtəlif xətlərdə stansiyaları, kalıp çıxışlarını, qəlib boşluqlarını və təbəqələri göstərin.
Kalıp başı çıxışlar qazandıqca nə dəyişir?
Çox başlı, çox qəlibli və ya çox parizonlu üfürmə maşını paralel olaraq bir neçə parizon yaradır. Kalıp və proses hər bir parisonu tutmaq və bir şüşə yaratmaq üçün nəzərdə tutulubsa, hər qəlibləmə hadisəsi üçün hissələr arta bilər. Qazanc şərtlidir. Hər bir çıxış üçün boşluq, ərimə axını, temperatur nəzarəti və müvafiq boşluq mövqeyi lazımdır.
Bu diaqram konseptualdır, Kinggle alət rəsmləri deyil. Həqiqi çıxış diametrləri, meydança, axın kanalları və boşluqların düzülüşü şüşə və maşından asılıdır. "İki baş", "üç baş" və "dörd baş" tam spesifikasiyalar deyil, başlanğıc təsvirləridir.
Daha çox başlıq mövcud qəlibləmə enini bölür
Tək bir böyük parison maşının mövcud qəlib genişliyindən daha çox istifadə edə bilər. Bir neçə çıxış bu məkanı paylaşdıqda, şüşənin eni, boşluğun hündürlüyü, boyun mövqeyi, flaş cib və soyutma birləşmələri yan-yana yerləşməlidir. Kalıbın boşluqlar arasında kifayət qədər polad və kəsmə və hissələrin çıxarılması üçün kifayət qədər yerə ehtiyacı var.
Daha çox başlıq hər hadisə üçün tələb olunan ümumi əriməni artırır
Bir ümumi parisonun çəkisi 0,10 kq olarsa, faktiki çəkilərində hər hansı bir fərqi nəzərə almadan əvvəl dörd ekvivalent parison hər qəlibləmə hadisəsi üçün 0,40 kq tələb edir. Nümunə yalnız arifmetikanı izah edir; bu Kinggle şüşə spesifikasiyası deyil. Hadisələr arasındakı intervalın qısaldılması saatlıq ərimə tələbini daha da artırır.
Daha çox baş idarə etmək üçün daha çox mövqe yaradır
Kalıbın açılmasından sonra görünən dörd şüşə dörd ekvivalent prosesi sübut etmir. Bir çıxış daha isti işləyə bilər, bir parison fərqli şəkildə əyilə bilər, boşluq daha yavaş soyuya bilər və ya bir kəsmə mövqeyi əlavə flaş buraxa bilər. Buna görə də, çox boşluqlu çıxış yalnız birləşmiş cəmi kimi deyil, mövqeyə görə hesablanmalı və yoxlanılmalıdır.
Orijinal müqayisə: maşın platforması ilə nəşr olunan Kinggle baş məhdudiyyətləri
Kinggle-nin cari davamlı ekstruziya üfürmə səhifələri bir neçə modeldə isteğe bağlı iki, üç və dörd başlıqlı konfiqurasiyaları təsvir edir. Spesifikasiya cədvəlləri tək və iki başlı istinadlar üçün dəqiq ölçüləri dərc edir. Onlar bu səhifələr üçün üç və ya dörd başlıq meydançanı dərc etmirlər, ona görə də bu planlar ekstrapolyasiyadan daha çox layihə mühəndisliyi tələb edir.
| Kinggle modeli | stansiya | Maksimum məhsul tutumu | Maksimum qəlib ölçüsü (W × H) | HDPE əritmə qabiliyyəti | Tək başlı maks. pin diametri | İki başlı mərkəz məsafəsi dərc edildi | İki başlı maks. pin diametri |
|---|---|---|---|---|---|---|---|
| KGB2L | Subay | 2 L | 360 × 380 mm | 30 kq/saat | 90 mm | 130 mm | 60 mm |
| KGB2D | İkiqat | 2 L | 360 × 380 mm | 55 kq/saat | 90 mm | 130 mm | 60 mm |
| KGB5L | Subay | 5 L | 410 × 450 mm | 55 kq/saat | 150 mm | 150-180 mm | 80 mm |
| KGB5D | İkiqat | 5 L | 410 × 450 mm | 80 kq/saat | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Subay | 15 L | 580 × 500 mm | 100 kq/saat | 220 mm | 240-280 mm | 150 mm |
| KGB15D | İkiqat | 15 L | 580 × 550 mm | 120 kq/saat | 220 mm | 240-280 mm | 150 mm |
Kinggle-in 2L səhifələri həmçinin 50 ml-dən 2 L-ə qədər tətbiqləri təsvir edir. Bu diapazon məhsul ailəsini müəyyən edir; bu o demək deyil ki, aralıqdakı hər konteyner hər baş sayına uyğundur. Geniş 2 litrlik şüşə tək çıxış tələb edə bilər, bir neçə dar şüşə isə çox boşluqlu konsepsiyaya uyğun ola bilər. Maksimum həcm tək başına düzümü müəyyən edə bilməz.


Kinggle məlumatları baş seçimi ilə bağlı nələri ortaya qoyur
1. Stansiya sayı və baş həndəsəsi müstəqil seçimdir
2L cütlüyündə həm tək, həm də qoşa stansiyalı modellər eyni 90 mm tək başlıq limiti, 130 mm cüt başlıq mərkəz məsafəsi və 60 mm cüt başlıq pin limitini dərc edir. 5L və 15L cütləri öz platformalarında eyni nümunəni izləyirlər. İkinci stansiya qəliblərin necə alternativ olduğunu dəyişir; o, avtomatik olaraq çıxış sayını və ya çıxış meydançasını dəyişmir.
2. İki başlı düzülüş hər çıxış üçün daha az diametrə malikdir
Hər bir platforma tək başlı arayış üçün iki başlı istinad üçün daha kiçik maksimum pin diametri dərc edir: 2L-də 60-a qarşı 90 mm, 5L-də 80-ə qarşı 150 mm və 15L-də 150-yə qarşı 220 mm. Bu, hazır şüşənin diametrini proqnozlaşdırmır, lakin "başqa bir baş əlavə etməyin" nə üçün sadəcə çıxış parametri olmadığını göstərir. Kalıp, parison və şüşə həndəsəsi birlikdə dəyişir.
3. Daha böyük platformalar daha geniş qəlib və çıxış aralığı arayışlarını dərc edir
Maksimum qəlib arayışı 2L cütlüyündə 360 × 380 mm-dən 5L cütlüyündə 410 × 450 mm-ə və 15L cütlüyündə 580 mm-ə qədər böyüyür. Nəşr edilmiş iki başlı mərkəz məsafəsi 130 mm-dən 150-180 mm-ə, sonra isə 240-280 mm-ə qədər artır. Bu rəqəmlər platforma seçimini yalnız nominal litrlərlə deyil, şüşə aralığı ilə əlaqələndirir.
4. Qoşalaşmış iki stansiyalı modellər daha çox ərimə qabiliyyətini dərc edir
İki stansiyanın nümunələri birstansiyalı tərəfdaşlarına nisbətən daha yüksək HDPE əritmə qabiliyyətini dərc edir: 2L-də 55-ə qarşı 30 kq/saat, 5L-də 80-ə qarşı 55 kq/saat və 15L-də 120-yə qarşı 100 kq/saat. Fərqlərin vahid nisbəti yoxdur və çıxış çarpanını sübut etmir. Ekstruziya sisteminin niyə stansiyalar və başlıqlarla eyni hesablamaya aid olduğunu göstərirlər.
5. Üç və dörd başlı iddialar məhsul üçün xüsusi bir rəsm tələb edir
Məhsulun təsvirləri çevik 2/3/4 çox başlıqlı konfiqurasiyalara imkan verir, lakin onların cədvəllərində universal üç və ya dörd başlıq mərkəz məsafəsi göstərilmir. İki başlıq cərgədən bu ölçüləri icad etmək, şüşə eni, qəlib poladı, meydança, boyun yeri və xidmətə girişi nəzərə almayacaqdır. Növbəti düzgün sənəd, alıcının hissələrinin rəsminə əsaslanan təklif olunan baş və qəlib sxemidir.
İstədiyiniz çarpandan deyil, şüşədən baş sayını seçin
Alıcı təchizatçıya məhsulun tam tərifini verdikdə zavod kotirovkası daha etibarlı olur. Təklif olunan alətlər ailəsi üçün nəzərdə tutulmuş ən geniş və ən ağır SKU ilə başlayın. Sonra kiçik məhsulların praktiki güzəştə getmədən eyni maşını paylaşa biləcəyini yoxlayın.
Şüşə eni və mərkəz məsafəsi
Mərkəz məsafəsi bitişik çıxış mərkəz xətləri arasında ölçülür. Düzgün qəlib mövqeyinə daxil olmaq üçün hər bir parizon üçün boşluq quruluşuna kifayət qədər uyğun olmalıdır. Şüşə gövdəsinin eni tələbin yalnız bir hissəsidir. Boyun örtüyü, tutacaq, flaş cib, sıxılma sahəsi və boşluqlar arasındakı qəlib divarı da yer tutur.
Hissə çəkisi və ümumi parison kütləsi
Hazır şüşə çəkisi hər bir hadisə üçün ekstruderin təmin etməli olduğu kütlə deyil. Ümumi parizona şüşə üçün çəkilmiş material, üstəgəl üst və alt flaş və hər hansı digər kəsilmiş material daxildir. Bir mövqenin ümumi kütləsini bütün aktiv mövqelərə vurun, sonra planlaşdırılmış hadisə sürətində ümumini ekstruziya sistemi ilə müqayisə edin.
Soyutma və çıxarılması
Daha çox boşluqlar hər yaxın qəlibdə çıxarmaq üçün daha çox istilik yarada bilər. Qeyri-bərabər su yolları bir boşluğu yavaş vəziyyətə sala bilər. Kalıp açıldıqdan sonra hüceyrə hər bir hissəni toqquşmadan və həddindən artıq yığılmadan ayırmalı, kəsməli, sınaqdan keçirməli və çatdırmalıdır. Aşağı axın avadanlıqları artıq istehsal darboğazı olduğu halda qəlibləmə maşını öz hərəkətini tamamlaya bilər.
SKU strategiyası
Yüksək boşluqlu qəlib sabit, dar bir şüşə ailəsinə uyğun ola bilər. Sifarişlər qısa olduqda, dizaynlar tez-tez dəyişdikdə və ya SKU-ların böyük bir hissəsi eyni səsdən istifadə edə bilmədiyi zaman daha az cəlbedici ola bilər. SKU ilə illik yaxşı hissə tələbini və dəyişmə vaxtını müqayisə edin. Fabrikin qalan hissəsi bu gücü istifadə edə bilməyincə, hər qəlibi bir mövsümi zirvə ətrafında ölçməyin.
Hadisələr, hissələr və kütlə balansı ilə real çıxışı hesablayın
Kataloq quru dövrü və baş sayı satıla bilən şüşələri proqnozlaşdırmaq üçün kifayət deyil. İki əlaqəli hesablamadan istifadə edin: biri qəbul edilmiş hissələr üçün, biri isə ümumi ərimə tələbi üçün.
Saatda yaxşı hissələr = saatda sabit qəlibləmə hadisələri × hadisə başına əmələ gələn hissələr × qəbul edilən fraksiya
Ümumi ərimə tələbi (kq/saat) = saatda sabit qəlibləmə hadisələri × hadisə başına ümumi ümumi parison kütləsi (kq)
Qəbul edilən fraksiya alıcının keyfiyyət tərifindən və razılaşdırılmış sınaqdan və ya dürüst planlaşdırma fərziyyəsindən gəlməlidir. Ümumi ümumi parison kütləsi bir hadisədə istifadə edilən bütün parisonların cəmidir. Dörd çıxış eyni kütləni vermirsə, əlavə etməzdən əvvəl dörd mövqeyi ayrıca qeyd edin.
Şəffaf hipotetik nümunə
Fərz edək ki, təklif olunan dörd çıxışlı sxem hər hadisə üçün dörd şüşə təşkil edir. Quru bir dövr deyil, sabit sınaq zamanı hüceyrə saatda 300 qəlibləmə hadisəsini tamamlayır. Razılaşdırılmış qəbul edilmiş fraksiya 0,97 olarsa, hesablanmış yaxşı məhsul saatda 300 × 4 × 0,97 = 1164 şüşədir. Bir hadisə üçün ümumi ümumi parison kütləsi 0,44 kq olarsa, ümumi ərimə tələbi 300 × 0,44 = 132 kq/saatdır.
Bu nömrələr yalnız tədris nümunəsidir və Kinggle modeli nəticəsi deyil. Onlar dörd başlı maşının niyə avtomatik uyğun olmadığını nümayiş etdirirlər: təklif olunan ekstruder material və şərait üçün təsdiqlənmiş tutuma ehtiyac duyacaq, eyni zamanda soyutma və bütün aşağı axın addımları hadisə sürətini və keyfiyyətini saxlamaq üçün lazım olacaq. Satınalma qərarı verməzdən əvvəl ölçülmüş layihə məlumatlarını əvəz edin.
Kinggle'sdavamlı üfürmə maşın bələdçisistansiya sayının, başlıq boşluqlarının və dövrə vaxtının necə birləşməsini izah edir. Zavodun planlaşdırılması üçün elektrik, sıxılmış hava və soyutma şərtlərini də yoxlayınüfürmə maşınının köməkçi təlimatı.
Zavodun istismara verilməsi: hər bir çıxışı və boşluğu mövqe kimi təsnif edin
Birləşdirilmiş ortalama zəif mövqeyi gizlədə bilər. Üç şüşə çəki yoxlamasından keçsə və biri yüngüldürsə, bir boşluq qeyri-sabit olsa da, onların orta göstəricisi məqbul görünə bilər. Zavodun qəbulu və işə salınması zamanı hər bir kalıp çıxışı və boşluq mövqeyini etiketləyin və kəsmə və yoxlama vasitəsilə bu şəxsiyyəti qoruyun.
Mövqe-mövqe əsas xəttini qurun
- Maşın, kalıp başlığı, qəlib, qatran partiyası, resept və faydalı şərtləri müəyyənləşdirin.
- Hər çıxış/boşluq mövqeyindən hissələri ardıcıllıqla yığın.
- Razılaşdırılmış təhlükəsiz sınaq metodunun icazə verdiyi yerdə ümumi parison kütləsini qeyd edin.
- Hər mövqe üçün bitmiş çəki və eyni kritik divar yerlərini ölçün.
- Çimdik, boyun bitişi, flaş, ölçülər, görünüş və sızma performansını yoxlayın.
- Hadisə intervalını, rəddləri, həyəcan siqnallarını, əl ilə müdaxiləni və aşağı axın dayanmalarını qeyd edin.
- Hər hansı təsdiq edilmiş tənzimləmədən sonra sabit şərait bərpa edildikdən sonra təkrarlayın.
Nəzarət olunan faktoru bir anda dəyişdirin
Bir parison fərqlidirsə, əvvəlcə nümunənin kalıp çıxışı, boşluq, soyutma dövrəsi və ya aşağı axın mövqeyinə uyğun olub olmadığına qərar verin. Koordinasiya edilmiş qeyd eyni anda bir neçə HMI dəyərini tənzimləməkdən daha faydalıdır. Kinggle'sHMI parametrləri və həyəcan bələdçisiresepti dəyişdirməzdən əvvəl sübutları qeyd etməyi tövsiyə edir.
Yalnız ümumi çəki deyil, divarın paylanmasını yoxlayın
İki şüşə eyni çəkidə ola bilər və yenə də materialı fərqli şəkildə paylaya bilər. Müəyyən edilmiş çiyin, gövdə, tutacaq, əsas və hissəyə aid olan yerlərdə sıxışdırılmış yerləri müqayisə edin. Layihə proqramlaşdırılmış divar nəzarətindən istifadə edərsə,parison proqramlaşdırma bələdçisiproqram nöqtələrini ölçülmüş bölgələrə qoşmaq üçün strukturlaşdırılmış üsul təqdim edir.
Qəbul edilmiş sınağı texniki xidmət istinadına çevirin
Təsdiq edilmiş mövqe məlumatlarını, temperatur şəraitini, təmizləmə vəziyyətini, su şəraitini və alətin şəxsiyyətini saxlayın. Bir mövqe sonradan sürüşərkən, texniki qulluq onu ilkin baza ilə müqayisə edə bilər. Theprofilaktik baxım yoxlama siyahısıhəmin müşahidələri müntəzəm yoxlamalara apara bilər.
Ümumi birləşmələr - və hər təsvirin hələ də açıq qaldığı şeylər
| Qısa təsvir | Yəqin nə deməkdir | RFQ hələ də nəyi təsdiq etməlidir |
|---|---|---|
| İki başlı, iki boşluqlu maşın | İki parizon hər qəlibləmə hadisəsi üçün iki qəlib boşluğunu qidalandırır | Stansiya sayı, çıxış meydançası, qəlib ölçüsü, hissənin çəkisi, ekstruziya tutumu və aşağı axın sahəsi |
| Dörd başlı şüşə üfürmə maşını | Dörd kalıp çıxışı paralel olaraq dörd parizon təşkil edir | Kalıbın dörd uyğun boşluğa malik olub-olmamasından, dəqiq addımdan və bütün SKU-ların uyğun olub-olmamasından |
| İki stansiyalı, iki başlı maşın | İki qəlib stansiyası iki çıxışlı kalıp sistemi ətrafında növbələşir | Kalıp dəstlərinin sayı, hadisə ardıcıllığı, ərimə tələbi, çıxarılma üsulu və zəmanətli sınaq şərtləri |
| Dörd boşluqlu üfürmə maşını | Bir qəlib bağlanması dörd hissə təşkil edə bilər | Die çıxışının təşkili, stansiya sayı, boşluq balansı, soyutma və qəbul edilən çıxış |
| İki qatlı, iki başlı maşın | Çox qatlı sistem iki çıxışı qidalandıra bilər | Ekstruder sayı, material quruluşu, təbəqə nisbətləri, hurda marşrutu, çıxışlar, boşluqlar və stansiyalar |
"Plastik şüşə hazırlama maşını", "HDPE şüşə üfürmə maşını", "ekstruziya şüşə maşını", "çox kalıplı başlıq üfürmə maşını" və "çox parisonlu ekstruziya üfürmə maşını" hamısı əlaqəli avadanlıq axtarışlarında görünə bilər. Texniki cəhətdən tam spesifikasiya hətta həmin marketinq adları dəyişdikdə belə başa düşülən qalmalıdır.
Çox başlı üfürmə layihəsi üçün RFQ yoxlama siyahısı
Hər təchizatçıya eyni məhsulu və zavod məlumatlarını göndərin. Layihə zəmanətlərindən ayrılmış kataloq istinadları ilə hər bir kotirovkaya eyni qaydada cavab verməsini xahiş edin.
| RFQ qrupu | Veriləcək məlumat | Tələb olunan təchizatçı cavabı |
|---|---|---|
| Məhsul | 2D/3D rəsm və ya nümunələr, tutum, maksimum ölçülər, boyun, tutacaq, ayırma xətti və trim həndəsəsi | Uyğun maşın platforması, oriyentasiya, boşluq düzeni və istənilən dizayn problemləri |
| Material | Dəqiq qatran dərəcəsi, rəng/aşqarlar, yenidən üyütmə və ya PCR planı və təchizatçı məlumatları | Təklif olunan vida/ekstruziya sahəsi, emal fərziyyələri və sınaq materialı tələbi |
| Kütləvi və keyfiyyət | Bitmiş çəki, təxmin edilən ümumi parison/flash, kritik divarlar, ölçülər və funksional testlər | Sınaq metodu, mövqeyə görə seçmə və qəbul tərifi |
| Çıxış | Saatda yaxşı hissələr, növbə/il həcmi, SKU qarışığı və dəyişmə tezliyi tələb olunur | Saatda hadisələr, hadisə başına hissələr, qəbul edilmiş fraksiya və ümumi ərimə hesablanması |
| Alətlər | Mövcud qəliblər və ya üstünlük verilən boşluq konsepsiyası | Çıxış sayı, mərkəz məsafəsi, pin diapazonu, qəlib ölçüsü, boşluq meydançası, qəlib dəstləri və soyutma dizaynı |
| Maşın | Üstünlük verilən avtomatlaşdırma səviyyəsi və zavod məhdudiyyətləri | Stansiya sayı, sıxac, ekstruder, idarəetmə, çıxarma və daxil edilmiş seçimlər |
| Zavod | Enerji standartı, hava/su şəraiti, ətraf mühit hədləri, mərtəbə, hündürlük və qaldırma marşrutu | Layihənin faydalı vərəqi, ümumi tərtibat, təməl/yükləmə və xidmət-təmizləmə tələbləri |
| Aşağı axın | Kəsmə, sızma testi, daşınma, etiketləmə, qablaşdırma və qırıntılarla işləmə planı | Daxil edilmiş və alıcı tərəfindən təmin edilən hər bir mərhələ üçün tutum və interfeys sərhədi |
Test şərtləri olmayan çıxış xəttini qəbul etməyin
Faydalı qəbul sənədində şüşə rəsmi, material dərəcəsi, hazır və ümumi çəki, aktiv çıxışlar və boşluqlar, kalıbın soyudulması şərtləri, sabit işləmə pəncərəsi, keyfiyyət testləri, nümunə götürmə planı və aşağı axın avadanlığı göstərilir. Qəbul edilmiş hissələri mövqeyə görə qeyd edir. Bu şərtlər olmadan "əd/saat" maşının hərəkətini, yoxlamadan əvvəl formalaşmış hissələri və ya yaxşı qablaşdırılmış şüşələri təsvir edə bilər - üç fərqli nəticə.
Satınalma sifarişini dondurmadan əvvəl tərtibatı soruşun
Yekun rəsmdə qəlib boşluqlarına, qəlib və lövhənin sərhədlərinə, üfürmə sancaqlarına, kəsmə və ya söndürmə üsuluna, çıxarma yoluna və xidmət boşluqlarına qarşı kalıp çıxışının mərkəz xətləri göstərilməlidir. Üç və ya dörd başlı Kinggle sorğusu üçün bu çertyoj layihəyə xas meydançanın təsdiqləndiyi yerdir; nəşr olunmuş ikibaşlı cədvəldən nəticə çıxarmaq olmaz.
Tez-tez verilən suallar
Çox başlı üfürmə maşını nədir?
Çox başlı üfürmə maşını, bir qəlibləmə hadisəsində bir neçə parizon yaratmaq üçün bir neçə çıxışı olan bir başlıq quruluşundan istifadə edir. Çıxış sayı, mərkəz məsafəsi və kalıp ölçüsü şüşə və qəlib boşluğunun düzülüşünə uyğun olmalıdır.
İki başlı maşın iki boşluqlu maşınla eynidirmi?
Xeyr. Cüt başlıq iki dib çıxışını və ya parisonları təsvir edir; iki boşluq qəlibdəki iki hissə formasını təsvir edir. Onlar adətən uyğunlaşdırılmış iki hissəli tərtibat kimi tərtib edilir, lakin kotirovka hər ikisini ayrıca göstərməlidir.
Dörd başlı üfürmə maşını dörd dəfə çox şüşə düzəldirmi?
Avtomatik deyil. Hər qəlibləmə hadisəsi üçün daha çox hissə yarada bilər, lakin faktiki yaxşı məhsul sabit hadisə sürətindən, ümumi ərimə tələbindən, çıxış və boşluq balansından, soyutma, kəsmə, sınaqdan və qəbul edilmiş keyfiyyətdən asılıdır.
Kalıp başının mərkəzi məsafəsi necə seçilir?
Mərkəz məsafəsi təklif olunan boşluq meydançasından və məhsulun planından seçilir. Şüşənin eni, boyun mövqeyi, flaş cibləri, qəlib poladı, soyutma, zərbə sancaqları, kəsmə və çıxarma sahəsi bütün son ölçüyə təsir göstərir.
Bir maşın tək və çox başlı istehsal arasında keçid edə bilərmi?
Müvafiq şəkildə qurulmuş platformada fərqli bir başlıq və ya alət quruluşu mümkün ola bilər, lakin bu, qəbul edilməməlidir. Təchizatçı ilə mexaniki uyğunluğu, ekstruziya sahəsini, nəzarəti, dəyişdirmə işlərini, qəlib uyğunluğunu və istismara vermə tələblərini təsdiqləyin.
Ekstruziya üfürmə qəlibində boşluqların sayını nə məhdudlaşdırır?
Məhdudiyyətlərə məhsulun ölçüləri, mövcud qəlib və lövhə sahəsi, çıxış meydançası, kalıp və parizon həndəsəsi, sıxac tələbləri, ekstruziya qabiliyyəti, soyutma balansı, hissələrin çıxarılması və aşağı axın tutumu daxildir.
Çox boşluqlu maşın kotirovkası üçün hansı məlumatları göndərməliyəm?
Hissə şəklini və ya nümunələri, material dərəcəsini, hazır və ümumi çəkisi, kritik divarlar və testləri, tələb olunan yaxşı məhsulu, SKU planını, fabrik kommunallarını, yerləşdirmə məhdudiyyətlərini və aşağı axın tələblərini göndərin.