Bir zərbə pin parisona hava verir və bəzi ekstruziya üfürmə formalarında konteyner boynunu kalibrləməyə və ya bitirməyə kömək edir. Arızanın yerini müəyyən edərək, bütün alətləri və bağlama sistemini yoxlayaraq, sonra məhsul tələblərinə uyğun düzəlişləri yoxlayaraq boyun qüsurlarını diaqnoz edin.
Zərbə pinini dəyişdirməzdən əvvəl
- Boynun ilk olaraq zədələndiyi və ya spesifikasiyadan kənar olduğu yeri müəyyənləşdirin.
- Nümunələri stansiyaya, boşluğa və alətin təftişinə qədər izləyin.
- Hava çatdırılması, vaxt və soyutma suallarından ayrı hizalanma və aşınma.
- Nəticəni göstərilən şüşə, bağlama və sınaq şərtləri ilə təsdiqləyin.
Bir üfürmə sancağı ekstruziya üfürmə qəlibində nə edir?
Üfürmə sancağı üfürmə quruluşuna aiddir. Kalıba qarşı tutulan bir parisonu genişləndirən havanı təmin edir. Kalibrlənmiş bitirmə üçün nəzərdə tutulmuş sistemlərdə üfürmə qurğusu boyun alətləri ilə də işləyir. Kəsmə halqası, soyuducu keçid və ya digər bitirmə xüsusiyyəti faktiki dizayndan asılıdır; tək ad təchiz edilmiş funksiyaları müəyyən etmir.
Eastman, iplik bitişinin kalibrlənməsi və kəsilməsi üçün zərbə sancaqlı üsullarını təsvir edirkopoliesterlər üçün ekstruziya üfürmə qəlibləmə təlimatı. Bu alət əlaqəsinin faydalı bir nümunəsidir. Onun qatrana xas quraşdırma dəyərləri həmin təlimatda təsvir olunan materiallar və avadanlıq quruluşlarında qalmalıdır.
Səbəbi təyin etməzdən əvvəl xüsusiyyəti müəyyənləşdirin
Şüşə bitməsi müxtəlif işlərə malik xüsusiyyətləri ehtiva edir. Boyun dəliyi, xarici ip və sızdırmazlıq əlaqə sahəsi öz rəsm istinadlarına ehtiyac duyur. Bağlama laynerə və ya başqa dizayn edilmiş təmas səthinə möhürlənə bilər. Sızmanın səbəbi kimi işarəni təsvir etməzdən əvvəl faktiki sızdırmazlıq təşkilini qeyd edin.
Xarici bitirmə tam alət və formalaşdırma ardıcıllığından gəlir. Bütün bunların zərbə pininə təyin edilməsi cütləşmə alətlərini atlayır. Buna görə də ölçülü şikayət xüsusiyyəti, ölçmə metodunu və ona təsir edən alətləri müəyyən etməlidir.
Kalıp pin və IBM əsas çubuğu fərqli istinadlardır
Kalıp sancağı və ya mandrel kalıp başındakı ərimə əmələ gətirən alətə aiddir. Bu komponenti zərbə sancağı ilə qarışdırmaq səhv montaja doğru texniki xidmət tələbinə səbəb ola bilər. Seminar ləqəbi əvəzinə hissənin rəsmini və montaj identifikasiyasından istifadə edin.
Enjeksiyon üfürmə qəlibləmə fərqli bir forma və əsas quruluşdan istifadə edir. Bu təlimatda ekstruziya üfürücü qəlibləmə boyun yoxlamalarına müraciət edilir. Boyun kənarındakı qəlib xüsusiyyətləri üçünekstruziya zərbə qəlibinin dizayn təlimatıformalaşdırma, soyutma və havalandırma arasında daha geniş əlaqəni izah edir.
Zərbə pinini dəyişməzdən əvvəl boyun qüsurunu tapın
Resepti tənzimləməzdən əvvəl uğursuz şüşəni qoruyun. Qüsuru və onun istiqamətini qeyd edin. Stansiyanı və boşluğu müəyyənləşdirin, sonra müqayisə edilə bilən məqbul nümunəni saxlayın. Yalnız "boyun problemi" deyən bir hesabat bir çox fərqli araşdırmaları açıq qoyur.
Boyun divarından keçən sızmanı şüşə-bağlama interfeysindəki sızmadan ayırın. Həmçinin, sızma testi qurğusunun son bağlanma ilə eyni xüsusiyyətə qarşı təmasda olub-olmadığını yoxlayın. Armatur problemi və qablaşdırma sızması müxtəlif düzəliş işləri tələb edə bilər.
Ardıcıl mərhələlərdə hissəni müqayisə edin
Keyfiyyət proseduru təhlükəsiz nümunə götürməyə imkan verirsə, boynunu qəlibdən sonra, kəsdikdən sonra və aşağı hərəkətdən sonra müqayisə edin. Qapaqdan sonra nasazlıq görünəndə qapalı paketi əlavə edin. Təsdiqlənmiş nümunə götürmə məntəqələri vasitəsilə toplamaq; hərəkət edən alətlərə giriş nümunə götürmə üsulu deyil.
Kəsmədən sonra kontakt işarəsi ilk dəfə görünürsə, üfürmə pin düzülməsini dəyişməzdən əvvəl kəsmə və dəstək quruluşunu nəzərdən keçirin. Müəyyən edilmiş kondisioner müddətində boyun şəklini dəyişirsə, baxışa istilik tarixçəsini daxil edin. Bu müşahidələr növbəti yoxlamaya rəhbərlik edir; öz başlarına səbəb yaratmırlar.
Nümunəni diaqnoza çevirmədən istifadə edin
Təsirə məruz qalan bir stansiya onun alət və idarəetmə yoluna yaxından nəzər salmağa layiqdir. Bir neçə boşluqdakı problem ümumi şərtlərin də nəzərdən keçirilməsini tələb edir. Heç bir nümunə alətlə əlaqəli səbəbi istisna etmir: birdən çox montaj eyni dizaynı, quraşdırma təlimatını və ya son dəyişdirməni paylaşa bilər.
İlk rədd edilmiş nümunədən əvvəl nə dəyişdiyini qeyd edin. Faydalı qeydlərə qəlibin quraşdırılması, material və ya bağlama partiyası, texniki xidmət işləri və reseptə yenidən baxılması daxildir. Orijinal vəziyyəti qeyddə görünən saxlayın ki, sonrakı yerdəyişmə müşahidəni şübhəli izahatdan ayıra bilsin.
Uğursuzluq əslində gövdədə və ya alt qaynaqda olduqda, istifadə edindaha geniş ekstruziya üfürmə qəlibləmə problemlərinin aradan qaldırılması təlimatı. Boyun yoxlaması hər konteyner qüsurunu üfürmə sancağı təmirinə udmamalıdır.
Dörd boyun qüsuru nümunəsi və toplanacaq dəlil
Faydalı problemlərin aradan qaldırılması cədvəli texniki mütəxəssisə tənzimləməni seçməzdən əvvəl nəyi yoxlamaq lazım olduğunu söyləyir. Oxşar görünən qüsurlar müxtəlif mərhələləri əhatə edə bilər. Ölçmələr və ya idarə olunan müqayisə əlaqəni dəstəkləyənə qədər şübhəli komponenti müşahidə edilən xüsusiyyətdən ayrı saxlayın.
Formosapolietilen və polipropilen üfürmə qəlibləri təlimatı, aprel 2025-ci ildə yenidən işlənmişdir, bağlanma sızmasının bir neçə mümkün səbəblərini müəyyən edir. O, həmçinin üst-flaş ayrılması və boyun ovallığını fərqli problemlərin aradan qaldırılması mövzuları kimi nəzərdən keçirir. Bu fərq zərbə pinini əvəz etmək üçün yorğan təlimatından daha faydalıdır.
| Müşahidə olunan qüsur | Əvvəlcə toplamaq üçün sübutlar | Ayrılacaq suallar | Düzəlişdən sonra yoxlayın |
|---|---|---|---|
| Oval və ya əyilmiş boyun | Rəsm ölçüləri, ölçmə istiqaməti və hər mərhələdə nümunə vəziyyəti | Forma həndəsəsi, istilik dəyişməsi, buraxılması və idarə edilməsi | Razılaşdırılmış kondisioner vaxtında eyni ölçülər |
| Qiymətləndirmə və ya zədələnmiş sızdırmazlıq sahəsi | Mövqeyi, əlaqə nümunəsini və zədəni göstərən ilk mərhələni qeyd edin | Alətlə əlaqə, kəsmə, dayaqlar və aşağı axın kontaktı | Səthin vəziyyəti və müvafiq paket funksiyası |
| Üst flaş bağlı və ya cırıq qalır | Kəsmə kənarı, alətin şəxsiyyəti və faktiki kəsici cütün vəziyyəti | Aşınma, cütləşmə həndəsəsi və təsdiqlənmiş kəsmə ardıcıllığı | Təmiz ayırma və zədələnməmiş bitirmə |
| Qapağı bağladıqdan sonra paket sızır | Sızma yeri, şüşə və bağlama şəxsiyyəti, montaj və sınaq şərtləri | Boyun həndəsəsi, sızdırmazlıq əlaqəsi, bağlama uyğunluğu və sınaq quruluşu | Müəyyən edilmiş qapalı paket razılaşdırılmış sınaq altındadır |
Ovallıq ölçmə şərtini tələb edir
Müəyyən edilmiş xüsusiyyəti onun rəsmi və ya yoxlama planının tələb etdiyi istiqamətlərdə ölçün. Ölçmə vaxtını və nümunə vəziyyətini saxlayın. İsti şüşəni birbaşa maşından şərti istinadla müqayisə etmək fərqin formalaşma zamanı və ya sonradan soyudulması zamanı yaranıb-yaramadığını gizlədə bilər.
Oval görünən boyun araşdırmaq üçün bir səbəbdir. Yeni bir zərbə pin mövqeyini təyin etmək üçün kifayət qədər dəlil yoxdur. Düzəldici hərəkəti seçməzdən əvvəl alət istinadları ilə yanaşı müvafiq istilik və işləmə şərtlərini yoxlayın.
Səth işarələri və əlavə edilmiş flaş fərqli qeydlərə ehtiyac duyur
İstiqaməti və yeri görünən hesabla şəkil çəkin. Zədələnmiş sızdırmazlıq sahəsi üçün şüşə və bağlama təsvirlərindən istifadə edərək nəzərdə tutulan təmas səthini müəyyənləşdirin. Əlavə edilmiş flaş üçün kəsilmiş kənarı qoruyun və kəsici cütü təşkil edən komponentləri qeyd edin. Hər iki qüsur ağızın yaxınlığında görünsə belə, bunlar fərqli suallardır.
Kəsmə komponentini itiləmədən və ya dəyişdirməzdən əvvəl montajın işləməyə icazə verdiyini və qoşalaşdırılmış alətin uyğun olduğunu təsdiqləyin. Bir kənarın cütləşmə komponentini nəzərdən keçirmədən təmiri araşdırmanı yarımçıq qoya bilər.
Qapaq sızması tam paketə aiddir
Hansı bağlamanın quraşdırıldığını və necə tətbiq olunduğunu təsdiqləyin. Tam paket hələ də müəyyən edilmiş funksiyanı yerinə yetirmədiyi halda boyun bir ölçülü yoxlamadan keçə bilər. Əksinə, qəbuledilməz bir test nəticəsi test quruluşunun özündən gələ bilər. Nəticəni alətin nasazlığının sübutu kimi qəbul etməzdən əvvəl təsdiq edilmiş quraşdırma ilə yoxlamanı təkrarlayın.
Davamlı yivli bağlamalar üçün,ASTM D2063/D2063M-24əl test avadanlığından istifadə edərək fırlanma momentinin saxlanmasına müraciət edir. Onun dərc olunmuş əhatə dairəsi müəyyən edilmiş şərtlər altında çıxarılma momentinə aiddir. Bu nəticə kimi bir fırlanma momenti nəticəsi qeyd edilməlidir; o, paketin müəyyən edilmiş sızma testini əvəz etmir.
Ayrı-ayrılıqda hizalanma, aşınma, havanın çatdırılması və vaxtı yoxlayın
"Üfürmə pinini yoxlayın" ifadəsinin arxasında bir yoxlama planı lazımdır. Mövqe xətası, zədələnmiş təmas səthi və məhdud hava ötürülməsi fərqli tapıntılardır. Onları bir texniki xidmət təlimatında birləşdirmək konkret təmir və ya parametr dəyişikliyinin niyə seçildiyini izah etməyi çətinləşdirir.
Uyğunlaşma təsdiq edilmiş istinadlarla başlayır
Çərçivələrə uyğun olaraq üfürmə sancaqlarının montajını, boyun alətlərini və montaj istinadlarını təsdiq edin. Hansı xüsusiyyətin verilənləri təmin etdiyini və hansı mövqenin ölçüldüyünü müəyyən edin. Fotoşəkildə çəkilmiş bir xətt gizli səthlər arasında əlaqə qura bilməz.
Maşın istehsalçısının yoxlama metodundan və təhlükəsiz giriş prosedurundan istifadə edin. Müvafiq ölçüləri həmin montaj üçün təsdiq edilmiş limitlərlə müqayisə edin. Quraşdırma və ya uyğunlaşdırma aləti dəyişdikdə, əvvəlki vəziyyətin qüvvədə qaldığını qəbul etməzdən əvvəl bütün komponentlər yığınını nəzərdən keçirin.
Görünən izləri ölçülmüş aşınmadan ayırın
Görünən işarə qeyd edilməlidir, lakin onun əhəmiyyəti komponentin məhsul və ya cütləşmə aləti ilə təmasda olduğu yerdən asılıdır. İşarəni qüsurun yeri və tətbiq olunan rəsm tələbləri ilə müqayisə edin. Təkcə səthin görünüşü universal dəyişdirmə həddini təyin etmir.
Əlavələrin, üzüklərin və digər qoşalaşmış komponentlərin dizaynın bir hissəsi olduğu yerlərdə kimliyini yoxlayın. Fiziki cəhətdən bir-birinə uyğun gələn iki parça hələ də fərqli revizyonlara aid ola bilər. Əvəzetmə sorğusu yalnız çıxarılan sancağın fotoşəkilini deyil, montaj əlaqəsini də əhatə etməlidir.
Tam hava yolunu nəzərdən keçirin
Təchizat şərtlərini, məhdudiyyətləri, klapanın işləməsini və alətin yaxınlığında sızıntını ayırd etmək üçün təsdiq edilmiş diaqnostikadan istifadə edin. Yuxarıdakı təzyiq göstəricisi bir sübutdur. İstintaq hələ də tələb olunan havanın nəzərdə tutulan yol və ardıcıllıqla prosesə gəlib çatmadığını müəyyən etməlidir.
Oxumalar ölçmə yerini və dövrünün vəziyyətini müəyyən etməlidir. Oxunuş əldə etmək üçün təzyiqli xətti ayırmayın və ya girişi improvizə etməyin. Daha geniş bitki təchizatı ilə bağlı suallarmaşın kommunal tələblər; yerli alət yoxlaması faktiki maşın üçün izlənilə bilən qalmalıdır.
Zamanlama və soyutma öz müqayisəsini tələb edir
Müvafiq daxiletmə, üfürmə, kəsmə, işlənmə və çıxarma hadisələrini nəzərdən keçirin. Bu funksiyalardan bəziləri fərqli mexanizmdən istifadə edə bilər və ya ümumiyyətlə zərbə pininə aid olmaya bilər. Düzəliş təklif etməzdən əvvəl HMI-dəki hadisə adlarını faktiki avadanlıq sənədlərinə uyğunlaşdırın.
Resepti qoruyun və əmri hərəkətin baş verdiyini təsdiqləməkdən fərqləndirin. TheHMI parametrləri və həyəcan bələdçisihadisələrin ardıcıllığı ilə faktiki şərtlərin qeyd edilməsinin dəyərini izah edir. Boyun soyutma və müşahidə olunan deformasiyanın onları aktuallaşdırdığı nümunə vəziyyətini daxil edin.
Maşın və alətlər üçün təsdiq edilmiş limitlərdən istifadə edin. Ümumi məqalə naməlum montaj üçün təhlükəsiz zərbə vuruşu, boşluq, təzyiq, kəsmə qüvvəsi və ya vaxt artımını təyin edə bilməz.
Nəzarət olunan nasazlıqların aradan qaldırılması və yoxlanılması iş prosesi
Müşahidə və təklif olunan testi ayrıca yazın. "Kəsmədən sonra görünən çapıq" bir müşahidədir. "Kəsmə halqasının dəyişdirilməsi lazımdır" təftiş onu təsdiq edənə qədər bir fərziyyədir. Bu fərqin qeyddə saxlanması təhvil-təslim prosesini daha faydalı edir və erkən təxminin qəbul edilmiş izahata çevrilməsinin qarşısını alır.
- Uğursuz tələbi müəyyənləşdirin.Yeri qeyd edin, nümunəni saxlayın və yoxlama və ya sınaq metodunu təsdiqləyin. Şikayətin ölçülərə, səthin vəziyyətinə, kəsmə və ya qapalı paketə aid olub-olmadığını müəyyənləşdirin.
- Nümunə şəxsiyyətini quraşdırmaya kilidləyin.Maşın, stansiya, boşluq, alətlərin təftişi və material partiyasını qeyd edin. Uğursuzluq qapaqla bağlı olduqda resepti və bağlama şəxsiyyətini qoruyun.
- Müəyyən edilmiş təhlükəsiz şəraitdə yoxlayın.Baxımdan və ya alətlərlə təmasdan əvvəl təsdiq edilmiş giriş və izolyasiya prosedurlarından istifadə edin. Nəzarət edilən diaqnostika əməliyyatı öz səlahiyyətli prosedurunu tələb edir.
- Ən güclü dəstəklənən fərziyyəni yoxlayın.Təsdiq edilmiş limitlər daxilində icazə verilən dəyişikliyi seçin. Müqayisəni şərh etmək üçün digər idarə oluna bilən şərtləri kifayət qədər sabit saxlayın və saxlanıla bilməyən hər hansı vəziyyəti sənədləşdirin.
- Müvafiq yoxlamaları təkrarlayın.Eyni xüsusiyyəti yoxlayın və göstərilən funksional testi təkrarlayın. Eyni ölçmə şərtini tətbiq edin ki, müqayisə mənalı qalsın.
- Buraxılış qərarını qeyd edin.Nəticələri yenidən işlənmiş quraşdırma ilə saxlayın. Davamlı yoxlama üçün keyfiyyət planına əməl edin və istehsal buraxılışını kimin təsdiqlədiyini müəyyənləşdirin.
Xidmət keyfiyyət problemindən başqa təhlükələr təqdim edir.OSHA-nın təhlükəli enerji təlimatıgözlənilməz işə başlama və yığılmış enerjinin sərbəst buraxılmasını ciddi təmir riskləri kimi müəyyən edir. Maşın üçün xüsusi izolyasiya müvafiq enerji mənbələrinə müraciət etməlidir. Tək HMI dayandırma əmri tələb olunan izolyasiya prosedurunun əvəzi kimi qəbul edilməməlidir.
Nəticəni dəstəkləyən qısa qeyd edin
Müqayisə üçün müəyyən edilmiş yoxlama pəncərəsi lazımdır. Tədqiq olunan nömrəni və eyni göstərilən meyardan keçməyən nömrəni qeyd edin. Eyni nümunə üzərində təkrar çekləri ayrıca etiketləyin, buna görə də qeyd onları əlavə şüşə kimi saymasın.
| Qeyd | Nə aid edilir |
|---|---|
| Şəxsiyyət | Maşın, stansiya/boşluq, qəlib, üfürmə qurğusunun yığılması və rəsm düzəlişləri |
| Əsas xətt | Qüsurun yeri, ən erkən təsir mərhələsi, resept və nümunə vəziyyəti |
| Yoxlama sübutu | Fotoşəkillər, ölçülmüş xüsusiyyətlər, metod və tətbiq olunan qəbul hədləri |
| Nəzarət olunan dəyişiklik | Təsdiq edilmiş fəaliyyət, məsul şəxs və saxlanılan və ya dəyişdirilən şərtlər |
| Doğrulama | Yoxlanılan kəmiyyət, uğursuzluqlar, sınaq şərtləri, davamlı yoxlamalar və buraxılış təsdiqi |
Bir dərəcə bildirilərsə, onu həmin pəncərədə yoxlanılan bütün şüşələrə bölünmüş uğursuz yoxlanılmış şüşələr kimi təyin edin. Meyar və seçmə əsasını müqayisələr arasında ardıcıl saxlayın. Müşahidə edilməmiş nasazlıqlar olmayan kiçik bir nümunə nümunə nəticədir, gələcək istehsalın sızmalardan azad olacağına dair vəd deyil.
Orijinal sübutlarla həll olunmamış nəticəni artırın. Uğursuz və məqbul nümunələri alət şəxsiyyəti ilə göndərmək yalnız son resepti göndərməkdən daha faydalıdır. Təchizatçı və ya keyfiyyət qrupu daha sonra faktiki müşahidə edilənləri və hər bir düzəliş cəhdinin nəyi dəyişdiyini nəzərdən keçirə bilər.
Düzgün üfürmə qurğusuna qulluq edin və dəyişdirin
Dəyişdirmə sifariş etməzdən əvvəl montajı müəyyənləşdirin. Maşının seriya nömrəsini, qəlibin identifikasiyasını və üfürmə pin təsvirinin təftişini birlikdə saxlayın. Mümkün olduqda uyğun boyun əlavəsini və kəsici komponentləri daxil edin. Paylaşılan komponent adı və ya oxşar xarici diametr əvəzolunmazlığı yaratmır.
Təmizləmə, yenidən işləmə və dəyişdirmə fərqli qərarlar tələb edir. Təsdiq edilmiş texniki xidmət təlimatlarından və qəbul limitlərindən istifadə edin. Səthin bərpası, itilənməsi və ya örtük işləri funksional interfeysi dəyişə bilər, ona görə də hər görünən işarəni təmir təlimatı kimi qəbul etməkdənsə, müvafiq istehsalçının razılığını alın.
Quraşdırıldıqdan sonra faktiki iş üçün tələb olunan yoxlamaları təkrarlayın. Müvafiq boyun ölçülərini və sızdırmazlıq sahəsini təsdiqləyin, sonra göstərilən bağlanma və funksional testi yoxlayın. Təftiş qeydi ilə nəticələnən quraşdırma təftişini saxlayın. Theprofilaktik baxım yoxlama siyahısıbu qeydləri daha geniş maşına aid plan daxilində yerləşdirir.
İki Kinggle şüşə maşınına istinad
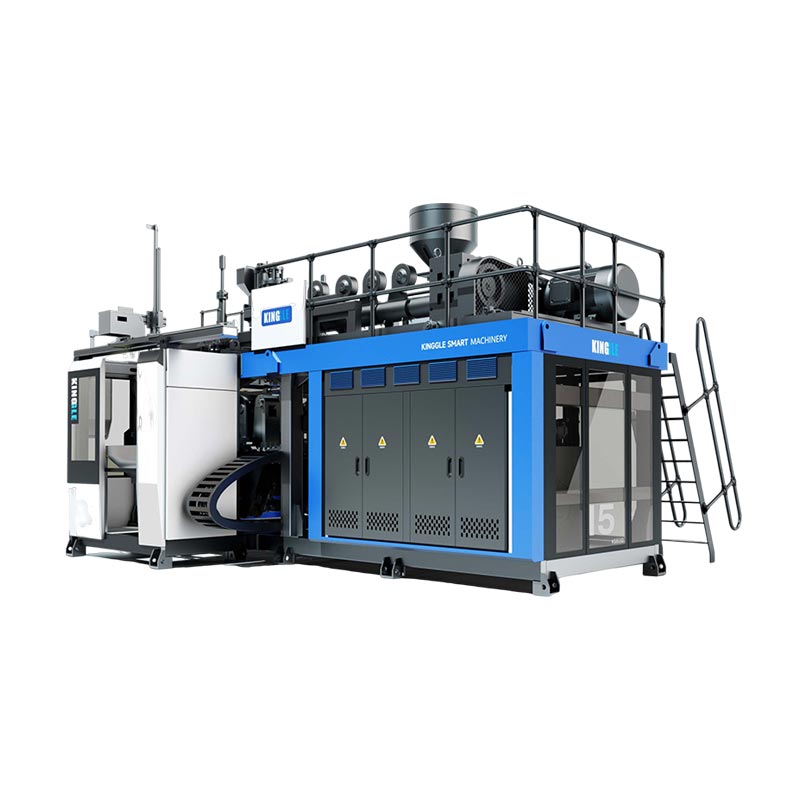
KGB5L və KGB5D müvafiq davamlı ekstruziya şüşə maşın nümunələri təqdim edir. Onların dərc edilmiş stansiya planları yoxlama qeydlərini təşkil etməyə kömək edir: stansiyanın şəxsiyyətini və lazım olduqda baş və boşluq şəxsiyyətini qoruyur. Kataloqda hər iki platformada istehsal olunan hər şüşə üçün universal üfürmə sancağı müəyyən edilmir.


| Nəşr edilmiş sahə | KGB5L | KGB5D |
|---|---|---|
| Stansiya təşkili | Subay | İkiqat |
| Maksimum konteyner tutumu | 5 L | 5 L |
| Vida diametri | 60 mm | 70 mm |
| HDPE əritmə qabiliyyəti | 55 kq/saat | 80 kq/saat |
Mənbələr: əlaqəli KGB5L və KGB5D məhsul səhifələri. Ərimə qabiliyyəti dərc edilmiş material ötürmə sahəsidir, qəbul edilmiş şüşə dərəcəsi və ya boyun keyfiyyəti nəticəsi deyil.
Platformanı müəyyənləşdirmək və istehsal müzakirəsini qurmaq üçün bu rəqəmlərdən istifadə edin. Üfürmə sancağı seçimi hələ də şüşə bitişindən, qəlibdən, montajdan və faktiki üfürmə quruluşundan asılıdır. Kalıp başlığının spesifikasiyasında sadalanan pin diametri zərbə sancağı rəsmini əvəz etmir.
Yeni maşın layihəsi üçün alətin əhatə dairəsini təsdiq etməzdən əvvəl şüşə və bağlama təsvirlərini təqdim edin. Mövcud quraşdırma üçün cari montaj identifikasiyası və yoxlama sübutunu əlavə edin. TheHDPE şüşə maşın seçim bələdçisidaha geniş istehsal spesifikasiyasını əhatə edir.
Zərbə sancaqları və boyun qüsurları haqqında tez-tez verilən suallar
Zərbə sancağı şaquli sancaqla eynidirmi?
Xeyr. Şap və ya mandrel ərimə əmələ gətirən alətlərin bir hissəsidir. Bir zərbə sancağı üfürmə havasını verir və xüsusi dizaynda boyunla əlaqəli vəzifələr ola bilər. Montaj rəsmindən hər hansı komponenti müəyyən edin. Paylaşılan "pin" sözü onların interfeyslərini və ya ölçülərini dəyişdirilə bilməz.
Hər bir ekstruziya üfürmə maşını eyni üfürmə pin dizaynından istifadə edirmi?
Xeyr. Üfürmə və bitirmə tədbirləri məhsuldan və alətdən asılıdır. Kalibrləmə, soyutma və kəsmə xüsusiyyətləri konfiqurasiyaya xasdır. Əvəz etmədən və ya başqa maşından quraşdırma təlimatını tətbiq etməzdən əvvəl faktiki montajı və hərəkəti təsdiqləyin. Yalnız konteyner həcmi düzgün komponenti müəyyən edə bilməz.
Üfleyici yaxşı vəziyyətdə olduqda şüşə sıza bilərmi?
Bəli. Müəyyən edilmiş qapaq, möhürləmə kontaktı və sınaq quruluşu daxil olmaqla, tam şüşə və bağlama interfeysini araşdırın. Zərərlərin qəlibləmə zamanı və ya daha sonra işləmə zamanı göründüyünü müəyyənləşdirin. Sızma nəticəsi uğursuz yoxlamanı müəyyən edir; hansı alətin, komponentin və ya proses şəraitinin nasazlığa səbəb olduğunu özü müəyyən etmir.
Dəyişdirilən zərbə pinini nəzərdən keçirmək üçün hansı məlumat lazımdır?
Maşının modelini və seriya nömrəsini, qəlib şəxsiyyətini, üfürmə qurğusunun rəsmini və revizyonunu təmin edin. Cütləşən boyun alətlərini və müvafiq şüşə və bağlama təsvirlərini əlavə edin. Qüsurun araşdırılması üçün nümunə şəxsiyyətini, fotoşəkilləri, ölçmələri və problemin ilk dəfə göründüyü ardıcıllığı daxil edin. Texniki sənədlər üçün təsdiq edilmiş əlaqə kanalından istifadə edin.
Bir zərbə sancağı təmir edildikdən və ya dəyişdirildikdən sonra nə yoxlanılmalıdır?
Təsdiq edilmiş sənədlərə uyğun olaraq montaj şəxsiyyətini və quraşdırmanı təsdiqləyin, sonra razılaşdırılmış ölçmə şərtləri altında təsirlənmiş boyun xüsusiyyətlərini yoxlayın. Müvafiq bağlama testini müəyyən edilmiş bağlama ilə təkrarlayın. Kəmiyyətləri və uğursuzluqları qeyd edin, yenidən işlənmiş quraşdırmanı saxlayın və davamlı yoxlamalar və istehsalın buraxılması üçün keyfiyyət planına əməl edin.
Maşın, alət və boyun qüsuru detallarını göndərin
Model və seriya nömrəsi, alətin identifikasiyası və qeyd olunmuş qüsur fotoşəkili ilə başlayın. Şüşə və bağlama tələblərini, təsirə məruz qalan ilk istehsal mərhələsini və hər hansı ölçülmüş nəticələri daxil edin. Bu detallar texniki müzakirəyə müəyyən bir başlanğıc nöqtəsi verir.
Alətlər və istehsal tələblərini müzakirə edinNingbo Kinggle Machinery Co., Ltd. ·Şirkət məlumatları