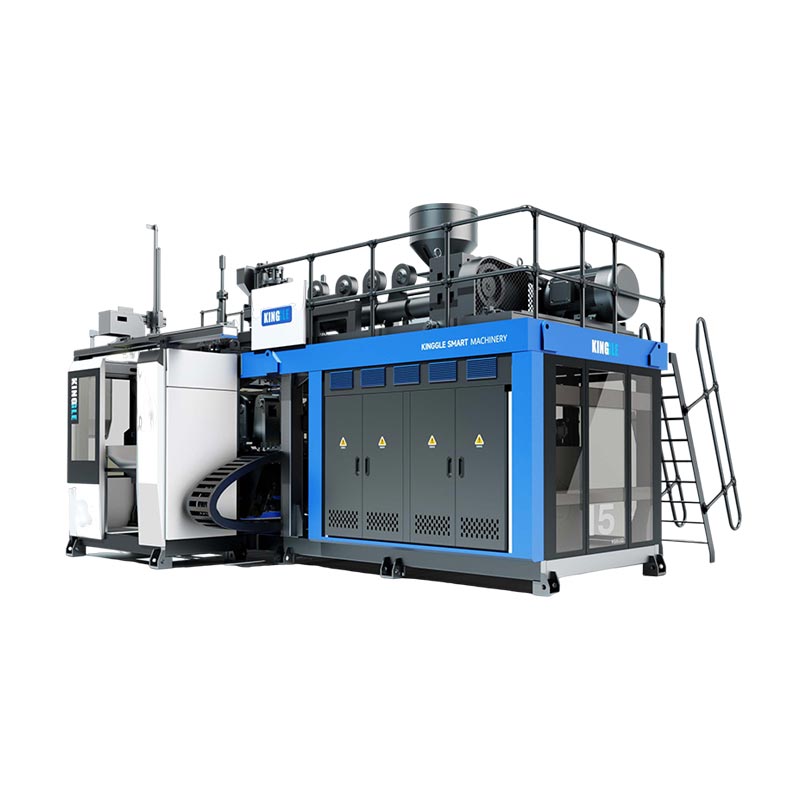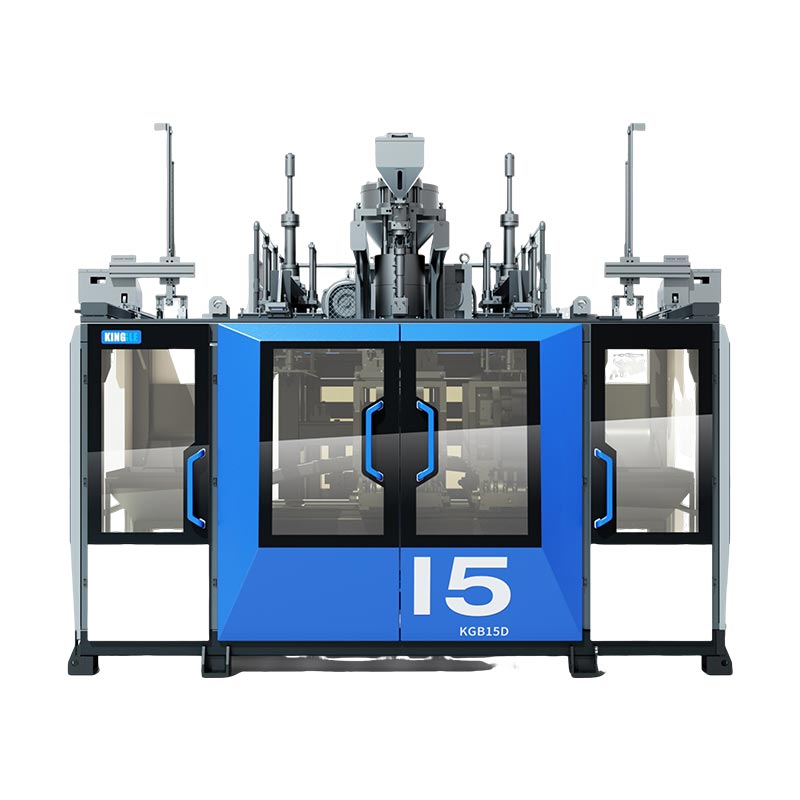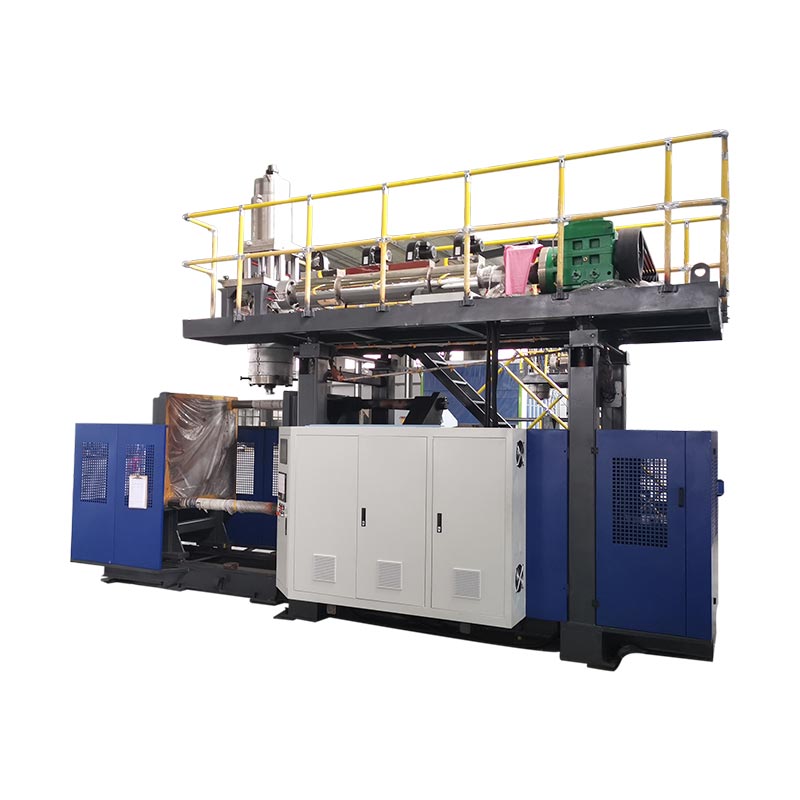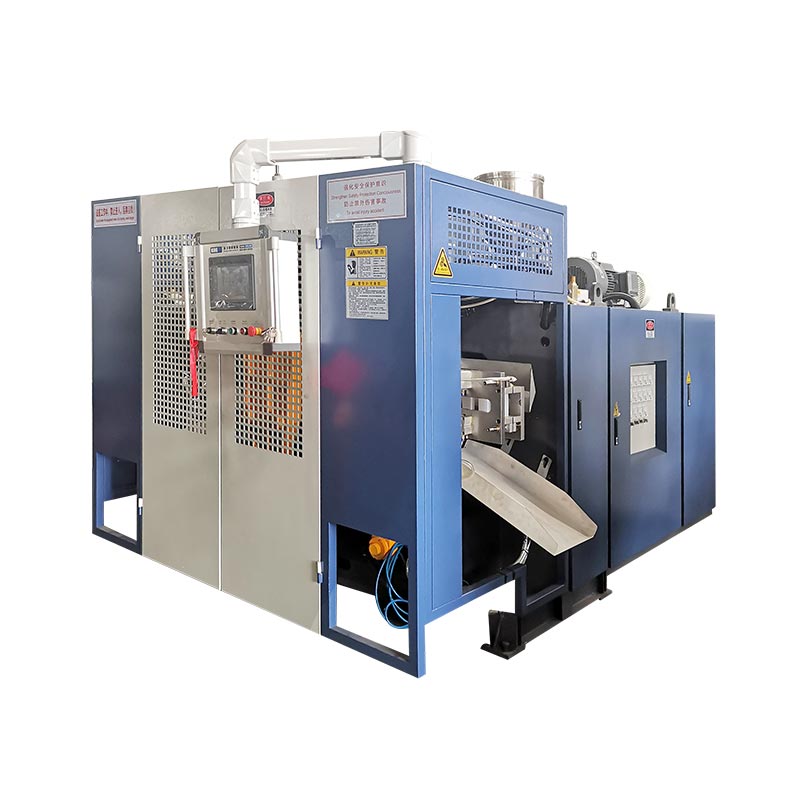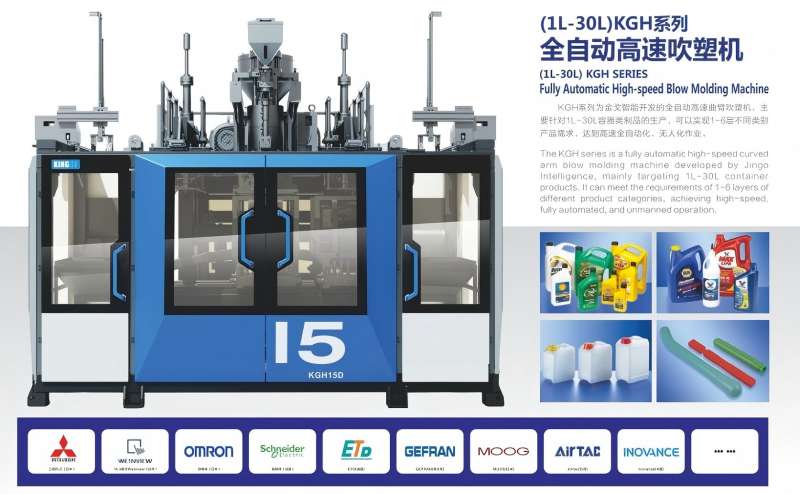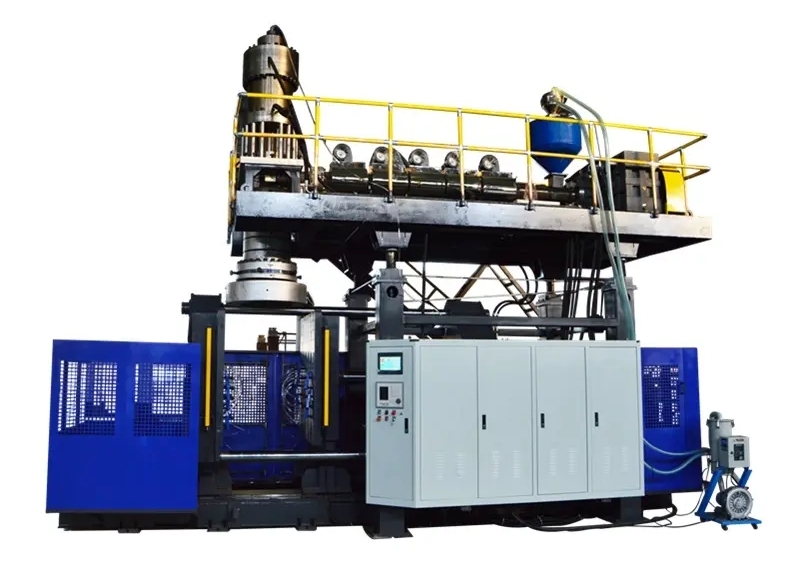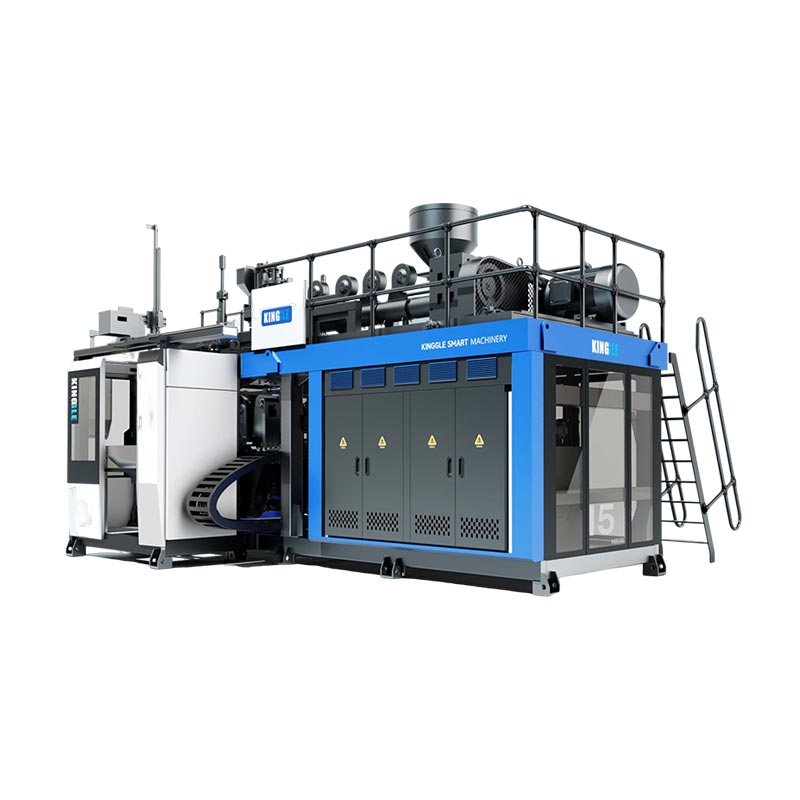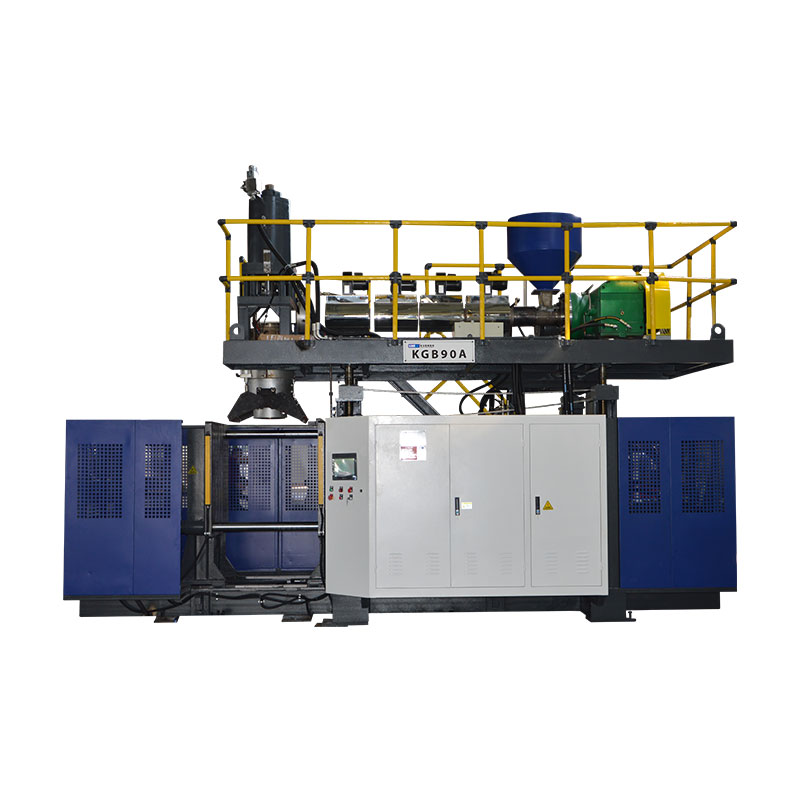
Avtomobil üfürmə qəlibləri hava kanalları və maye rezervuarları kimi içi boş hissələri istehsal edə bilər. Avadanlığın seçilməsi hissənin rəsmiləşdirilməsi, göstərilən qatran və qəbul tələbləri ilə başlayır. Bir maşının reklam edilən konteyner həcmi tək başına onun müəyyən bir kanal meydana gətirəcəyini, öz qəlibini yerləşdirəcəyini və ya tələb olunan hazır məhsulu çatdıracağını müəyyən edə bilməz.
Faydalı satınalma baxışı tam proses vasitəsilə hissəni izləyir: formalaşdırma, çıxarma, kəsmə, montaj və yoxlama. Nominal məhsul və ya qiyməti müqayisə etməzdən əvvəl məcburi məhsul və alət tələblərini həll edin. Əks halda, sürətli qəlibləmə dövrü hələ də çatdırılma hədəfini qaçıran istehsal hüceyrəsini gizlədə bilər.

Üfleyici kalıplama avtomobil hissələri: tətbiqlər və proses uyğunluğu
Avtomobil hissələrini boşluqlarına görə deyil, nə etməli olduqlarına görə qruplaşdırın. Kabin hava kanalı, mühərrikin hava qəbuledici komponenti və maye rezervuarı fərqli baxışlara ehtiyac duyur. Onların iş şəraiti və interfeysləri maşın təklifinin cavab verməli olduğu sualları müəyyən edir.
| Ailənin bir hissəsi | Qurulacaq girişlər | Avadanlıq və alətlərlə bağlı suallar |
|---|---|---|
| Kabin HVAC kanalları | Hava yolu, əlaqə həndəsəsi, quraşdırma sahəsi və müəyyən edilmiş funksional yoxlamalar | Təklif olunan marşrut bədəni təşkil edə və əlçatan kəsmə və yoxlama yerlərini tərk edə bilərmi? |
| Mühərrikin hava giriş hissələri | Müəyyən edilmiş temperatur, təzyiq və ya vakuum şəraiti, mediaya məruz qalma və əlaqə tələbləri | Qatran, formalaşma yolu və tam hüceyrə bu xüsusi şərtlərə uyğundurmu? |
| Maye anbarları | Maye, xidmət şərtləri, limanlar, montaj xüsusiyyətləri və qəbul meyarları | Bədən, interfeyslər və hər hansı sonrakı montaj necə hazırlanacaq və yoxlanılacaq? |
| Digər içi boş texniki hissələr | Yük qutuları, ölçülər, montaj xüsusiyyətləri və nəzərdə tutulan istifadə | Üfləmə üsulu uyğundur, yoxsa başqa formalaşdırma və ya birləşmə yolu müqayisə edilməlidir? |
Yanacaq sistemi layihələrini ayrı bir təsdiq yolunda saxlayın. Məsələn,RISE plastik yanacaq çəni yanğın sınaqlarını təsvir edirBMT-nin 34 saylı Qaydası, Əlavə 5, 5-ci bəndə uyğun olaraq. Faktiki yanacaq sistemi layihəsi üçün müvafiq bazarı, tələbləri və təsdiqləmə öhdəliklərini müəyyən etmək; “avtomobil çənləri”nin siyahısı olan maşın kataloqu uyğun yanacaq çəni istehsalını yaratmır.
Blow-qəliblənmiş HVAC kanalları: həndəsə, interfeyslər və maşın tələbləri
Üfləmə üsulu ilə hazırlanmış HVAC kanalları üçün hava yolunu və hər bir əlaqəni birlikdə nəzərdən keçirin. Formalaşdırıla bilən bir gövdə hələ də kəsilə, yerləşə və yoxlana bilən açılışlara ehtiyac duyur. Buna görə də, xüsusi plastik kanal sistemi həm qəliblənmiş həndəsə, həm də təyin edilmiş hazır həndəsə ilə kotirovka mərhələsinə çatmalıdır.
Kabin havalandırmasını mühərrikin hava qəbulu tələblərindən ayırın
Mühərrikin hava qəbuledici materialını və ya sınaq vəziyyətini sadəcə olaraq hər ikisi hava daşıdığı üçün kabin kanalına köçürməyin. Quraşdırma mühitini, təsdiq edilmiş materialı və xüsusi hissə üçün tələb olunan yoxlamaları qeyd edin. Təzyiq, vakuum, temperaturun dəyişməsi və ya mayeyə məruz qalma məsələsi varsa, layihənin spesifikasiyasında müvafiq şərtləri müəyyənləşdirin.
Yalnız qəliblənmiş açılışı deyil, bitmiş əlaqəni nəzərdən keçirin
Bağlantı uclarını, montaj nöqtələrini, bölmə dəyişikliklərini və təklif olunan kəsmə yerlərini rəsmdə qeyd edin. Sonra hissənin bitirmə və ya yoxlama qurğusunda necə oturacağını yoxlayın. Faydalı nəzərdən keçirmə sualı eyni məlumat sisteminin kəsmə, ölçmə və montaj zamanı hissəni ardıcıl olaraq tapıb tapa bilməməsidir.
Hüceyrəni təyin etməzdən əvvəl hər hansı tələb olunan axın, keçid, uyğunluq və ya sızdırmazlıq yoxlamasını göstərin. Bu yoxlamalar üçün xüsusi qurğular və ya ayrı stansiyalar tələb oluna bilər. Onlar üfürmə maşını ilə birlikdə gəlmək əvəzinə təyin edilmiş təchizatçıya və qəbul metoduna malik olmalıdırlar.
Maşın ölçüsünü seçməzdən əvvəl proses marşrutunu seçin
Daha böyük bir maşın seçməzdən əvvəl parisonun qəlib boşluğuna necə çatacağını müzakirə edin. Parizon, prosesin əmələ gətirdiyi və şişirdiyi isti içi boş borudur. Onun idarə edilməsi və yerləşdirilməsi həndəsə uyğun olmalıdır.
3D emiş üfürmə ilə müqayisədə ənənəvi ekstruziya
Torayın 3D emiş üfürmə qəlibinin texniki izahıuzun, mürəkkəb içi boş formalar üçün qəlib boşluğuna parisonu daxil edən emişi təsvir edir. Bu, fərqli bir proses təşkilidir. Hissə çıxaran robotu olan adi ekstruziya üfürmə maşını bu qabiliyyətin ekvivalent sübutu kimi qəbul edilməməlidir.
Yöndəmsiz bir yol üçün, faktiki həndəsə və qatrandan istifadə edərək, formalaşma marşrutunun nəzərdən keçirilməsini tələb edin. Ənənəvi ekstruziya üfürmə qəlibini, xüsusi yerləşdirmə və ya əmmə marşrutunu və uyğun olduqda birləşdirilmiş qəliblənmiş bölmələri müqayisə edin. Müqayisə bir marşrutun hər bir avtomobil kanalına uyğun olduğunu fərz etməkdənsə, texniki-iqtisadi əsaslandırma, interfeyslər və aşağı axın işlərini əhatə etməlidir.
Ərintilərin çatdırılması və sürücü konfiqurasiyasını ayrı saxlayın
Davamlı ekstruziya və akkumulyator başlığının işləməsi ərimənin çatdırılmasını təsvir edir. Parisonun yerləşdirilməsi prosesin fərqli bir hissəsini təsvir edir. Hidravlik, servo-hidravlik və elektrik ötürücülər işə salınmanı təsvir edir. Bunları ayrı-ayrı oxlar üzrə müqayisə etmək kotirovkaları şərh etməyi asanlaşdırır və avtomatlaşdırma etiketinin formalaşdırma qabiliyyəti üçün dayanmasının qarşısını alır.
Faktiki avtomobil tətbiqi üçün üfürmə qəliblərini seçin
Yalnız polimer ailəsini deyil, dərəcəsini göstərin. "PA" və ya "PP" gücləndirmə, modifikasiya, emal davranışı və nəzərdə tutulan hissə üçün uyğunluq haqqında açıq suallar buraxır. EnvaliorunDurethan PA6 portfeliməsələn, borular və hava kanalları üçün üfürmə qəliblərini və gücləndirilmiş növlərini fərqləndirir. Ailə adı dəyişdirilə bilən resepti müəyyən etmir.
Materialın hazırlanması və plastikləşdirilməsini sinifə uyğunlaşdırın
Cari sinifə aid emal təlimatlarını əldə edin. Təklif olunan qurutma və qidalanma tənzimləməsini, lazım olduqda rütubətin ölçülməsini, vint və başlıq uyğunluğunu, temperatur nəzarətini və birləşmə üçün lazım olan hər hansı aşınmaya davamlı spesifikasiyanı yoxlayın. Bunlar texniki təsdiq üçün maddələrdir, bütün mühəndislik plastikləri üçün bir qurutma temperaturunu dərc etmək üçün səbəblər deyil.
Toray üfürmə qatranının uyğunluğuna uyğun olaraq ərimələrin özlülüyünü və forma saxlama sabitliyini müəyyən edir. Sınaq zamanı material vəziyyətini və proses parametrlərini qeyd edin ki, formalaşma problemi məlum reseptə qarşı araşdırıla bilsin. Bir maşının dərc edilmiş HDPE ekstruziya dərəcəsini fərqli qatranla çatdırılma sürətinin sübutu kimi qəbul etməyin.
Təsdiq edilmiş resept çərçivəsində yenidən üyüdün
Müştərinin icazəsi və reseptin uyğunlaşdırılması üçün lazım olan yoxlamalarla birlikdə mənbəni, emal tarixini və təkrar üyütmənin təklif olunan nisbətini qeyd edin. Nəzərdə tutulan istehsal qarışığını sınaqdan keçirin. Yalnız bakirə qatrandan istifadə edilən sınaq, sonradan təkrar üyüdülmüş əlavə ilə performansı müəyyən etmir.
Parça rəsmini üfürmə avadanlığının tələblərinə çevirin
Üfürmə avadanlığını nəzərdən keçirmək üçün sübut tələbləri cədvəlindən istifadə edin. Hər bir məcburi tələb üçün müvafiq spesifikasiya, rəsm və ya sınaq qeydi lazımdır. Həll edilməmiş maddələr məsul tərəf onları bağlayana qədər görünən qalmalıdır.
| Tələb | Təklifi yoxlayın | Sübut və bağlanma |
|---|---|---|
| Material və ümumi atış tələbi | Dərəcəyə uyğun plastikləşdirmə, istifadəyə yararlı atış və çatdırılma; yalnız hazır çəki deyil, proses qırıntıları daxildir | Material qeydi və məhkəmənin nümayəndəsi |
| Kalıbın quraşdırılması | Zərf, montaj, qəlib qalınlığı və kütləsi, kommunal xidmətlər və xidmətə giriş | Kalıp-maşın interfeysi rəsmi |
| Açılış və çıxarılması | Açılış sahəsi, tələb olunan qəlib hərəkətləri, tutucu yol və isti hissə üçün boşluq | Hərəkətin nəzərdən keçirilməsi və şahidi çıxarılma ardıcıllığı |
| Kritik divar bölgələri | Baş alətləri, parison nəzarəti və təklif olunan yoxlama yerləri | Rəsm məhdudiyyətlərinə qarşı xəritələnmiş ölçmələr |
| Bitmiş interfeyslər | Kəsmə, birləşmə, montaj və yerləşdirmə qurğuları | Tamamlanmış hissənin ölçü və funksional yoxlamaları |
| Qəbul edilmiş çıxış | Hüceyrəni, hesablama nöqtəsini, kəsilmə qaydalarını tamamlayın və rəftardan imtina edin | Qəbul edilmiş miqdarlarla vaxtlı sınaq və dayandırma qeydləri |
Bir avtomobil üfürmə layihəsini necə nəzərdən keçirəcəm
Avtomobil üfürmə layihəsi üçün maşının tutumunu müzakirə etməzdən əvvəl hissənin rəsmini nəzərdən keçirərdim. Mənim başlanğıc suallarım material dərəcəsi, əməliyyat mühiti, əlaqə nöqtələri və qəbul tələbləri ilə bağlı olacaq. Maşının nominal konteyner həcmi kanalın və ya qeyri-müntəzəm rezervuarın təsdiqi üçün əsas deyil, yoxlama istinadı olaraq qalacaq.
Sınaq hissəsi çəki hədəfinə çatsa, lakin yerli divar qalınlığı yoxlanışında uğursuz olarsa, ümumi hissənin çəkisini artırmazdan əvvəl materialın paylanmasını araşdırardım. Göstərilən yoxlama yerlərini parison profili, material hazırlığı, alətlər və qeydə alınmış proses parametrləri ilə müqayisə edərdim. Müvafiq hissə yoxlamaları problemi həll etdiyini göstərənə qədər hər yerə material əlavə etmək təklif olunan dəyişiklik olaraq qalacaq.
Alətlərin nəzərdən keçirilməsi kalıbın lövhələr arasında uyğun olub-olmamasından daha çoxunu əhatə edəcəkdir. Montajı, qəlibin qalınlığını, açılış yerini, tələb olunan hərəkətləri və tam hissənin çıxarılması yolunu yoxlayırdım. Limanlar və montaj xüsusiyyətləri də qəlibdən sonra kəsmə, yerləşdirmə və yoxlama üçün aydın plana ehtiyac duyur.
Müəyyən bir mühəndislik-plastik dərəcəsi üçün mən onun emal təlimatını tələb edərdim və təklif olunan qurutma, qidalanma, vida və baş quruluşunu yoxlayacağam. Başqa bir qatran ilə performans sübutu olaraq HDPE məhsuldarlığı rəqəmindən istifadə etməzdim. Təklif olunan hər hansı yenidən üyütmə resepti müvafiq material və müştəri tələblərinə tabe olaraq qalacaq.
İstehsal xanasını təsdiq etməzdən əvvəl mən aşağı axın işlərini sınaq planına daxil edərdim. Qəliblənmiş kanal hələ də razılaşdırılmış kəsmə, montaj və yoxlama mərhələlərindən keçməlidir. Mən qəbul edilmiş çıxışı, fasilələri və əl ilə düzəlişləri qeyd edərdim, sonra keçən tələbləri düzəliş və ya əlavə sübuta ehtiyacı olan maddələrdən ayırardım.
Mənim tövsiyəm həmin tapıntılardan asılı olacaq. Daha böyük maşın istehsal çatışmazlığına avtomatik cavabım olmayacaq; Mən əvvəlcə məhdudiyyətin qəlibləmə, işləmə, bitirmə və ya yoxlama ilə bağlı olub-olmadığını müəyyən edərdim.
Üfleyici qəlib dizaynı, divar paylanması və kritik interfeyslər
Bitmiş hissənin çəkisi bütün obyektin bir ölçüsüdür. O, əyilmə, birləşmə və ya sıxılma zamanı qalınlığı müəyyən edə bilməz. Rəsmdən və funksiyadan yoxlama yerlərini təyin edin, sonra müəyyən edilmiş hissə şəraitində edilən ölçmələri müqayisə edin.
Ayrı-ayrı uzununa və dairəvi nəzarət
Uzunlamasına parison proqramlaşdırmasını hissənin ətrafı ətrafında divar paylanmasından ayrı nəzərdən keçirin. Toray 3D emiş prosesi müzakirəsində radius divar qalınlığına nəzarəti təsvir edir. Təklif olunan sistemin faktiki nəzarət funksiyalarını təsdiqləyin; Təkcə böyük proqramlaşdırma nöqtələrinin sayı hər bir kritik məkanın öz limitinə uyğunlaşacağını nümayiş etdirmir.
Yerli nasazlıq üçün ölçməni hissədəki mövqeyinə uyğunlaşdırın və müvafiq prosesi və alət dəyişənlərini araşdırın. Dəyişiklikləri izlənilə bilən saxlayın ki, onların təsirləri yoxlanılsın. Mövcud olanparison proqramlaşdırma bələdçisinəzarət mövzusunu daha ətraflı izah edir.
Mərkəzləri bitirmə və montajdan keçirin
Limanların, kəsilmiş kənarların və montaj xüsusiyyətlərinin göstərilən göstəricilərə nisbətən necə ölçüləcəyini müəyyənləşdirin. Hissənin dəstəyi və ölçü vəziyyəti ilə razılaşın. istifadə edərək qəlib və armatur təchizatçıları ilə bu interfeysləri nəzərdən keçirinqəlib dizaynı və maşın interfeysinin yoxlanılması, kalıbın təsdiqindən sonra bitirmə işini ayrıca bir məsələ kimi nəzərdən keçirmək əvəzinə.
Tam avtomobil üfürmə qəlibini müəyyənləşdirin
Qətran hazırlığından qəbul edilmiş hissənin hesablanması nöqtəsinə qədər marşrutu çəkin. Sökülmə, kəsmə, açılma, birləşmə, montaj və yoxlamanı yalnız hissəyə lazım olan yerdə daxil edin. Hər bir əməliyyat üçün tədarükçünün adını, qəbul sübutunu və inteqrasiya üçün məsuliyyəti göstərin.
Stansiya interfeyslərini yoxlayın: hissənin necə ötürülməsi, onun necə yerləşməsi, aşağı axın stansiyası dayandıqda nə baş verir və rədd edilmiş hissələrin necə ayrılması. Qiymət təklifi maşınqayıran tərəfindən təchiz edilmiş avadanlığı başqaları tərəfindən təchiz edilmiş avadanlıqdan fərqləndirməlidir. Theavtomatlaşdırılmış xətt konfiqurasiya təlimatıbu təchizat sərhədlərini əhatə edir.
Hissənin funksiyası və spesifikasiyası üzrə yoxlamaları seçin. Tələb olunduqda sızma testi ölçü, keçid, montaj və ya davamlılıq sübutlarını əvəz etmir. Hər avtomobil tətbiqi üçün bir ümumi test siyahısından çəkinin.
Parçanı və istehsal prosesini ayrıca sübut edin
Rəsmin təftişi, təsdiqlənmiş material və nəzərdə tutulan resept ətrafında nümayəndəli sınaq planlaşdırın. Kalıbı, quraşdırmanı, material partiyasını və ölçmə planını qeyd edin. Qəbul edilmiş miqdarları saxlayın, rədd səbəbləri, dayanma və əl müdaxilələri dövrü qeydi ilə yanaşı.
Təchizatçının maşın testi və müştərinin istehsal hissəsinin təsdiqi müxtəlif məqsədlərə xidmət edir.AIAG-ın ictimai PPAP icmalıistehsal hissələrinin təsdiqini istehsal dərəcələri ilə faktiki istehsal zamanı ardıcıl olaraq dizayn qeydləri və spesifikasiyalara cavab verməklə əlaqələndirir. Bu əhatə dairəsi maşın hərəkətini nümayiş etdirməkdən və ya məqbul bir nümunə hazırlamaqdan daha genişdir.
| Fəaliyyət | Onun ünvanladığı sual | Müəyyən etmək üçün sübut | Öz-özünə qurulmaz |
|---|---|---|---|
| Maşın və ya hüceyrə FAT | Təchiz edilmiş avadanlıq razılaşdırılmış qəbul həcminə cavab verirmi? | Müqavilə yoxlamaları, konfiqurasiya, sınaq şərtləri və açıq maddə qeydləri | Bütün hazır hissə funksiyaları və ya müştəri istehsalının təsdiqi |
| Hissə funksional təsdiqi | Hazır hissə müəyyən edilmiş istifadə tələblərinə cavab verirmi? | Tətbiq edilə bilən ölçülü, montaj, funksional və davamlılıq qeydləri | Qiymətləndirilmiş şərtlərdən kənarda davamlı istehsal performansı |
| Müştəri istehsal hissəsinin təsdiqi | Nəzərdə tutulan istehsal prosesi müştərinin müvafiq təsdiq tələblərinə cavab verirmi? | Müştəri tərəfindən müəyyən edilmiş təqdimatlar və istehsal sübutları, o cümlədən tələb olunduqda PPAP | Tələb olunan baxış olmadan dəyişdirilmiş material, rəsm və ya proses üçün təsdiq |
Layihənin qəbul planında nümunə kəmiyyətlərini, sınaq müddətini, ölçmə üsullarını və istənilən statistik meyarları təyin edin. Universal Cpk hədəfini və ya ümumi maşın məqaləsindən işləmə müddətini götürməyin. Avadanlıq hissəsi üçün istifadə edinFAT planlaşdırma bələdçisirazılaşdırılmış çekləri müəyyən etmək.
Hər bir tələbi keçildiyi kimi bağlayın, düzəldici iş və təkrar sınaq tələb olunur və ya hələ təsdiqlənməyib. Son iki kateqoriyaya bir sahib təyin edin və sübutları bağlayın. Bu statusların ayrı saxlanılması natamam sınağın aşkar istehsal buraxılışına çevrilməsinin qarşısını alır.
Qəbul edilmiş hissə sərhədində məhsulu və dəyəri müqayisə edin
Razılaşdırılmış yoxlamalardan keçən bitmiş avtomobil hissələrini sayın. Hədəfin dəyişmələr, fasilələr və aşağı axın əməliyyatları olub-olmadığını bildirin və hər bir stansiya üçün eyni vaxt bazasından istifadə edin. baxınistehsal dərəcəsinin hesablanması təlimatınominal dövrlər və qəbul edilən məhsul arasında fərq üçün.
HVAC kanal hüceyrəsinin qəlibləmə dövründən kənarda qiymətləndirilməsi
Hipotetik bir avtomobil HVAC kanalı layihəsi üçün, planlaşdırılan saatda 95 qəbul edilən hissə tələbi ilə başlayardım. Tək boşluqlu qəlib, 32 saniyəlik qəlibləmə dövrü, 90% qəlibləmə mərhələsinin mövcudluğu və bütün proses boyunca 96% yekun qəbul edilmiş məhsuldarlığı qəbul edin.
Nominal qəlibləmə sürəti 3,600 ÷ 32 və ya saatda 112,5 hissə olacaqdır. Güman edilən işin mövcudluğunun tətbiqi planlaşdırılmış saatda 101,25 hissəlik qəlibləmə mərhələsi tutumunu tərk edəcəkdir.
Bu rəqəm hazır məhsulu təyin etməyəcək. Mən həmçinin kəsmə, idarə etmə və yoxlama imkanlarını müqayisə edərdim. Aşağıdakı cədvəldə əlavə ötürmə itkiləri və ya stansiya dayanmaları arasında qarşılıqlı təsirlərin olmamasını nəzərdə tutan iki planlaşdırma ssenarisi göstərilir. Hər iki aşağı axın gücü göstəriciləri planlaşdırılmış saatlardan istifadə edir və artıq ehtimal olunan stansiya fasilələrinə imkan verir; 96% gəlirlilik sonunda bir dəfə tətbiq olunur.
| Planlaşdırma tədbiri | İlkin aşağı axın ssenarisi | Yenidən işlənmiş aşağı axın ssenarisi |
|---|---|---|
| Kalıplama mərhələsi tutumu | 101,25 hissə/saat | 101,25 hissə/saat |
| Aşağı axın emal gücü | 90 hissə/saat | 105 hissə/saat |
| Qəbul edilmiş son məhsuldarlıq | 96% | 96% |
| Proqnozlaşdırılan qəbul edilmiş məhsul | 86,4 hissə/saat | 97,2 hissə/saat |
| Tələb olunan qəbul edilmiş çıxış | 95 hissə/saat | 95 hissə/saat |
İlkin ssenaridə, aşağı axın tutumu, son məhsul ehtiyatından əvvəl hüceyrəni saatda 90 hissə ilə məhdudlaşdıracaq. Buna görə də proqnozlaşdırılan qəbul edilmiş məhsul tələbdən aşağı olmaqla saatda 90 × 0,96 = 86,4 hissə olacaqdır.
Sonra saatda 105 hissəni emal edə bilən aşağı axın təşkilini qiymətləndirərdim. Kalıplama mərhələsində tədarükün məhdudlaşdırılması ilə proqnozlaşdırılan qəbul edilmiş məhsul saatda 101,25 × 0,96 = 97,2 hissə olacaqdır.
Yenidən işlənmiş hesablama hədəfi saatda cəmi 2,2 hissə üstələyə bilər. Mən bunu təsdiq edilmiş istehsal dərəcəsinin sübutu deyil, məhdud planlaşdırma başlığı kimi qəbul edərdim. Nümayəndə hüceyrə sınaqları hələ də faktiki dövrü, fasilələri, aşağı axın performansını və qəbul edilmiş məhsuldarlığı müəyyən etməlidir.
Bu müqayisə daha böyük üfürmə maşını tələb etməzdən əvvəl mühəndislik araşdırmasını bitirmə və yoxlama tənzimləməsinə yönəldəcək.
Eyni istehsal həcmini müqayisə edin
Hər bir təklifdə maşın, qəlib, material hazırlığı, bitirmə qurğuları, yoxlama, inteqrasiya və sınaq xərclərini ayırın. Yalnız maşın qiymətini tam hüceyrə qiyməti ilə birbaşa müqayisə etmək olmaz. Əlavə gücü qəbul edilmiş məhsul və layihə tələbi ilə müqayisə etmək; daha böyük bir maşının aşağı axın darboğazını aradan qaldıracağını düşünməyin.
Kinggle üçün avtomobil hissəsinə dair RFQ hazırlayın
Kinggle-ın nəşr olunan akkumulyator platformaları ilkin müzakirə üçün spesifikasiyalara istinad edir. Onlar hipotetik kanal nümunəsi və ya hər bir avtomobil hissəsi üçün avtomatik seçimlər deyil. Təklif olunan material, qəlib və tam istehsal həcmi hələ də texniki baxışa ehtiyac duyur.
| İstinad sahəsi | KGB80A | KGB100B |
|---|---|---|
| Elan edilmiş maksimum konteyner tutumu | 30 L | 120 L |
| Sıxma qüvvəsi | 215 kN | 440 kN |
| Kalıp lövhəsinin ölçüsü, W × H | 750 × 860 mm | 1200 × 1200 mm |
| Maksimum qəlib ölçüsü, W × H | 520 × 860 mm | 920 × 1200 mm |
| Kalıbın qalınlığı | 360 ilə 420 mm arasında | 510 ilə 600 mm |
| Siyahıda göstərilən proqram bağlantısı | Avtomobil hissələri boru kəmərləri | Avtomobil hissələri və avtomobil çənləri |
Cədvəl əlaqəli Kinggle məhsul səhifələrindən seçilmiş sahələri təkrarlayır. Plaka ölçüsü və maksimum qəlib ölçüsü fərqli sahələrdir. Heç biri tam hərəkət zərfini, sinifə uyğun çıxışı, xüsusi emiş prosesini və ya yanacaq sisteminin təsdiqini təsdiq etmir. Təklif olunan quruluş üçün interfeys rəsmini və konfiqurasiyasını tələb edin.

Təkcə tələb olunan maşın həcmini deyil, nəzərdən keçirmə paketini göndərin
- Reviziyalar, bitmiş həndəsə, verilənlər bazası və kritik divar və ya interfeys tələbləri ilə 3D və 2D hissə təsvirləri.
- Göstərilən qatran dərəcəsi, təsdiq edilmiş istehsal resepti və müvafiq emal təlimatları.
- Hissə çəkisi, planlaşdırılmış qəlib quruluşu, mövcud alət məlumatları və təklif olunan bitirmə ardıcıllığı.
- Vaxt əsası, illik tələbat, məhsul qarışığı və yoxlama tələbləri ilə tələb olunan qəbul edilmiş məhsul.
- Sahənin şərtləri və qəlibi, köməkçiləri, bitirmə işlərini, yoxlamanı və inteqrasiyanı kimin təmin etdiyinin dəqiq siyahısı.
Bu girişlər maşın konfiqurasiyası tamamlanmazdan əvvəl texniki baxış ünvanının uyğun olmasına, həll olunmamış tələblərə və sınaq şərtlərinə imkan verir.
Tez-tez verilən suallar
Hər bir avtomobil hava kanalı adi üfürmə maşınında edilə bilərmi?
Xeyr. Həndəsəni, müəyyən edilmiş qatranı, interfeysləri və alətlərə girişi nəzərdən keçirin. Bəzi formalar xüsusi parison yerləşdirmə, emiş üfürmə və ya birləşdirilmiş bölmələrin qiymətləndirilməsini təmin edir. Çıxaran robotu olan adi maşın öz-özünə bu formalaşdırma imkanlarını yaratmır.
Avtomobil hissələri üçün maşın seçmək üçün akkumulyatorun həcmi kifayətdirmi?
Xeyr. İstifadə edilə bilən atış tələbi, materiala uyğun çatdırılma, qəlibin quraşdırılması, açılış sahəsi, tələb olunan hərəkətlər, hissələrin çıxarılması və aşağı axın işləri də nəzərdən keçirilməlidir. Reklam edilən konteyner həcmi qeyri-müntəzəm texniki hissə üçün tam seçim metodu deyil, yoxlama arayışıdır.
HDPE maşını müəyyən bir mühəndislik-plastik dərəcəsini emal edə bilərmi?
Bu, materialın hazırlanması, plastifikasiya, baş alətləri, nəzarət vasitələri və təklif olunan prosesin sinif üzrə xüsusi nəzərdən keçirilməsini tələb edir. Nəşr edilmiş HDPE ekstruziya dərəcəsi başqa bir qatran ilə çıxışı sübut etmir. Konfiqurasiyanı təsdiqləyin və nəzərdə tutulan materialla təmsilçi sınaq keçirin.
Niyə hissə çəki hədəfinə çata bilir, lakin divar qalınlığı yoxlanışında uğursuz olur?
Çəki bütün hissəni təsvir edir, qalınlıq yoxlanışı isə yeri ölçür. Material ümumi çəkidə müvafiq dəyişiklik olmadan bölgələr arasında fərqli şəkildə paylana bilər. Uğursuz yeri xəritələyin və onu necə düzəltməyə qərar verməzdən əvvəl müvafiq materialı, alətləri və proses şərtlərini araşdırın.
Maşın FAT-dan keçmək müştərinin istehsal hissəsinin təsdiqini tamamlayırmı?
No. FAT razılaşdırılmış avadanlığın qəbulu sahəsini əhatə edir. Tamamlanmış hissənin təsdiqi və müştəri istehsalının təsdiqi öz müvafiq sübutlarını tələb edir. PPAP tələb olunduqda, avadanlığın çatdırılmasını təsdiq kimi qəbul etməkdənsə, müştərinin təqdimatı və istehsal tələblərini təsdiq edin.
Avtomobil üfürmə maşınının alınması xüsusi üfürmə qəliblənmiş hissələrin alınması ilə eynidirmi?
Xeyr. Avadanlığın satın alınması istehsal prosesi üçün maşın, alət interfeysləri, inteqrasiya və qəbul sahəsinə aiddir. Hazır hissələrin tədarükü istehsalçının həmin hissələrin istehsalı və təchizatı ilə bağlı məsuliyyətinə aiddir. Təchizatçıları müqayisə etməzdən əvvəl hansı əhatə dairəsinin tələb olunduğunu aydınlaşdırın.
Avtomobil hissələrinin avadanlığının nəzərdən keçirilməsi üçün çertyoj və material tələblərini göndərinKinggle əlaqə səhifəsivə ya e-poçtsales@kinggle.com. Telefon:+86-574-87103665. Şirkət haqqında məlumat mövcuddurKinggle haqqında səhifə.
Maşınla işləməzdən əvvəl istehsal marşrutunu təsdiqləyin
Hissə və materialdan başlayın, formalaşdırma marşrutunu təyin edin və rəsmini açıq avadanlıq və yoxlama tələblərinə çevirin. Sonra qəbul edilmiş hissə sərhədində tam təklifləri müqayisə edin. Məcburi uyğunlaşma probleminin həlli lazımdır; daha sürətli dövr və ya daha aşağı alış qiyməti onu bağlaya bilməz.