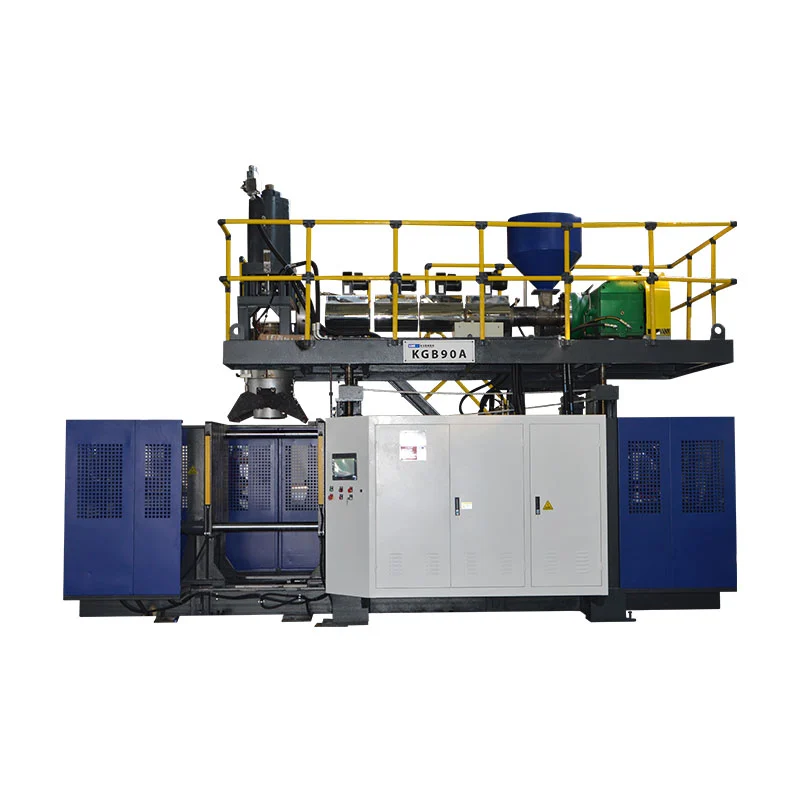
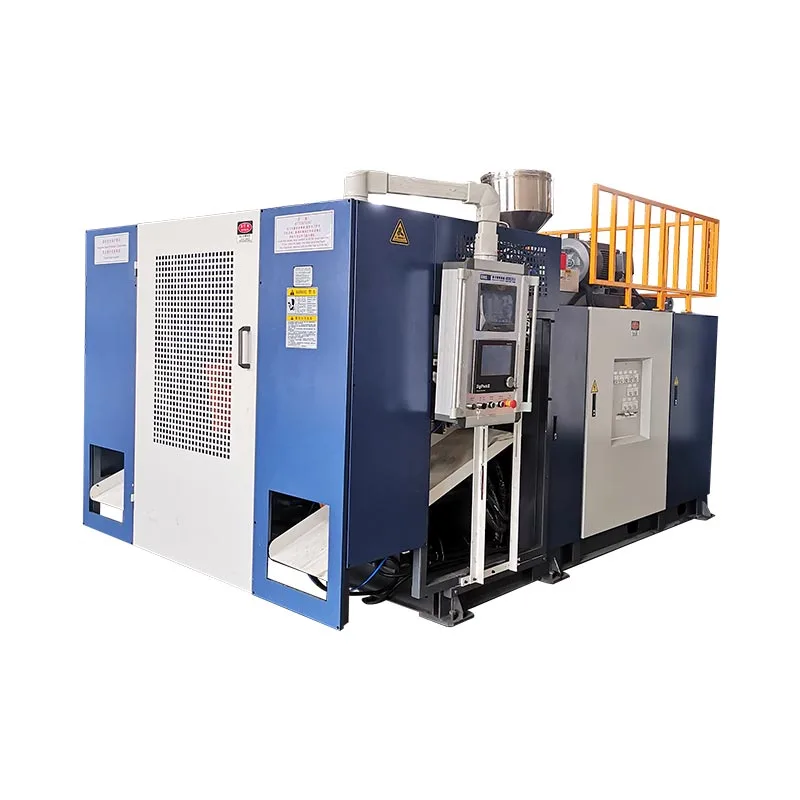
Parison proqramlaşdırması ekstruziya zamanı kalıp boşluğunu dəyişdirir ki, material hazır hissənin ehtiyac duyduğu yerə yerləşdirilsin. Yaxşı bir profil bütün konteyneri ağırlaşdırmadan küncləri, tutacaqları, çiyinləri və sıxılma sahələrini qoruyur.

Nə parison proqramlaşdırma əslində nəzarət edir
Ekstrüzyon üfürmə qəlibində ərinmiş plastik kalıbı parison adlanan boru şəklində tərk edir. Cazibə qüvvəsi, ərimə gücü, şişkinlik, uzanma və qəlib həndəsəsi bu borunun bir hissəsinə necə təsir edir. Parçanın çiyinləri, küncləri, sapı və ya dərin çəkilişi olduqda vahid kalıp boşluğu nadir hallarda vahid bitmiş divar yaradır.
Nəzarətçi seçilmiş bölmələri daha qalın və ya incə etmək üçün alətləri hərəkətə gətirir. Məqsəd nəzarət edilən material paylanmasıdır: çox uzanan və ya çox yüklənmiş ərazilərdə kifayət qədər material, asanlıqla formalaşan hissələrdə daha az lazımsız çəki ilə.
| Profil hərəkəti | Proses effekti | Nə yoxlamaq |
|---|---|---|
| Seçilmiş nöqtələrdə açılışı artırın | Parizonun həmin hissəsinə material əlavə edir | İncə künclər, sap kökləri, çiyinlər, alt və çimdik sahəsi |
| Seçilmiş nöqtələrdə açılışı azaldın | Həmin hissədəki materialı azaldır | Ağır düz divarlar, yavaş soyutma zonaları və artıq hissə çəkisi |
| Profili dəyişdirin | Parison boyunca qalın və nazik zonaları hərəkət etdirir | Proqramlaşdırılmış zonanın nəzərdə tutulan hissə xüsusiyyətinə uyğun olub-olmaması |
| Ümumi profil çəkisini ölçün | Tam profili dəyişir | Ümumi çəki və minimum divar, yalnız orta deyil |
Faydalı istehsal rekordu profil faylını qəlib nömrəsi, qatran dərəcəsi, rəng və ya yenidən üyüdülmə vəziyyəti, temperatur resepti, çəkiliş ölçüsü, soyutma vaxtı və təsdiqlənmiş hissə ölçüləri ilə birlikdə saxlayır.
Davamlı və akkumulyator sistemləri müxtəlif istinadlardan istifadə edir
On adavamlı üfürmə maşını, parison davamlı olaraq formalaşır. Profil adətən vaxt və ya parison uzunluğu ilə sinxronlaşdırılır. Ekstruziya sabitliyi vacibdir, çünki çıxışda dəyişiklik proqramlaşdırılmış nöqtəni hissə boyunca hərəkət etdirə bilər.
Birakkumulyator üfürmə maşını, ərimə saxlanılır və kalıp vasitəsilə itələnir. Profil akkumulyator mövqeyinə bağlana bilər. Çəkiliş ölçüsü, doldurma tutarlılığı və çeviricinin kalibrlənməsi divar qalınlığı probleminin bir hissəsinə çevrilir.

MəmurMOOG DigiPack III təlimatıhəm akkumulyator, həm də davamlı ekstruziya tətbiqlərini sənədləşdirir. Bu, hər Kinggle maşınının eyni nəzarətçidən istifadə etməsi demək deyil. Layihə təklifində nəzarətçi modelini, profil tutumunu, aktuatoru və alətləri təsdiqləyin.
Nəzarət olunan quraşdırma ardıcıllığı
- Düzgün resepti təsdiqləyin.Kalıbı, materialı, kalıp və məhsulun təftişini uyğunlaşdırın.
- Ərinməni sabitləşdirin.Həqiqi temperaturun sabitləşməsinə icazə verin və ardıcıl qidalanma və ekstruziyanı təsdiqləyin.
- Alətin sıfırını və aralığını yoxlayın.Hərəkəti yapışma, sızma və ya yanlış hizalanma üçün yoxlayın.
- Parison uzunluğunu və atış ölçüsünü təyin edin.Kalıbın bağlanmasında parison düzgün mövqeyə çatmalıdır.
- Sadə bir profillə başlayın.Geniş dəyişikliklərin diaqnozu bir çox kəskin düzəlişlərdən daha asandır.
- Bir neçə sabit dövrü qəlibləyin.Əsas proses dəyişikliyindən sonra birinci hissəni mühakimə etməyin.
- Sabit yerləri ölçün.Minimum divar, hissə çəkisi, görünüşü və funksional nəticələrini qeyd edin.
- Hər dəfə bir sahəni dəyişdirin.Yeni versiyanı yalnız təkrarlanan təkmilləşdirmədən sonra saxlayın.
Divar qalınlığı ilə bağlı problemlərin simptomlarla aradan qaldırılması
| Simptom | Yoxlamaq | Növbəti addım |
|---|---|---|
| İncə alt və ya çiyin | Profil mövqeyi, parison sallanma, uzanma və zərbə vaxtı | Ümumi çəki əlavə etməzdən əvvəl hizalanmanı təsdiqləyin |
| Bir tərəfi davamlı olaraq incədir | Kalıbın mərkəzləşdirilməsi, kalıbın hizalanması, soyutma və parison təması | Asimmetrik fiziki səbəbi düzəldin |
| Qalınlıq dövrədən dövrəyə keçir | Ərimə temperaturu, çıxış, atış ölçüsü, əks əlaqə və hidravlik sabitlik | Nöqtələri redaktə etməzdən əvvəl prosesi sabitləşdirin |
| Ağır divar, lakin zəif sıxılma | Materialın yeri, çimdik dizaynı və parison mövqeyi | Tam hissə çəkisini artırmaq əvəzinə materialı çimdik zonasına köçürün |
| Yaxşı paylama, lakin artıq çəki | Ümumi miqyaslı və lazımsız ağır bölmələr | Minimum divar yerlərini qoruyarkən ölçülən addımları azaldın |
| Əmr dəyişir, lakin bir hissəsi dəyişmir | Aktuator, klapan, naqillər, kalibrləmə və ya məhdudlaşdırma | Komanda və rəyi müqayisə edin, sonra texniki xidmətə keçin |
Zavod görünüşü: təkrarlanabilirlik bir mükəmməl nümunədən daha çox vacibdir
Profil yalnız isti yenidən işə salma, material partiyasının dəyişməsi, növbə dəyişikliyi və gözlənilən soyuducu su şəraiti kimi normal dəyişkənliyə tab gətirdikdə istehsala hazırdır. Bir yaxşı konteyner maşının hissəni hazırlaya biləcəyini sübut edir; sabit bir qaçış prosesin idarə oluna biləcəyini sübut edir.
Qəbul etməzdən əvvəl ölçmə yerləri, nümunənin miqdarı, funksional testlər və təsdiq edilmiş reseptə yenidən baxılması barədə razılaşın. Təlim keçmiş operatorlara idarə olunan düzəlişləri etmək və geri qaytarmaq üçün sənədləşdirilmiş marşrut verərkən baza faylını qoruyun.
Siqnallar, mövqe fikir ayrılığı və ya ardıcıllıq dəyişiklikləri ilə profil qeyri-sabitliyi görünürsə, istifadə edinHMI və həyəcan bələdçisi. Hələ də avadanlığı müəyyən edən alıcılar Kinggle-dən başlaya bilərlərmaşın seçimi təlimatı.
Tez-tez verilən suallar
Parison proqramlaşdırma nədir?
Parison proqramlaşdırması ekstruziya zamanı boşluqların açılmasını dəyişdirir ki, parisonun müxtəlif bölmələri müxtəlif miqdarda material alır.
Parison proqramlaşdırma hər nazik divar problemini həll edə bilərmi?
Xeyr. O, qəlibin yanlış hizalanmasını, qeyri-sabit ekstruziyanı, zədələnmiş alətləri, zəif soyutmanı, yanlış qəlib dizaynını və ya nasaz işləyən ötürücüyü etibarlı şəkildə düzəldə bilməz.
Əvvəlcə fərdi xalları və ya ümumi çəkimi dəyişməliyəm?
Ümumi çəkidən yalnız tam hissə davamlı olaraq yüngül və ya ağır olduqda istifadə edin. Ölçmələr müəyyən bir sahədə təkrarlana bilən problem göstərdikdə yerli nöqtə dəyişikliklərindən istifadə edin.
Niyə profil hissədə hərəkət edir?
Ümumi səbəblərə ekstruziya sürətindəki dəyişikliklər, parizon uzunluğu, akkumulyator atışının tutarlılığı, material temperaturu, başlanğıc gecikməsi və ya sensorun kalibrlənməsi daxildir.
Maşına neçə profil nöqtəsi lazımdır?
Tələb olunan rəqəm hissənin həndəsəsindən və nəzarətçinin konfiqurasiyasından asılıdır. Daha çox xal qeyri-sabit prosesi kompensasiya etmir.