HMI prosesin özü deyil, operatorun prosesə baxışıdır. Resepti dəyişməzdən əvvəl set dəyərləri, faktiki rəy, maşın statusu və həyəcan tarixçəsini birlikdə oxuyun.

Əsas HMI ekranları nəyi göstərmək üçün nəzərdə tutulub
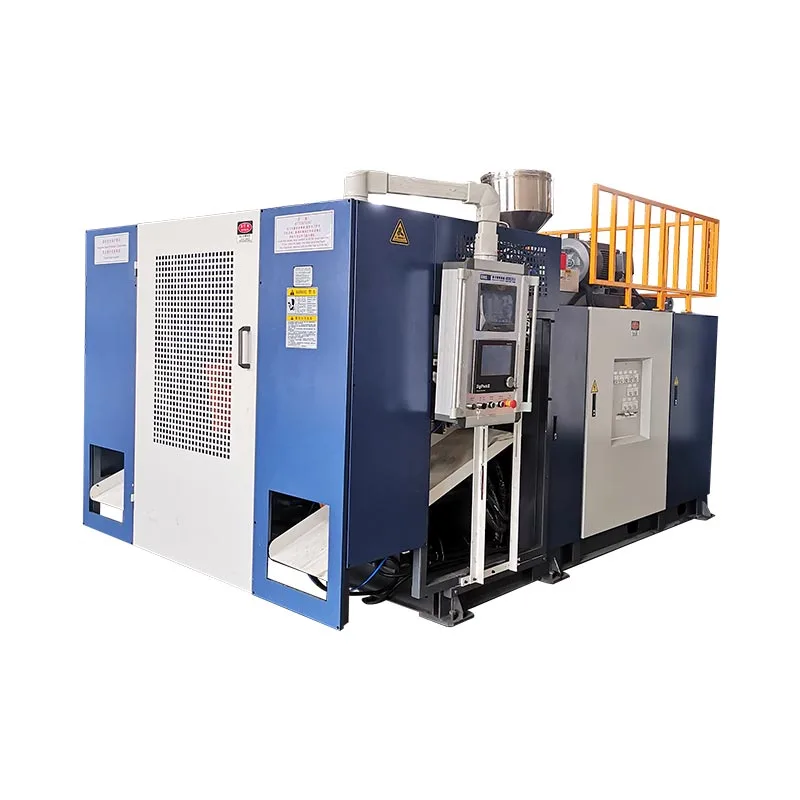
Ekran adları və tərtibatları maşına, PLC proqramına, seçimlərə və nəzarətçi versiyasına görə dəyişir. Əsas vəzifələr oxşardır: rejimi seçin, hərəkətə əmr verin, hədəf təyin edin, rəy göstərin, ardıcıllıq vəziyyətini göstərin və operatora növbəti hərəkətin niyə bloklandığını söyləyin.
| Ekran qrupu | Tipik məlumat | Operator sualı |
|---|---|---|
| Əsas / status | Rejim, dövr vəziyyəti, aktiv həyəcan siqnalları, əsas mövqelər və istehsal vəziyyəti | Maşın indi nə edir? |
| Əl əməliyyatı | Kalıp, üfürmə sancağı, nüvə çəkmə, vaqon, robot, ekstruziya və köməkçi əmrlər | Bu mexanizm təhlükəsiz şəkildə hərəkət edə bilər və cavab verirmi? |
| Temperatur | Set dəyəri, faktiki dəyər, qızdırıcının vəziyyəti, yüksək/aşağı sapma | Ərimə sistemi sabit və hazırdırmı? |
| Vaxt parametrləri | Gecikmələr, zərbə vaxtı, soyutma vaxtı, hərəkət vaxtı və ardıcıllıq pəncərələri | Addım nəzərdə tutulan nöqtədə başlayır və bitir? |
| Təzyiq və sürət | Seçilmiş hidravlik hərəkətlər üçün əmr edilən təzyiq və ya sürət | Hərəkət resepti bu qəlib və addım üçün uyğundurmu? |
| Funksiya seçimi | Quraşdırılmış və ya aktivləşdirilmiş seçimlər və avtomatik ardıcıllıq seçimləri | Proqram istifadə olunmayan seçimi gözləyir? |
| Giriş / çıxış | Sensor və keçid vəziyyətləri; PLC çıxış əmrləri | Nəzarətçi tələb olunan şərti görür və əmr verirmi? |
| Siqnal tarixçəsi | Vaxt və ya sifarişlə aktiv və əvvəlki həyəcan siqnalları | Hansı günah ilk baş verdi? |
| Mövqe / kalibrləmə | Plaka və ya akkumulyator mövqeyi, istinad dəyərləri və kalibrləmə sahələri | Göstərilən mövqe fiziki vəziyyətə uyğun gəlirmi? |
| Divar qalınlığına nəzarət | Profil nöqtələri, boşluq əmri, fayl funksiyaları və izləmə | Profil parison və hissə ilə uyğun gəlirmi? |
istifadə edinparison proqramlaşdırma bələdçisidivar qalınlığı ekranı üçün. Bu məqalə daha geniş maşın ardıcıllığına diqqət yetirir.
Set dəyərini və faktiki dəyəri cüt olaraq oxuyun
Müəyyən edilmiş dəyər sorğudur. Faktiki dəyər rəydir. Razı olmadıqda, sorğunun dəyişdirilməsi qüsuru tapmadan simptomu gizlədə bilər.
Temperatur zonası üçün əvvəlcə qızdırıcının çıxışına əmr verilib-verilmədiyini yoxlayın. Əgər təyin edilmiş dəyər faktiki dəyərdən yuxarıdırsa, lakin çıxış sönük qalırsa, icazə verənləri, həyəcan vəziyyətini, çıxış məntiqini, naqilləri, kontaktoru və ya bərk vəziyyət rölesini yoxlayın. Əgər çıxış aktivdirsə, lakin temperatur yüksəlmirsə, qızdırıcının dövrəsini və sensorun yerini yoxlayın. Faktiki temperatur həddini aşarsa, tənzimləməni, sensor kontaktını, keçid aparatını, soyutma və son resept dəyişikliklərini yoxlayın.
Eyni məntiq mövqeyə də aiddir. Kalıp-açıq əmr lövhənin hərəkət etdiyini sübut etmir. Komanda vəziyyətini, sensor rəyini, hidravlik təzyiqi, kilidləri və fiziki mexanizmi müqayisə edin.

Yeddi addımlı həyəcan problemlərinin aradan qaldırılması ardıcıllığı
- Ərazini təhlükəsiz edin.Vəziyyət avadanlıqlara zərər verə bilərsə və ya insanı ifşa edə bilərsə, avtomatik hərəkəti dayandırın. Zavodun təsdiq edilmiş proseduruna əməl edin.
- İlk həyəcan siqnalını qeyd edin.Mesajı, vaxtı, rejimi, məhsulu, resepti, dövrə addımını və hər hansı bir əvvəlki hadisəni şəkilləndirin və ya yazın. Sonrakı həyəcan siqnalları nəticələr ola bilər.
- Dərhal sıfırlamayın.Sıfırlama ən yaxşı ipucunu silə bilər. Siqnal tarixçəsini oxuyun və ilk olaraq hansı vəziyyətin uğursuz olduğunu qeyd edin.
- Çatışmayan vəziyyəti müəyyənləşdirin.Ardıcıllığın temperaturun hazır olub-olmamasını, qoruyucu qapalı, qəlib mövqeyini, akkumulyator mövqeyini, hava təzyiqini, hidravlik təzyiqi, materialı, robot evini və ya başqa icazə verəni gözlədiyini müəyyən edin.
- HMI vəziyyətini maşınla müqayisə edin.Ekran limit açarının söndürüldüyünü deyirsə, cihazı, hədəfi, kabeli və düzülüşü yoxlayın. Ekran aktiv olduğunu deyirsə, lakin fiziki vəziyyət razı deyilsə, dayandırın və araşdırın.
- Əl rejimindən yalnız prosedur çərçivəsində istifadə edin.Düzgün ərazi təmiz və bütün tələb olunan qoruyucu tədbirlər aktiv olmaqla bir dəfə mexanizmlə qaçın. Həll olunmamış bloklamanı məğlub etmək üçün əl əmrlərindən istifadə etməyin.
- Təmiri yoxlayın.Səbəbi aradan qaldırın, bir dəfə sıfırlayın, idarə olunan əllə yoxlama aparın, sonra maşını normal istehsala qaytarmazdan əvvəl bir neçə avtomatik dövrü müşahidə edin.
Giriş və çıxış ekranları nasazlığı necə daraldır
Giriş ekranı PLC-nin sensorlar, açarlar və xarici sistemlərdən nə qəbul etdiyini göstərir. Çıxış ekranı PLC-nin nə əmr etdiyini göstərir. Birlikdə onlar ardıcıllıq problemini sahə-cihaz problemindən ayırmağa kömək edir.
| Müşahidə | Nə təklif edir | Növbəti yoxlama |
|---|---|---|
| Fiziki sensor dəyişir, giriş dəyişmir | Sensor, hizalama, təchizat, naqil və ya giriş kanalı problemi | Elektrik təsvirindən istifadə edərək cihazı və dövrəni yoxlayın |
| Tələb olunan giriş mövcuddur, çıxış heç vaxt açılmır | Başqa bir icazə, rejim, taymer, həyəcan və ya ardıcıllıq şərti əmri bloklayır | Ardıcıllıq vəziyyətini və bütün əlaqəli şərtləri nəzərdən keçirin |
| Çıxış açılır, aktuator hərəkət etmir | Çıxış cihazı, klapan, sürücü, hidravlik/pnevmatik təchizatı və ya mexaniki məhdudiyyət | Sahə cihazında əmri yoxlayın və enerji yolunu yoxlayın |
| Hərəkət baş verir, mövqe heç vaxt təsdiqlənmir | Limit açarı, çevirici, hədəf, kalibrləmə və ya giriş rəyi problemi | Fiziki vəziyyəti rəy dəyəri ilə müqayisə edin |
| Siqnal eyni dövr nöqtəsində təkrarlanır | Təkrarlanan vaxt, mövqe və ya proses vəziyyəti | Müvafiq dəyəri trend edin və dəqiq ardıcıllıqla keçidi yoxlayın |
Qüvvə-çıxış funksiyaları, əgər varsa, təlim keçmiş texniki personala aiddir. Normal ardıcıllıq xaricində bir çıxışa enerji vermək gözlənilməz hərəkət yarada bilər və ya proses kilidlərini məğlub edə bilər.
Zavod görünüşü: yalnız maşına deyil, reseptə nəzarət edin
Bir çox təkrarlanan "maşın nasazlığı" sənədsiz resept dəyişiklikləri ilə başlayır. İkinci növbə fərqli temperatur, gecikmə, sürət, təzyiq və ya profili miras alır, lakin onun niyə dəyişdiyi barədə heç bir qeyd yoxdur. Siqnal ilk görünən nəticəyə çevrilir.
Praktik zavod qeydinə məhsul və qəlib nömrəsi, maşın modeli, material dərəcəsi, təsdiq edilmiş reseptə yenidən baxma, operator, tarix, dəyişiklik səbəbi, köhnə dəyər, yeni dəyər, ölçülmüş nəticə və təsdiq daxildir. Usta reseptləri qoruyun və operatorlara yalnız öz rolunun tələb etdiyi sahələri tənzimləməsinə icazə verin.
İstifadəyə verildikdən və təsdiq edilmiş proses dəyişikliyindən sonra stabil faylların ehtiyat nüsxəsini çıxarın. Əgər dəyərin sənədləşdirilmiş vahidi, təhlükəsiz diapazonu və ya funksiyası yoxdursa, onu redaktə etməzdən əvvəl onu elektrik və proses sənədləri ilə təsdiqləyin. Kinggle cərəyanısatış sonrası xidmət səhifəsihəmçinin təlim və profilaktika dəstəyini təsvir edir; maşın üçün xüsusi dəstək seriya nömrəsini və faktiki proqram versiyasını istifadə etməlidir.
Tez-tez verilən suallar
Niyə maşın avtomatik rejimdə başlamaz?
Ardıcıllıq təhlükəsizlik, temperatur, mövqe, təzyiq, material, robot və ya rejim vəziyyətini gözləyə bilər. İlk aktiv siqnalı oxuyun və başlanğıc düyməsini dəfələrlə basmaq əvəzinə müvafiq girişləri yoxlayın.
Siqnalı sıfırlayıb istehsala davam edə bilərəmmi?
Yalnız səbəb aydınlaşdıqdan sonra ərazi təhlükəsizdir, müvafiq vəziyyət bərpa olunub. Təkrar sıfırlamalar aralıq xətanı gizlədə və ya avadanlığın zədələnməsinə səbəb ola bilər.
Giriş və çıxış arasındakı fərq nədir?
Giriş PLC-nin qəbul etdiyi siqnaldır, məsələn, limit açarı və ya təzyiq vəziyyəti. Çıxış, PLC-nin göndərdiyi bir əmrdir, məsələn, bir klapan, qızdırıcı və ya sürücünün idarə edilməsinə enerji vermək.
Niyə faktiki temperatur təyin edilmiş temperaturdan fərqlidir?
Zona hələ də istiləşə, soyuya bilər, material axını ilə pozula bilər, nasazlıqla məhdudlaşdırıla bilər və ya sensor, qızdırıcı, keçid və ya tənzimləmə problemindən təsirlənə bilər. Quraşdırılmış dəyəri dəyişməzdən əvvəl çıxış vəziyyətini və fiziki zonanı yoxlayın.
Bütün Kinggle HMI ekranları eynidirmi?
Xeyr. Ekranlar və mövcud funksiyalar maşın modeli, seçimlər, PLC proqramı, divar qalınlığı tənzimləyicisi və proqram təminatının təftişi ilə fərqlənir.