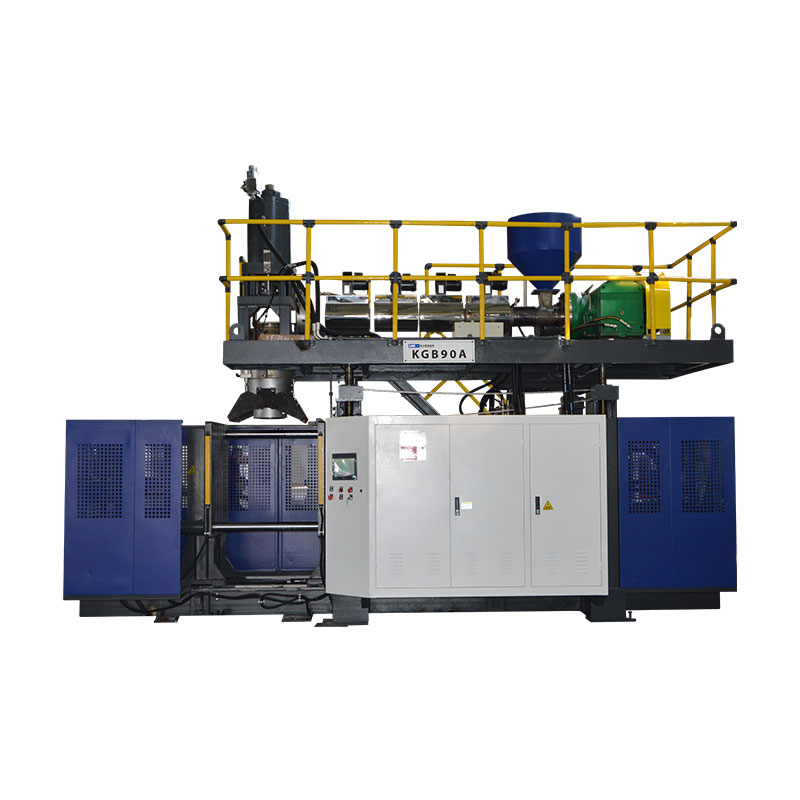
Üfləmə dövrünün müddəti yalnız komanda cari dövrün istehlak edildiyi yeri ölçdükdən və qəbul edilmiş hissənin hələ də onun spesifikasiyasına cavab verdiyini təsdiq etdikdən sonra azaldılmalıdır.Soyutma tez-tez ən böyük bloku tutur, lakin parison çatdırılması, sıxacın hərəkəti, üfürmə, egzoz, çıxarma və aşağı axın gözləməsi də sürəti təyin edə bilər. Sabit baza xətti qurun, sübut edilmiş məhdudiyyətlərdən birini adlandırın, yalnız ona nəzarət edən dəyişəni dəyişdirin və daha sonra daha qısa dövrəni saxlamadan əvvəl qəbul edilmiş məhsulu, divar payını, ölçüləri, buraxılışdan sonrakı formanı, tələb olunan funksional sınaqları və qüsurları qeydə alınan məhsul, qatran, qəlib, faydalı vəziyyət və son reseptin təftişi ilə müqayisə edin ki, başqa yerdəyişmə nəticəni təkrarlaya bilsin.

İstehsal qrupları tərəfindən istifadə olunan terminologiya:üfürmə dövriyyəsinin vaxtının optimallaşdırılması, ekstruziya ilə üfürülən qəlibləmə dövrünün vaxtı, şüşə üfürmə maşınının dövrü vaxtı, üfürmə maşınının çıxışı, dövrün azaldılması, soyutma vaxtının optimallaşdırılması və üfürmə istehsalının səmərəliliyi. Bu şərtlər eyni biznes məqsədinə işarə edir, lakin texniki iş hədəf faizlə deyil, ölçülmüş proseslə başlayır.
Dövrün məhdudlaşdırıla biləcəyi altı yer
| Velosiped bloku | Maşında ölçün | Qısaltmadan əvvəl sübut | Daha sonra görünə biləcək uğursuzluq |
|---|---|---|---|
| Parison və ya atış | Təkrarlanan başlanğıc/bitmə siqnalı, parison uzunluğu, atış və ya akkumulyator mövqeyi | Stabil çatdırılma və kalıbın bağlanması ilə düzgün əlaqə | Sag, qısa parison, webbing, çəki və ya profil sürüşməsi |
| Bağlayın və kilidləyin | Komanda, mövqe rəyi və tamamlama vəziyyəti | Aydın hərəkət, tam bağlanma və təsdiqlənmiş maşın vəziyyəti | Flaş, çimdik zədəsi, natamam bağlanma və ya toqquşma |
| Zərbə və egzoz | Tədbir zamanı vaxt, maşın-giriş hava şəraiti və təzyiq davranışı | Tam inflyasiya, təfərrüat, havalandırma və təhlükəsiz buraxılış | Natamam hissə, partlama, yapışma və ya erkən açılış |
| Soyutma | Dövrə, qəlib temperaturu nümunəsi və ejeksiyon zamanı hissənin vəziyyəti ilə təchizat və qaytarma vəziyyəti | Sabit ölçülər, divar, boyun, əsas və post-ejeksiyon forması | Çarpma, oval boyun, büzülmə, rokçu alt və ya isti kəsmə |
| Çıxış və aşağı axın | Robot, konveyer, trimmer və test cihazının ardıcıllığı | Hissə istehsal tempi ilə hər bir interfeysi təmizləyir | Toqquşmalar, tıxaclar, trim zədələri və ya test cihazının geri qalması |
01 / ƏsasXəttin həqiqətən işlədiyi dövrlə başlayın
Dövr müddəti layihəsi bir təkrarlana bilən ölçmə nöqtəsinə ehtiyac duyur. Davamlı ekstruziya xəttində bu nöqtə parison kəsimi və ya növbəti təkrar maşın ardıcıllığının başlanğıcı ilə əlaqəli siqnal ola bilər. Akkumulyator dəzgahında istehsalı atış hazırlığı, akkumulyatorun mövqeyi, itələmə və qəlibləmə ardıcıllığı vasitəsilə daha yaxşı başa düşmək olar. Tam formalaşma hadisəsi üçün bir dəfə görünən siqnal seçin və onu sənədləşdirin. Bir maşındakı HMI hədəfini digərinin əl ilə təyin edilmiş müşahidəsi ilə müqayisə etməyin.
Kinggle ev sahibliyi edirMoog DigiPack III təlimatıfərqini aydın şəkildə təsvir edir. Davamlı ekstruziya üçün nəzarətçi parison profilini dövrə vaxtı ilə əlaqələndirə və ardıcıl başlanğıc siqnalları arasındakı intervalı ölçə bilər. Bir akkumulyator maşını üçün, parison profili material itələnərkən akkumulyatorun mövqeyi ilə əlaqədardır. Bu fərq əhəmiyyətlidir, çünki eyni vaxt düzəlişi bir maşında divar profilini dəyişdirə bilər, digərinə isə fərqli təsir göstərə bilər.
Normal dəyişikliyi görmək üçün ən azı kifayət qədər ardıcıl hadisələri qeyd edin. Zavod nümunə dövrünü seçməlidir, lakin o, real iş rejimini əhatə etməlidir: ikili stansiya xəttində olan hər iki stansiya, bütün müvafiq kalıp çıxışları və ya boşluqlar, hissələrin müntəzəm çıxarılması və buraxılışı tənzimləyən aşağı axın avadanlığı. Siqnalları, qısa dayanacaqları və əl müdaxilələrini ayrıca qeyd edin. Təsnifatsız dayanma müddətini ehtiva edən orta göstərici dövrü gizlədir, ən yaxşı tək hadisə isə təkrarlanmağı gizlədir.
Qəbul edilmiş hissəni vaxt qeydinin yanında saxlayın. Məhsulun və kalıbın təftişini, qatran dərəcəsini və partiyasını, rəng və ya yenidən üyütmə qaydasını, reseptin təftişini, faktiki temperatur vəziyyətini, maşına daxil olan hava və soyuducu suyun vəziyyətini, hissənin çəkisini, kritik divar yerlərini, ölçüləri və tələb olunan funksional testləri əldə edin. Bu rekord əsasdır. Qısa sınaq uğursuz olarsa, komanda onu yaddaşdan bərpa etmək əvəzinə məlum prosesə qayıda bilər.
02 / DiaqnozNövbəti dövrü məhdudlaşdıran hadisəni izləyin
Əksər HMI-lər vaxt parametrlərini redaktə etməyi asanlaşdırır. Bu rahatlıq komandanın nəyə nəzarət etdiyini öyrənməzdən əvvəl görünən ən böyük rəqəmi azaltmağa səbəb ola bilər. Döngəni fiziki bloklara ayırın və onların sərhədlərinə baxın: parison və ya atış hazırlığı, qəlib transferi, bağlama və kilidləmə, üfürmə hərəkəti, inflyasiya, soyutma, egzoz, açılış, çıxarma və aşağı axınla işləmə. Bəzi bloklar ardıcıl olaraq baş verir. Digərləri üst-üstə düşür. Ümumi dövrə növbəti formalaşma hadisəsi başlamazdan əvvəl bitməli olan yol ilə müəyyən edilir.
Sadə bir qrafiki parametrlər siyahısından daha faydalıdır. Hər blok üçün başlanğıc və bitmə siqnalını qeyd edin və əmri faktiki rəylə müqayisə edin. Əgər soyutma başa çatsa, lakin maşın robot kimi aydın siqnal gözləyirsə, soyutma vaxtının azaldılması dövrü dəyişmədən daha isti hissə yarada bilər. Kalıp qayıtdıqda növbəti parison hazır deyilsə, daha sürətli açılış çıxışı artıra bilməz. Əgər trimmer hissələri yeni sürətlə təmizləyə bilmirsə, məhdudiyyət aşağı axınla hərəkət edib.
Kinggle'sHMI parametrləri və həyəcan siqnalları bələdçisibu səbəbdən müəyyən edilmiş dəyərləri faktiki dəyərlərdən ayırır. Komanda nəzarətçinin nə tələb etdiyini göstərir. Sensor vəziyyəti, mövqe rəyi və fiziki müşahidə hərəkətin baş verib-vermədiyini göstərir. Maşının həyəcan tarixçəsi də ardıcıllığı pozan ilk kilidləmə və ya icazə verəni aşkar edə bilər. Sıfırlama ən yaxşı ipucunu aradan qaldıra bilər.
Resepti redaktə etməzdən əvvəl hər gecikməni təsnif edin. Hissəni formalaşdırmaq və sabitləşdirmək üçün məhsuldar vaxt lazımdır. Şərti vaxt hərəkəti qoruyur və ya təsdiqlənmiş vəziyyəti gözləyir. Qarşısı alına bilən gözləmə gecikmiş robot, qeyri-sabit kommunal, bloklanmış soyutma dövrəsi, uyğun olmayan parison, əl ilə təsdiqləmə və ya aşağı axın tıxacından gəlir. Baxım itkisi aşınma, sızma, zəif yağlama, zədələnmiş sensorlar və ya hizalanma problemlərindən qaynaqlanır. Hər sinifin fərqli sahibi və fərqli düzəlişi var.
03 / İstiliyin çıxarılmasıSoyutma vaxtını kəsməzdən əvvəl soyutma performansını yoxlayın
LyondellBasell'sPoliolefin üfürmə üçün təlimatbir çox poliolefin üfürmə tətbiqlərində soyutma qəlibləmə dövrünün çox hissəsini tutduğunu bildirir. Bələdçi daha qısa dövrələri ərimə temperaturu, qəlib temperaturu, su axını və turbulentlik kimi istilik ötürmə şərtləri ilə birləşdirir, eyni zamanda istənilən hissə keyfiyyətini tələb edir. Bu, universal Kinggle dəyərlər dəsti deyil, diaqnoz üçün faydalı istiqamətdir.
Soyutma mənbəyindən başlayın və faktiki dövrəni izləyin. Yalnız soyuducu displeyində deyil, sabit istehsalda soyuducu mayenin tədarükü və qaytarılması vəziyyətini qeyd edin. Kalıbın göstərilən axını qəbul edib-etmədiyini və paralel dövrələrin balanslaşdırılmış olub olmadığını yoxlayın. İsti dövrə, məhdudlaşdırılmış şlanq, çirklənmiş kanal, yanlış əlaqə, hava cibi, sızan möhür və ya başqa maşınla paylaşılan istilik yükü axtarın. Theüfürmə maşınının köməkçi təlimatızavod təchizatı və maşın-giriş vəziyyətinin niyə fərqləndirilməli olduğunu izah edir.
Kalıbı və çıxarılan hissəni xəritələyin. Tək səth göstəricisi boyun əlavələri, çimdik sahələri, qalın tutacaqları, dərin əsasları və ayrı-ayrı dövrələri olan qəlibi təmsil edə bilməz. Zavodun təsdiq edilmiş ölçmə metodundan istifadə edin və təkrarlanan yerləri müqayisə edin. Deformasiyanın nə vaxt göründüyünü müşahidə edin: qəlibin içərisində, çıxarma zamanı, kəsmə zamanı, soyuducu konveyerdə və ya hissə otaq vəziyyətinə çatdıqdan sonra. Bir dəqiqə ərzində məqbul görünən isti hissə daha sonra oval boyun, rokçu dibi, büzülmə və ya ölçülü sürüşmə göstərə bilər.
Formosa Plastics'Polietilen Ekstruziya Üfləmə Prosesi Təlimatıhissə çox isti olduqda mümkün səbəblər arasında qısa dövrə, yüksək qəlib temperaturu və tıxanmış soyuducu kanallarını sadalayır. O, həmçinin qəlibin qeyri-kafi soyumasını əyilmə ilə əlaqələndirir və su axını, qəlib temperaturu və kanal vəziyyətini yoxlamağı tövsiyə edir. Bu əlaqələr soyutma araşdırmasını dəstəkləyir, lakin qatran dərəcəsi, qəlib və məhsulun spesifikasiyası məqbul əməliyyat pəncərəsinə qərar verir.
Soyuducu suyun istiliyini vərdişlə aşağı salmayın. Kondensasiya səthin temperaturu, ətraf mühitin temperaturu və rütubət arasındakı əlaqədən asılıdır. Kalıbın üzərində və ya ətrafında su hissəyə təsir edə bilər və avadanlıq və ya iş yerində problemlər yarada bilər. Kondensasiya əməliyyat sərhədinə yaxın olduqda otağın vəziyyətini qeyd edin və soyuducu, qəlib və zavod prosedurlarına əməl edin. Axının paylanmasının yaxşılaşdırılması və ya məhdudlaşdırılmış dövrənin təmizlənməsi temperatur hədəfini hərəkət etdirmədən istilik ötürülməsini bərpa edə bilər.
04 / Hissə dizaynıDivar paylanması kalıbın nə qədər istiliyi çıxarmalı olduğunu dəyişir
Soyutma tələbi hissədəki plastikdən sonra gəlir. Qalın sahə nazik hissədən daha çox isti material ehtiva edir və yaxınlıqdakı divarlar boşalmağa hazır olduqdan sonra yumşaq qala bilər. Bütün soyutma mərhələsinin uzadılması bir yeri qoruya bilər, lakin o, həm də qəlibdəki hər bir digər sahəni daha uzun müddət saxlayır. Uzun bir dövrü qaçınılmaz olaraq qəbul etməzdən əvvəl, ölçülən divar xəritəsini dizayn tələbi və parisondan boşluğa qədər gözlənilən uzanma ilə müqayisə edin.
Kinggle tərəfindən təqdim olunan Moog DigiPack III təlimatı izah edir ki, parison proqramlaşdırma məhsulun uzunluğu boyunca boşluqlara nəzarət edir. O, həmçinin daha uzun soyutma ilə lazımsız ağır divar hissələrini birləşdirir və izah edir ki, profil sınaq qablarında ölçülən divar qalınlığına qarşı yoxlanılmalıdır. Bu münasibətdən diqqətlə istifadə edin. Yenidən işlənmiş hissə hələ də məhsula tətbiq olunan çəki, minimum divar, zərbə, yuxarı yük, düşmə, təzyiq, kimyəvi müqavimət və ölçü tələblərinə cavab vermədiyi halda, materialın çıxarılması dövriyyə müddətinin qısa yolu deyil.
Əvvəlcə bitmiş hissədə isti və ya təhrif olunmuş bölgəni tapın. Sonra bu mövqeyi parison proqramına, kalıbın uzanmasına, sıxma və soyutma dövrəsinə birləşdirin. Ağır bir baza profildən, quyruq tutmasından və ya həndəsədən gələ bilər. İsti tutacaq toxunma, yerli uzanma, havalandırma və ya soyutma ilə əlaqəli ola bilər. İsti boyun üfürmə sancağı ilə təması, daxilin soyudulması, artıq material və ya gecikmiş buraxılışı ehtiva edə bilər. Theparison proqramlaşdırma bələdçisigörünüşə görə nöqtələri redaktə etməkdənsə, profil materialını köçürmək üçün ölçmə əsaslı metodu təqdim edir.
Kalıp dizaynı həmçinin mövcud istilik ötürmə marşrutunu təyin edir. Kanalın yerləşdirilməsi, axın yolu, əlavələr, boyun konstruksiyası, havalandırma, səthlə əlaqə və ayırma xəttinin dizaynı hissənin nə qədər tez sabitləşməsini məhdudlaşdıra bilər. Kinggle-dən istifadə edinekstruziya üfürmə qəlib dizayn təlimatıkommunal xidmətlər və təsdiqlənmiş divar paylanması yoxlanıldıqdan sonra eyni isti bölgə qaldıqda. Davamlı yerli məhdudiyyət başqa bir taymer dəyişikliyinə deyil, qəlib korreksiyasına ehtiyac duya bilər.

Təsdiq edilmiş hissənin çəkisini yeganə nəzarət kimi deyil, nəticə kimi saxlayın. Eyni ümumi çəkiyə malik iki hissə müxtəlif divar paylamalarına və soyutma davranışına malik ola bilər. Performansı tənzimləyən yerləri bölmək və ya ölçmək və məhsula nəzarət planı ilə müəyyən edilmiş vaxtda buraxılışdan sonrakı formanı yoxlayın. Beləliklə, divar qalınlığı işi material qənaətinə dair ümumi iddiadan daha çox faydalı proses sübutuna çevrilir.
05 / Maşın məntiqiDavamlı və akkumulyator maşınları bir zamanlama modelini paylaşmır
Davamlı ekstruziya üfürmə maşınında, bir və ya bir neçə qəlib stansiyası öz ardıcıllığı ilə hərəkət edərkən, ekstruder davamlı olaraq bir parison verir. Beləliklə, dövrə vaxtı, parison uzunluğu, kəsmə vaxtı və divar qalınlığı proqramı əlaqələndirilə bilər. Döngə dəyişirsə, nəzarətçi hələ də nəzərdə tutulan profili fiziki parizon boyunca və qəlibin içərisinə yerləşdirməlidir. Profili dəyişdirən daha qısa stansiya ardıcıllığı neytral sürət dəyişikliyi deyil.
Moog nəzarətçi təlimatı davamlı maşınlar üçün vaxta əsaslanan profil nəzarətini və akkumulyator maşınları üçün mövqe əsaslı idarəetməni təsvir edir. Davamlı quraşdırmada o, ardıcıl parison kəsikləri kimi başlanğıc siqnalları arasındakı intervaldan dövr vaxtını təyin edə bilər. Akkumulyator qurğusunda divar profili itələmə zamanı akkumulyatorun mövqeyini izləyir. Nəşr edilmiş bu fərq ondan ibarətdir ki, zavod başqa bir xəttdən dövriyyə vaxtı metodunu götürməzdən əvvəl maşın və nəzarətçi rejimini müəyyən etməlidir.
Akkumulyator maşını da qəlibləmə ardıcıllığı davam edərkən tələb olunan çəkilişi hazırlamalıdır. Kalıbın növbəti çəkiliş üçün hazır olmasından əvvəl plastikləşdirmə və ya yığılmanın başa çatıb-çatmadığını soruşun. Akkumulyator hələ də doldurulursa, qəlibin açılmasından saniyələrin kəsilməsi tam dövrü azaltmaya bilər. Yığım erkən başa çatarsa, qəlibləmə və soyutma yolu məhdudiyyət ola bilər. Bir hədəf dəyərindən hazırlığı çıxarmaq əvəzinə faktiki atış hazırlığını, yastıq və ya son vəziyyəti, ərimə vəziyyətini və hissə çəkisini qeyd edin.
Stansiya planı da vaxt qrafikini dəyişir. İki stansiyalı davamlı maşın bir stansiyadan istifadə edə bilər, digəri bir hissəni soyuduqda və ya buraxır, lakin ekstruder, kalıp başlığı, ötürmə hərəkəti, soyutma sistemi və aşağı axın avadanlığı üst-üstə düşməyə dəstək verməlidir. Kinggle'stək stansiya ilə iki stansiyanın müqayisəsibu qabiliyyət qərarını izah edir. Çox başlı və çox boşluqlu planlar hadisə başına hissələri və çıxışlar və ya boşluqlar arasındakı tarazlığa təsir göstərir; theçox başlı və çox boşluqlu bələdçihəmin terminləri ayırır.
Maşınları müqayisə edərkən düzgün məxrəcdən istifadə edin. Yaradan hadisə həmişə bir hissə deyil. Bütün müvafiq başlıqlardan, boşluqlardan və stansiyalardan qəbul edilmiş hissələri sayın, sonra həmin hissələri satışa çıxaran məhdudiyyətləri daxil edin. Sürətli quru hərəkəti olan bir maşın, ekstruziya, soyutma, kəsmə və ya keyfiyyət sabitliyi tempi saxlaya bilmirsə, hələ də saatda daha az qəbul edilən hissələr istehsal edə bilər.
06 / ArdıcıllıqÜst-üstə düşən təhlükələr olmadan gözləmə müddətini bərpa edin
Soyutma və parison çatdırılması başa düşüldükdən sonra hərəkətlər arasındakı boşluqları yoxlayın. Gecikmə zərurətdən daha çox tarixi ola bilər, lakin o, həm də boşluq, təzyiq sabitləşməsi, egzoz, siqnalın təsdiqi və ya təhlükəsiz ötürmə təmin edə bilər. Hər gecikmənin hansı vəziyyəti qoruduğunu müəyyənləşdirin. Sonra nəzarətçinin bu vəziyyət üçün etibarlı rəyinin olub olmadığını yoxlayın. Sabit gözləməni təsdiqlənmiş tamamlama siqnalı ilə əvəz etmək təkrarlanma qabiliyyətini yaxşılaşdıra bilər, lakin yalnız maşın dizaynı və təsdiq edilmiş idarəetmə məntiqi onu dəstəklədikdə.
Kinggle ev sahibliyi ediravtomatik üfürmə maşınının istismar təlimatıkalıbın bağlanması, üfürmə vaxtı, egzozla əlaqəli hərəkətlər, qəlibin mikro açılması, zərbə pininin hərəkəti və robot gecikmələri kimi vaxt kateqoriyalarını ayırır. Təlimat dəyərləri faktiki məhsul və ya istehsal vəziyyəti ilə dəfələrlə əlaqələndirir. Onun interfeysi sənədləşdirilmiş maşın ailəsinə aiddir və model, seçim və ya proqram versiyasına görə fərqlənə bilər, ona görə də o, tövsiyə olunan saniyələrin ümumi siyahısına çevrilməməlidir.
Maşın prosedurunun icazə verdiyi azaldılmış və idarə olunan şərtlərdə fiziki ardıcıllığa baxın. Şlanqların, kabellərin, üfürmə sancaqlarının, özəklərin, çıxarma qurğularının və hissənin tam yol boyunca aydın qaldığını təsdiq edin. Əmr və rəyi birlikdə oxuyun. Hərəkət erkən mövqeyə çatırsa, lakin ardıcıllıq hələ də gözləyirsə, dəqiq icazə verəni tapın. Əgər geribildirim gec və ya ara-sıra gəlirsə, onu maskalayan taymeri azaltmazdan əvvəl sensoru, mexanizmi və ya yardım proqramının səbəbini düzəldin.
Aşağı axın işləri eyni qrafikə aiddir. Robot qəlibi tez təmizləyə bilər, lakin hissələri artıq dolu olan konveyerin üzərinə yerləşdirə bilər. Trimmer sabit hissənin temperaturu tələb edə bilər. Maşın çıxışı yüksəldikdən sonra sızma test cihazı darboğaza çevrilə bilər. Növbənin uzunluğunu və dayanma səbəbini yalnız maşında bir neçə dövrə ərzində deyil, ilk davamlı qaçış zamanı qeyd edin. Ən sürətli təhlükəsiz maşın dövrü qüsurları və ya tıxacları bir stansiyadan uzaqlaşdırarsa faydalı deyil.
07 / TəcrübəBaşqa bir növbənin təkrarlaya biləcəyi idarə olunan dövri sınaq sınağını işə salın
Faydalı sınaq “B kif dövrəsi təhlükəsiz atılmasını məhdudlaşdırırmı?” kimi bir sualla başlayır. və ya "Sensörün yoxlanılmasından sonra robotun aydın gecikməsi qalırmı?" "Dövrü daha sürətli edin" ilə başlamır. Şübhəli məhdudiyyəti, dəyişikliyi, gözlənilən cavabı və sınaqdan imtina edə biləcək hissəni yoxlayın. Resept redaktələrinə nəzarət etmək üçün bir nəfəri və nəticələri qeyd etmək üçün bir nəfəri təyin edin ki, nümunələr arasında bir neçə düzəliş baş verməsin.
-
Təsdiq edilmiş əsas xətti dondurun.Buraxılmış parametrləri yadda saxlayın və ya çap edin, məhsul paketini müəyyənləşdirin və qəbul edilmiş nümunələri saxlayın. Sabit şəraitdə faktiki dövr dəyişikliyini və qəbul edilmiş çıxışı qeyd edin.
-
Bir məhdudiyyəti adlandırın.Ardıcıllıq qrafikindən, soyutma xəritəsindən, kommunal oxunuşlardan, həyəcan tarixçəsindən və aşağı axın müşahidələrindən istifadə edin. Bu məhdudiyyətə işarə edən sübutları yazın.
-
İcazə verilən dəyişikliyi müəyyənləşdirin.Maşın, qəlib və qatran sənədlərindən istifadə edin. Nəzarət olunan tənzimləmə həddi və qayıtma nöqtəsi təyin edin. Müşahidə pəncərəsi zamanı başqa dəyişəni dəyişməyin.
-
Rədd etmə tetikleyicilerini təyin edin.Qeyri-sabit parison, natamam hərəkət, isti və ya yapışqan hissələr, əyilmə, ölçülü hərəkət, çəki və ya divarın nasazlığı, flaş, partlama, həyəcan siqnalları, tıxaclar və ya təhlükəli davranış kimi müvafiq əlamətləri daxil edin.
-
Stabilizasiyadan keçin.Parçaları vaxt, stansiya, baş və ya boşluğa görə qeyd edin. Dəyişdirilən dəyişənin yeni sabit vəziyyətə çatması üçün vaxt lazımdırsa, ilk parçadan yeni vəziyyəti mühakimə etməyin.
-
Qəbul edilmiş istehsal pəncərəsini ölçün.Nəzarət olunan vizual, çəki, divar, ölçülü və funksional yoxlamaları tətbiq edin. Satışa çıxarıla bilən hissəni təyin etdikdə aşağı axın kəsmə, sınaq və qablaşdırma daxil edin.
-
Saxlayın, rədd edin və ya araşdırın.Dəyişikliyi yalnız müəyyən edilmiş pəncərə keçdikdə və qəbul edilən çıxış yaxşılaşdıqda saxlayın. Keyfiyyət və ya nəzarət pisləşərsə, ilkin vəziyyəti bərpa edin. Sınaq fiziki bir səbəbi ifşa etdikdə alət, kommunal və ya texniki xidmət əməliyyatını açın.
Nümunə planı xəttə uyğun olmalıdır. İki stansiyalı maşında hər iki tərəfi daxil edin. Çox başlı quraşdırmada baş şəxsiyyətini qoruyun. Çox boşluqlu qəlibdə, praktiki olduğu yerlərdə boşluğun eyniliyini qoruyun. Ortalama bir isti dövrə və ya bir nazik çıxışı gizlədə bilər. Theüfürmə qüsurları təlimatısabit və təsadüfi nümunələrin müxtəlif yoxlamalara necə səbəb olduğunu göstərir.
Sınaq qeydlərinə köhnə dəyər, yeni dəyər, dəyişiklik vaxtı, məsul şəxs, faktiki dövr bölgüsü, material partiyası, faydalı vəziyyət, nümunə identifikatorları, ölçülmüş nəticələr, rəddlər və yekun qərar daxil edilməlidir. Fotoşəkillər forma və qüsur yeri üçün faydalıdır, lakin ölçüləri əvəz etmir. Əgər proses ilkin vəziyyətə qayıdırsa, onu da qeyd edin. Uğursuz sınaq yenə də eyni fikrin təkrarlanmasının başqa bir dəyişməsinin qarşısını ala bilər.
08 / TutumQuru dövriyyə hərəkətindən deyil, qəbul edilmiş hissələrdən çıxışı hesablayın
Quru dövriyyə çıxışı tam material, soyutma və hissə-hissə qəbul yükü olmadan maşının hərəkətini təsvir edir. Hərəkət qabiliyyətini yoxlamaq üçün faydalıdır, lakin bu, satıla bilən istehsal vədi deyil. İstehsalın hesablanmasında real hissə, qatran, qəlib, baş və ya boşluq sayı, soyutma sistemi, aşağı axın avadanlığı və qəbul üsulu istifadə edilməlidir. Buna görə Kinggle'slayihə məlumat prosesimaşın tövsiyə etməzdən əvvəl məhsulun ölçüsünü, çəkisini, materialını, qalınlığını və çıxış tələblərini soruşur.
Qəbul edilmiş məhsulu birbaşa təmsil olunan istehsal pəncərəsi üzərindən ölçün. Yalnız müəyyən edilmiş buraxılış meyarlarını keçən hissələri sayın və planlaşdırılmış dayanacaqları, planlaşdırılmamış dayanacaqları, quraşdırma itkilərini və rəddləri ayrıca qeyd edin. Onları tək bir izah edilməmiş səmərəlilik amili daxilində gizlətməyin. Xətt hər bir hadisə üçün bir neçə hissə istehsal edərsə, stansiya, baş və ya boşluq üzrə hesablamanı tutuşdurun ki, əlil çıxış cəmi içərisində yox olmasın.
| Metrik | Hesablama və ya müşahidə | istifadə edin | Ümumi hesabat xətası |
|---|---|---|---|
| Döngü saniyələri | Təkrarlanan sabit dövrlər üzrə eyni hadisə arasındakı vaxt | Maşın-hadisə sürətini və variasiyasını göstərir | Ən qısa tək hadisəni bildirmək |
| Tədbir başına hissələr | Bir tam formalaşma hadisəsi tərəfindən buraxılan qəbul edilmiş fiziki hissələr | Başları, boşluqları və stansiyaları həcmlə birləşdirir | Hər bir çıxışın istehsal etdiyini fərz etsək |
| Nəzəri saatlıq çıxış | (3,600/dövlət saniyəsi) × hadisə başına hissələr | Fasiləsiz şəraitdə planlaşdırma müqayisəsi | Zəmanətli məhsulun nəticəsini çağırırıq |
| Qəbul edilən saatlıq çıxış | Qəbul edilmiş hissələr / müşahidə olunan istehsal saatları | Test edilmiş məhsul paketindən istifadə edilə bilən çıxışı göstərir | Təmizləmə, quraşdırma və ya rədd edilmiş hissələrin hesablanması |
| Nəticəni dəyişdirin | Uyğun şərtlər altında, mənfi qəbul edilmiş çıxışdan sonra qəbul edilmiş çıxış | Redaktənin real məqsədi yaxşılaşdırıb-yaxşılaşmadığını yoxlayır | Müxtəlif məhsulların, növbələrin və ya kommunal xidmətlərin müqayisəsi |
Sürətlə yanaşı keyfiyyəti bildirin. Çəki və divar nəticələri, kritik ölçülər, funksional sınaq nəticəsi, hurda və ya saxlama sayı, faydalı vəziyyət və reseptin təftişi daxildir. Orijinal dövr, hissələrin sayı, qəbul edilmiş məhsuldarlıq və sınaq şərtləri olmadan iki saniyəlik azalmanın müstəqil mənası yoxdur. Buna görə də bu məqalə faiz yaxşılaşdırma hədəfini dərc etmir. Nəticə alıcının xətti məlumatlarından gəlməlidir.
Yeni maşın və ya qəlib üçün sınaqdan əvvəl çıxış metodunu müəyyənləşdirin. Kinggle'szavod qəbulu test təlimatıölçülmüş qaçışın dəqiq məhsul, material, qəlib və faydalı şərtlərlə necə əlaqələndirilməsini izah edir. istifadə edinbaşlanğıc yoxlama siyahısıvaxtından əvvəl sabit vəziyyət yaratmaq vədəyişdirmə bələdçisiquraşdırma itkisini sabit istehsaldan ayrı saxlamaq.
09 / LimitlərProses nəzarəti itirdikdə sınağı dayandırın
Mühafizə, kilidləmə, fövqəladə dayanma və ya təhlükəli enerji nəzarəti nəzərdə tutulduğu kimi işləmirsə, dayandırın və təsdiq edilmiş vəziyyəti bərpa edin. Gözlənilməz maşın hərəkəti, toqquşma riski, qeyri-adi hidravlik və ya pnevmatik davranış, zədələnmiş təzyiq komponentləri, elektrikin həddindən artıq istiləşməsi, sızmalar və ya göstərilən rəy və fiziki mövqe arasında fikir ayrılığı üçün dayanın. Döngü vaxtı işi heç vaxt nasazlıq ətrafında işləməyə icazə vermir.
Qismən sübutlar da məhkəməni dayandıra bilər. Artıq düzgün mövqeyə gəlməyən bir parison, natamam qəlib bağlanması, yüksələn flaş, qeyri-sabit çəki, nazik kritik divarlar, partlamalar, natamam detallar, yapışma, trim zədələnməsi, əyilmə, oval boyunlar, rokçu dibləri, büzülmə və ya funksional sınaq uğursuzluğu üçün baxın. Formosa'nın proses təlimatı bu simptomların bir neçəsini həddindən artıq istilik, qeyri-kafi soyutma, qısa dövr və ya soyutma kanalı vəziyyəti ilə əlaqələndirir. Səbəbi tapmadan geniş soyutma vaxtı əlavə etmək əvəzinə düzgün diaqnozu yenidən açmaq üçün simptomdan istifadə edin.
Məhdudiyyət qəlib kanalının dəyişdirilməsini, kalıp və ya zərbə pininin modifikasiyasını, nəzarət proqramının dəyişdirilməsini, kilidləmə dəyişikliyini, təzyiq sisteminin işini və ya ixtisaslı qatran və maşın pəncərəsindən kənarda işləməyi tələb etdikdə artırın. istifadə edinprofilaktik baxım təlimatıtəkrarlanan avadanlıq tapıntıları üçün. Aşınmış mexanizm dövrü yavaşlada bilər, lakin daha sürətli bir əmr onu təmir etməyəcək.
Layihəni buraxılmış baza ilə bitirin. Resepti yalnız zavodun təsdiqləmə prosesi vasitəsilə yeniləyin, nümunə və ölçmə qeydini əlavə edin və nəticənin hansı məhsul, qəlib, qatran və maşın konfiqurasiyasını əhatə etdiyini bildirin. Rədd edilmiş sınaqları dəyişiklik jurnalında saxlayın. Növbəti növbə qəbul edilmiş dövrü təkrarlaya və onun hüdudlarını izah edə bildikdə, təkmilləşdirmə normal istehsala hazırdır.
10 / CavablarÜfləmə dövrünün müddəti ilə bağlı tez-tez verilən suallar
Ekstrüzyonla üfürmə dövrünün müddətini nə müəyyənləşdirir?
Döngə vaxtı parison və ya atış hazırlığı, qəlibin hərəkəti, inflyasiya, soyutma, egzoz, açılış, çıxarma və aşağı axınla işləmə vasitəsilə ən yavaş tələb olunan yol ilə müəyyən edilir. Məhsulun həndəsəsi, divar paylanması, qatran davranışı, qəlibin soyudulması, maşın arxitekturası və qəbul edilmiş hissə meyarları hamısı bu yola təsir edir. Hansı taymerin məsul olduğuna qərar verməzdən əvvəl faktiki ardıcıllığı və əks əlaqə siqnallarını ölçün.
Soyutma həmişə üfürmə dövrünün ən uzun hissəsidirmi?
LyondellBasell-in üfürücü qəlibləmə təlimatına əsasən, soyutma bir çox poliolefin tətbiqlərində qəlibləmə dövrünün çox hissəsini tutur, lakin bu, avtomatik olaraq hər sətirdə aktiv məhdudiyyət deyil. Parison çatdırılması, akkumulyatorun doldurulması, qəliblərin köçürülməsi, robotların təmizlənməsi, kəsmə və ya sınaq növbəti başlanğıcı idarə edə bilər. Zaman çizelgesi soyutmanın azaldılmasının tam dövrü dəyişəcəyini və ya yalnız daha isti hissəni çıxaracağını göstərir.
Çarpışmaya səbəb olmadan soyutma müddətini necə azaltmaq olar?
Əvvəlcə soyuducu mayenin tədarükü və qaytarılması şərtlərini, dövrə balansını, kanalın təmizliyini, qəlibin temperaturunu və hissənin isti yerini yoxlayın. Divar paylamasını rəsm və təsdiq edilmiş proseslə müqayisə edin. Sənədləşdirilmiş bir şərti dəyişdirin, prosesin sabitləşməsinə icazə verin və tələb olunan buraxılışdan sonrakı intervaldan sonra ölçüləri və formanı yoxlayın. Eyni yerli isti bölgə qalırsa, qəlib və ya divar paylanması mühəndislik yoxlamasına ehtiyac duya bilər.
Daha qısa dövr həmişə üfürmə məhsulunu artırırmı?
Xeyr. Çıxış yalnız dəyişdirilmiş dövr xəttin məhdudiyyəti olduqda və əlavə hissələr qəbul edildikdə artır. Daha sürətli maşın hadisəsi daha isti hissələr, daha çox rəddlər, robot tıxacları, kəsmə zədələri və ya test cihazının geri qalması yarada bilər. Uyğun məhsul, material, qəlib, faydalılıq və keyfiyyət şərtləri altında müşahidə olunan saatda qəbul edilmiş hissələri müqayisə edin. Quru dövriyyə hərəkətini, nəzəri çıxışı və qəbul edilmiş istehsalı ayrı-ayrı rəqəmlər kimi saxlayın.
Parison proqramlaşdırma dövrü vaxtına necə təsir edir?
Parison proqramlaşdırma materialın məhsul boyunca oturduğu yeri dəyişir. Lazımsız ağır sahələr daha çox soyutma tələb edə bilər, həddindən artıq nazik sahələr isə məhsul testlərində uğursuz ola bilər. Davamlı maşınlarda divar profili də dövriyyə vaxtı ilə sinxronlaşdırıla bilər, buna görə də vaxt dəyişikliyi profilin yerləşdirilməsini dəyişə bilər. Saxlanmış əyrinin düzgün qaldığını fərz etmək əvəzinə, dövr dəyişikliyindən sonra divar yerlərini, hissənin çəkisini və profilin düzülməsini yoxlayın.
Döngü zamanı problemi üçün Kinggle-a hansı məlumatlar göndərilməlidir?
Maşın modelini və nəzarətçi versiyasını, məhsulun rəsmini, qəlib və alət identifikatorlarını, qatran dərəcəsini və lotunu, reseptin təftişini, təhlükəsiz yerdən çəkilmiş dövr videosunu, hadisələrin qrafikini, həyəcan tarixçəsini, hissənin çəkisini və divar xəritəsini, kritik ölçüləri, qüsur fotoşəkillərini, maşın-giriş havası və soyuducu suyu müşahidələrini, aşağı axın dayanmasının səbəblərini və müəyyən edilmiş müddət ərzində qəbul edilmiş çıxışı göndərin. Bu sübut soyutma, alətlər, idarəetmələr, kommunal xidmətlər, material və xətt balansı səbəblərini ayırmağa kömək edir.

Məhsulu və dövrü bir sistem kimi müzakirə edin
Faktiki hissə rəsmini, qatranı, qəlibi, maşın konfiqurasiyasını, cari dövrə qrafikini, kommunal müşahidələri və ölçülmüş keyfiyyət nəticələrini göndərin. Kinggle dəzgah, alətlər, idarəetmə və istehsal hədəfi ətrafında sübutları nəzərdən keçirə bilər.
İstehsal məlumatlarınızı göndərinBu təlimat üçün istifadə olunan mənbələr
Kinggle-də yerləşdirilən təlimatlar sənədləşdirilmiş idarəetmə vasitələri və maşın ardıcıllığı haqqında bəyanatları dəstəkləyir. Polimer istehsalçısı təlimatları soyutma və qüsur əlaqələrini dəstəkləyir. OSHA mənbələri Birləşmiş Ştatların təhlükəsizlik sərhədi üçün daxil edilmişdir. Bu mənbələrin heç biri hər bir məhsul və ya maşın üçün universal dövr hədəfi təmin etmir.
- Kinggle-nin ev sahibliyi etdiyi Avtomatik Üfləmə Maşının İstifadəsi Təlimatı, 8 sentyabr 2026-cı ildə əldə edilib.
- Moog DigiPack III Parison Divar Qalınlığına Nəzarətçi Təlimatı, MRJ06301, Kinggle tərəfindən ev sahibliyi edilir, 8 sentyabr 2026-cı ildə əldə edilmişdir.
- LyondellBasell, Poliolefin üfürmə üçün bələdçi, 8 sentyabr 2026-cı ildə əldə edilib.
- Formosa Plastics, Polietilen Ekstruziya Üfləmə Prosesi Bələdçisi, 8 sentyabr 2026-cı ildə əldə edilib.
- OSHA 29 CFR 1910.147, Təhlükəli Enerjiyə Nəzarət, 8 sentyabr 2026-cı ildə əldə edilib.
- OSHA 29 CFR 1910.212, Bütün Maşınlar üçün Ümumi Tələblər, 8 sentyabr 2026-cı ildə əldə edilib.