Üfleyici qəlib təkcə şüşənin mənfi forması deyil. O, isti parisonu tutmalı və möhürləməlidir, sıxılmış havanı buraxmalı, istiliyi çıxarmalı, boyun və baza yaratmalı, flaş atmalı, sıxacını yerləşdirməli və hissəni tələb olunan istehsal ritmində buraxmalıdır.

Axtarış dili bu əhatə dairəsini gizlədə bilər. Alıcılar istifadə edirzərbə qəlibi, zərbə qəlibi, şüşə qəlibi, plastik şüşə qəlibi, EBM alətlərivəekstruziya zərbə qəlibiəlaqəli alətlər üçün. Kalıbın başı fərqlidir: qəlib bağlanmazdan əvvəl parison meydana gətirir. Kotirovkada kalıp başlığı alətləri və üfürmə qəlibləri ayrı-ayrı maddələr kimi göstərilməlidir.
Bu təlimat inyeksiya və ya streç-üfürmə preform alətlərindən daha çox ekstruziya üfürmə qəlibinə diqqət yetirir. O, həmçinin nəşr edilmiş maşın zərf məlumatlarını layihə zəmanətlərindən ayırır. Hər qatran və hissə üçün heç bir universal çimdikləmə, havalandırma və ya soyutma ölçüsü uyğun deyil.
İstehsal üfürmə qəlibinin yeddi əlaqəli işi var
Boşluq hissəyə xarici formasını verir, lakin forma bərpası yalnız ilk işdir. Alət birlikdə aşağıdakı funksiyaları yerinə yetirməlidir:
- Parisonu tapın.Açıq qəlib isti borunu sürükləmədən, qatlamadan və ya bir çimdik bölgəsini qaçırmadan qəbul etməlidir.
- Möhürləyin və qaynaq edin.Pinch-off bölgələri parisonu bağlayır və boyun, quyruq, tutacaq və ya digər flaş sahələrində köçürülmüş materialı idarə edir.
- Tutulmuş havanı buraxın.Vents genişlənən parizon və boşluq səthi arasında hava üçün bir yol təmin edir.
- İstiliyi köçürün.Soyutma dövrələri sabit bir hissəni təkrarlanan vaxtda buraxmaq üçün kifayət qədər balansla istiliyi çıxarır.
- İnterfeyslər yaradın.Boyun əlavələri, kalibrləmə detalları, üfürmə və ya alt zərbə xüsusiyyətləri konteynerin bağlanması və maşına uyğun olmalıdır.
- Hissəni buraxın və bitirin.Qaralama, əlavələr, açılış hərəkəti və söndürmə strategiyası hissənin qəlibdən təmiz çıxa bilməyəcəyini müəyyənləşdirir.
- Maşını uyğunlaşdırın və sağ qalın.Təkrar sıxma və istilik dövrələrini apararkən tam montaj lövhəyə, açılışa, qalınlığa və montaj quruluşuna uyğun olmalıdır.
Bir iş üçün edilən dəyişiklik digərinə təsir edə bilər. Daha dərin flaş cib qaynaq ətrafındakı istilik konsentrasiyasını dəyişə bilər. Cilalanmış boşluq, tələyə düşən havanın necə hərəkət etdiyini dəyişdirərkən görünüşü fərqli şəkildə təkrarlaya bilər. Böyük bir hərəkətli əlavə alt kəsikləri həll edə bilər, lakin soyutma və açılış yerini sərf edir. Qərarları sistem səviyyəsində nəzərdən keçirin.
Üfürmə qəlibinin anatomiyası: rəsmə qoymaq üçün şərtlər
Aşağıdakı konseptual görünüş alıcının müzakirə etməyi gözləməli olduğu interfeysləri müəyyən edir. Bu alət çapı deyil və istehsal ölçülərini ehtiva etmir.
Boşluq səthi hissənin bir tərəfini təşkil edir. Əlavələr boyun, tutacaq və ya aşınma sahələrini müəyyən edə bilər.
Parizonun möhürləndiyi bağlanış sərhədində yerləşir.
Qarşılıqlı boşluq ayrılıq müstəvisində görüşür. Hizalama və montaj nəzarəti təkrarlanan bağlanma.
Havalandırma yolları sıxılmış havanı seçilmiş boşluq bölgələrindən uzaqlaşdırır.
| Xüsusiyyət | Funksiya | Təsdiq üçün dəlil |
|---|---|---|
| Boşluq səthi | Xarici həndəsə, tekstura, işarələr və yerli kontaktın soyudulmasını müəyyən edir | Son hissə modeli, büzülmə əsası, səth işarəsi və kritik ölçülər |
| Ayrılıq xətti | Kalıbın yarılarının birləşdiyi sərhəd | Görünən tikiş yeri, qaralama, flaş girişi və funksional səthlərə təsiri |
| Çimdik / sıxılma yeri | Qaynaq və qırılma xəttinə nəzarət edərkən parison materialını sıxır və möhürləyir | Materiala aid alət detalları və razılaşdırılmış qaynaq/trim testi |
| Flaş cib və ya relyef | Çimdik sahəsindən kənara köçürülmüş materialı qəbul edir | Ümumi parison təxmini, flaş həndəsə və deflashing marşrutu |
| Havalandırmalar | Genişlənən parison xaricində sıxılmış havanı buraxın | Yer xəritəsi, icazə verilən şahid işarələri və təmizlik |
| Soyutma dövrələri | İstiliyi çıxarın və temperaturun paylanmasını idarə edin | Kanalın təsviri, dövrə identifikasiyası, axın istiqaməti və kommunal interfeys |
| Boyun və zərbə interfeysi | Finişi formalaşdırır və ya kalibrləyir və üfürmə havasını təqdim edir | Bağlama rəsmi, zərbə pin/altdan zərbə konsepsiyası və trim ehtiyatı |
| Montaj və hizalama | Kalıbı lövhəyə birləşdirin və təkrarlanan qapağı qoruyun | Maşın interfeysinin rəsmi, kütlə, ağırlıq mərkəzi, bərkidicilər və qaldırma nöqtələri |
Ümumi boşluq deyil, hissə və onun testləri ilə başlayın
Kalıp istehsalçısı nominal litrdən çox tələb edir. 5L tutumlu bidon, 5L yuvarlaq şüşə və ikiqat divarlı texniki hissə müxtəlif ayırma xətləri, parison diametrləri, flaş planları və çıxarılma ardıcıllığı tələb edə bilər.
Parisonun uzanmalı olduğu xəritə
Parison, yüksək təzyiq altında axan injection-qəliblənmiş ərimə kimi boşluğu doldurmur. Genişlənir və boşluq divarına doğru uzanır. Dərin çəkilişlər, geniş düz sahələr, iti künclər, ofset boyunlar və sap kökləri daha çox yerli material və ya fərqli ayrılıq xətti strategiyası tələb edə bilər. İncə bir bölgənin materialın və prosesin dəstəklədiyindən daha uzağa uzanmasını istəmədən formalaşdırıla bilən radius və həndəsədən istifadə edin.
Rəsmdə keyfiyyətli yerlər qoyun
“Vahid divar” ölçülə bilən qəbul qaydası deyil. Kritik yerləri qeyd edin və sınaq metodunu qeyd edin. Çiyin, künc, sap kökü, baza, çimdik qaynağı və panel fərqli funksional ehtiyaclara malik ola bilər. Həmin yerləri ilə birləşdirinparison proqramlaşdırma quraşdırmabelə ki, qəlib həndəsəsi və materialın paylanması müstəqil olaraq tənzimlənmir.
Əlaqəsiz bir faiz borc almadan daralma planı qurun
Büzülmə qatran dərəcəsindən, divar paylanmasından, boşluq temperaturundan, soyutma müddətindən və hissənin həndəsəsindən asılıdır. Başlanğıc istinad kimi material-təchizatçı məlumatlarından istifadə edin, sonra qəlib istehsalçısının metodunu tətbiq edin və faktiki hissəni təsdiqləyin. Başqa bir şüşədən kopyalanan ümumi faiz boşluq ölçüsünün qəbuledilməz əsası deyil.
Ayırma xətti, sıxma və flaş birlikdə dizayn edilməlidir
Ayrılıq xətti iki alətin yarısının harada bağlandığını və görünən tikişin harada görünə biləcəyini müəyyənləşdirir. Onu qəlibin aça biləcəyi yerə qoyun, parison tutula bilər, hissə sərbəst buraxıla bilər və kəsmə avadanlığı flaşa çata bilər. Sızdırmazlıq səthi, mühüm bəzək və ya digər funksional interfeys üzərində nəzarətsiz tikiş yerləşdirməkdən çəkinin.
Çimdikləmə qaynaq əmələ gətirən xüsusiyyətdir
Quyruqda və ya bazada, əks çimdik bölgələri iki isti parison divarını bir-birinə sıxır. Flaşın çıxarılması üçün idarə olunan qırılma xətti yaratarkən detal qaynaq yaratmaq üçün kifayət qədər materialı hərəkət etdirməlidir. Düzgün yer, açılar, dayanma və cib qatrandan, parizon qalınlığından, bağlama hərəkətindən və hissədən asılıdır. Onlara materiallar arasında kopyalanan standart blok deyil, dizayn edilmiş ölçülər kimi baxın.
Ekstrüzyonla üfürmə ilə bağlı nəşr edilmiş patent ədəbiyyatı, həmçinin çimdik bölgəsini, flaş cibini, qəlibin temperaturunu, bağlanma sürətini və söndürmə vaxtını bir kənar ölçüdən daha çox qarşılıqlı dəyişənlər kimi nəzərdən keçirir. Bu, mühafizəkar alış qaydasını dəstəkləyir: çimdik detalını yalnız görünüşü ilə deyil, qatranı və sınaq üsulu ilə təsdiqləyin.
Avtomatlaşdırma sifariş etməzdən əvvəl flaş marşrutu tərtib edin
Üst flaş, quyruq flaşı, tutacaq flaşı və istənilən kalibrləmə tullantılarını müəyyən edin. Çıxarmanın qəlibdə, zımbalama stansiyasında, trimmerlə və ya ikinci dərəcəli qurğu vasitəsilə baş verib-verməyəcəyinə qərar verin. Flaş kütləsi ümumi ərimə tələbinə, dəyirmanın gücünə və yenidən üyüdülmə planına aiddir. Alət rəsmində çıxarılan qırıntıların qəlibi və çıxarma yolunu necə təmizlədiyi də göstərilməlidir.
Soyutma və havalandırma boşluğun istehsal sürətində işləyə biləcəyinə qərar verir
Parça qəlibdən çıxmaq üçün kifayət qədər sabit olduqda soyutma nəzarət edir; venting, genişlənən parizonun boşluq səthinə çata bilməyəcəyinə nəzarət edir. Hər ikisi paylanmış problemlərdir. Yavaş, isti və ya hava ilə sıxılmış bir bölgə bütün hissə üçün dövrü və görünüşü təyin edə bilər.
Soyutma dövrələrini istilik yükü və nəzarət ehtiyacına görə bölün
Ağır künclər, çimdik nahiyələri, boyun əlavələri və dərin xüsusiyyətlər nazik düz divarla eyni sürətlə istilik buraxmaya bilər. Bir neçə müəyyən edilə bilən sxemlər bu bölgələrə diaqnoz qoymağa və balanslaşdırmağa imkan verir. Hər bir dövrənin girişini, çıxışını və istiqamətini sənədləşdirin. Yalnız şlanqın diametrinə əsaslanan kalıbı bitki suyuna bağlamayın; son alət üçün tələb olunan axını, təzyiqi, temperaturu, suyun keyfiyyətini və təzyiq düşməsini yoxlayın.
Ekstruziya zərbəsi ilə qəliblənmiş soyutmanın nəşr olunmuş son elementli tədqiqatı temperatur sahəsinə və qəlibin açılma müddətinə təsir edən dəyişənlər kimi qəlib materialını, daxili istilik köçürməsini, hissənin qalınlığını və ilkin parizon temperaturunu araşdırdı. Bu tədqiqat Kinggle layihəsi üçün dövri vaxt vədi vermir, lakin bu, qəlib kotirovkasının həm istilik dizaynını, həm də proses fərziyyələrini müəyyən etməli olduğunu gücləndirir.
Havanın tutula biləcəyi yerlərdə havalandırma deliklərini tapın
Parizon genişləndikcə, hava onun xarici səthi ilə boşluq arasında qalır. Çıxış marşrutu olmadan həmin hava əlaqəni gecikdirə və natamam teksturaya, xətlərin sürüklənməsinə və ya zəif formalaşmış detala kömək edə bilər. TheXüsusi-Pak ekstruziya üfürmə kalıplama dizayn bələdçisiqoşmaların və ya dərin xüsusiyyətlərin yaxınlığında ayırma xətti ventilyasiyasını və boşluq havalandırmalarını təsvir edir. Dəqiq havalandırma ölçüsü və şahid işarəsi ehtiyatı hələ də hissədən və materialdan asılıdır.
Təmizlik havalandırma dizaynının bir hissəsidir
Qalıq, toz və ya xarab material yığıldıqda havalandırma delikləri effektivliyini itirə bilər. Kalıbın rəsmi və texniki xidmət faylı havalandırma deliklərinin harada yerləşdiyini, onların atmosferə necə qoşulduğunu və boşluğa zərər vermədən necə yoxlanıldığını göstərməlidir. Tıxanmış yolu kompensasiya etmək üçün zərbə təzyiqini artırmazdan əvvəl səthi izləyin və ya dəyişiklikləri mövqeyə görə doldurun.
Parıldayan iş ayrı bir istilik layihəsidir
Daha soyuq alətlər istiliyin çıxarılmasına üstünlük verə bilər, səthin təkrarlanması isə fərqli boşluq-temperatur strategiyası tələb edə bilər. 2023-cü ildə ekspert tərəfindən nəzərdən keçirilmiş bir araşdırma, idarə olunan istilik və suyun soyudulmasından istifadə edərək bir ABS avtomobil-spoiler korpusunda dəyişən temperaturlu ekstruziya üfürülməsini nümayiş etdirdi. Bu, hər bir şüşə varioterm alətindən istifadə etməli olduğuna dair sübut deyil, xüsusi yanaşmanın sübutudur. Görünüş tələblərini erkən göstərin ki, qəlib və dövrə birlikdə tərtib oluna bilsin.
Boyun bitirmə, üfürmə üsulu və söndürmə bir interfeysdir
Bağlama sistemi şüşənin yuxarı hissəsində funksional ölçüləri təyin edir. Qapağın və ya bağlamanın rəsmini, sızdırmazlıq səthini, sap və ya kəsmə detalını, müdaxilə xüsusiyyətini və icazə verilən kəsmə vəziyyətini təmin edin. Sonrakı əməliyyatda bitişin formalaşmasına, kalibrlənməsinə, reamlanmasına və ya kəsilməsinə qərar verin. Nəzarət olunan rəsm təftişi olmadan “standart boyun” sözünə istinad etməyin.
Aləti üfürmə quruluşuna uyğunlaşdırın
Üstdən üfürmə, altdan üfürmə və iynə tənzimləmələri hava və avadanlıqları fərqli şəkildə yerləşdirir. Zərbə sancağı boyun kalibrləmə və ya flaşla işləmədə də iştirak edə bilər. Vuruş, mərkəzləşdirmə, soyutma, sızdırmazlıq və toqquşma boşluqlarını yalnız şüşədən çıxarmaq üçün qəlib istehsalçısını tərk etməkdənsə, seçilmiş Kinggle maşını ilə təsdiqləyin.
Aşağı axın ölçmə cihazlarını eyni verilənlər bazası ilə yoxlayın
Boyun təmiz görünə bilər, lakin qapağın tətbiqi və ya sızdırmazlığı hələ də uğursuzdur. Kalıbın sınaqdan keçirilməsində, sızma testində və doldurma xəttinin keyfiyyətində hansı verilənlərin və ölçülərin istifadə olunduğunu razılaşdırın. Qəbul qeydində ölçü cihazının şəxsiyyətini və kalibrləmə statusunu qoruyun. Avtomatlaşdırılmış trimmer qəlibdən sonra boyunu dəyişirsə, yalnız qəliblənmiş nümunəni deyil, hazır vəziyyəti yoxlayın.
Orijinal müqayisə: Kalıba uyğun seçim üçün Kinggle maşın istinadları
Aşağıdakı cədvəl beş cari Kinggle məhsul səhifəsindən qəliblə bağlı sahələri çıxarır. O, davamlı və akkumulyator maşınları əhatə edir ki, alıcılar nominal konteyner tutumunun alət interfeysi rəsmini niyə əvəz edə bilməyəcəyini görə bilsinlər.
| Yayımlanmış model | Maşın sinfi | Maksimum konteyner istinadı | Kalıp plakasının ölçüsü (W × H) | Nəşr edilmiş maksimum qəlib ölçüsü (W×H) | Kalıbın qalınlığı diapazonu | Sıxma qüvvəsi |
|---|---|---|---|---|---|---|
| KGB2L | Davamlı, tək stansiya | 2 L | 380 × 430 mm | 360 × 380 mm | 160-300 mm | 40 kN |
| KGB5L | Davamlı, tək stansiya | 5 L | 368 × 450 mm | 410 × 450 mm | 200-310 mm | 65 kN |
| KGB15L | Davamlı, tək stansiya | 15 L | 500 × 550 mm | 580 × 500 mm | 300-380 mm | 165 kN |
| KGB80A | Akkumulyator, sabit qəlib | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
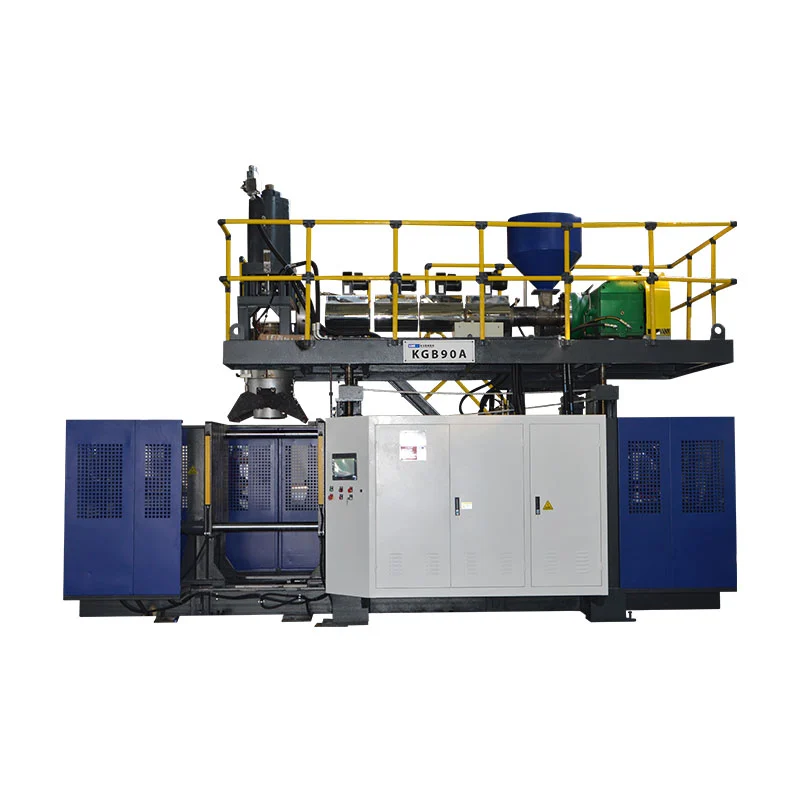
| KGB90A | Akkumulyator, sabit qəlib | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Kalıbın sərbəst buraxılmasından əvvəl vacib olan üç tapıntı
Birincisi, litrlər qəlibin istiqamətini təyin etmir.15L davamlı istinad 30L akkumulyator istinadından daha geniş, lakin daha qısa maksimum qəlib sırasını dərc edir. Memarlıq və hissə forması həcmlə yanaşı vacibdir.
İkincisi, kalıbın qalınlığının öz diapazonu var.Boşluq sadalanan üz ölçülərinə uyğun ola bilər və hələ də icazə verilən qalınlıqdan və ya açılış quruluşundan kənara çıxa bilər. Arxa lövhələr, əlavələr və soyutma birləşmələri montaja əlavə olunur.
Üçüncüsü, sıxma qüvvəsi məhsula və prosesə aiddir.Maşın səhifəsinin dəyəri zərfin içindəki hər hansı kalıbın uyğun olduğuna dair sübut deyil, mövcud qüvvədir. Proqnozlaşdırılan sahə, üfürmə şəraiti, sıxışdırılma tələbi və kalıbın tikintisi mühəndislik yoxlamasını tələb edir.


Kalıp materialı, əlavələr və səthi bitirmə istehsal vəzifəsinə uyğun olmalıdır
Alət materialı istilik ötürülməsinə, emal qabiliyyətinə, təmirə, aşınmaya və qiymətə təsir göstərir. Onu seçmək üçün təkcə istehsal həcmi kifayət deyil. Qatranı, səthin spesifikasiyasını, sıxılma vəzifəsini, aşındırıcı və ya aşındırıcı şərtləri, hərəkət xüsusiyyətlərini, texniki xidmət qabiliyyətini və qəbul edilmiş təmir strategiyasını nəzərdən keçirin.
Əsas qəlib materialı
Dəqiq ərinti və ya dərəcəli, uyğun olduqda istilik müalicəsi, boşluq istehsal üsulu və istilik dizayn əsasını soruşun. "Alüminium qəlib" və ya "polad qəlib" müqayisə üçün çox genişdir.
Dəyişdirilə bilən əlavələr
Boyun, sıxma, köhnəlmə, sap və ya ventilyasiya əlavələri təmiri lokallaşdıra və tələb olunan xüsusiyyətdə fərqli materiala imkan verə bilər. Daxiletmə identifikasiyası və ehtiyat əhatə dairəsini qeyd edin.
Tekstura və oyma
İncəsənət faylları, oriyentasiya, dərinlik/görünüş qəbulu, ventilyasiya qarşılıqlı əlaqəsi və təftiş nəzarətini göstərin. Prosesin tələb olunan səthi necə təkrarlayacağını təsdiqləyin.
Qoruma və saxlama
Təmizləmə, təsdiq edilmiş korroziyadan qorunma, suyun boşaldılması, nəqliyyat qıfılları, qaldırma məntəqələri və saxlama şəraitini müəyyənləşdirin. Su yollarını qoruyun və fasilə zamanı səthləri sıxın.
Alət istehsalçısının maddi tövsiyəsi onun fərziyyələrini və istisnalarını ifadə etməlidir. İki kotirovkanı müqayisə edərkən, hər ikisinə eyni əlavə materialları, soyutma sahəsi, oyma, səthi bitirmə, şlanqlar, fitinqlər, qaldırıcı avadanlıqlar, sınaq işləri və ehtiyat aşınma hissələrinin daxil olub-olmadığını yoxlayın.
Zavod sınağı: kalıbı təkrarlanan bir proses kimi sübut edin
İlk məqbul şüşə, sistemin bir dəfə hissə təşkil edə biləcəyini sübut edir. İstehsalın qəbulu izlənilə bilən şərtlərlə sabit işləmə tələb edir. Aşağıdakı iş axını hər Kinggle layihəsinin artıq eyni protokoldan istifadə etdiyi iddiası deyil, tövsiyə olunan sübut strukturudur.
- Şəxsiyyəti təsdiqləyin.Maşın, qəlib, əlavələr, kalıp alətləri, material dərəcəsi/lot, rəng və ya yenidən üyüdülmə vəziyyəti və reseptin təftişini qeyd edin.
- Şərtləri sabitləşdirin.Proses razılaşdırılmış vəziyyətə çatdıqdan sonra faktiki temperaturları, soyuducu-suyun tədarükü/qaytarılması, zərbə şərtləri və dövrə mərhələlərini qeyd edin.
- Aləti yoxlayın.Ayırma xəttinin bağlanmasını, düzülməsini, su və hava sızmalarını, havalandırma vəziyyətini, sıxılmış səthləri və təhlükəsiz hərəkəti yoxlayın.
- Vəzifə üzrə nümunə.Çəki, divar ölçmə, kəsmə və funksional sınaq vasitəsilə boşluq, çıxış və stansiyanın şəxsiyyətini qoruyun.
- Bitmiş vəziyyəti ölçün.Budama, yumruqlama, söndürmə və ya digər daxil edilmiş tamamlama addımlarının təsirlərini daxil edin.
- Bütün itkiləri qeyd edin.Razılaşdırılmış pəncərə zamanı rədd, dayanma, həyəcan siqnalları, əl ilə düzəlişlər və aşağı axın fasilələrini qeyd edin.
- Əsas xətti qeyd edin.Rəsmin təftişini, reseptini, fotoşəkillərini, ölçmələri, ölçüləri təsdiqləyin və düzəldici tədbirləri birlikdə açın.
Resepti dəyişdirməzdən əvvəl nümunələri diaqnoz edin
| Müşahidə olunan nümunə | Yoxlamaq üçün alət və ya proses sahələri | Toplanması üçün sübutlar |
|---|---|---|
| Zəif və ya uyğun olmayan quyruq qaynağı | Parisin mövqeyi, çimdik detalı, qəlibin bağlanması, yerli temperatur, flaş relyefi və sönmə | Vəzifə etiketli qaynaq nümunələri, ümumi kütlə, yaxın ardıcıllıq və funksional test |
| Zəif tekstura və ya natamam detal | Havalandırma delikləri, sıxılmış hava yeri, boşluq vəziyyəti, parizon təması və temperatur | Qüsur xəritəsi, havalandırma yoxlaması, faktiki proses şəraiti və boşluq fotoşəkilləri |
| Ejeksiyondan sonra əyilmə | Divarın paylanması, soyutma balansı, atma vaxtı, idarəetmə və soyutma sonrası | Dövrə üzrə temperatur/axın, vaxtlı ölçülü yoxlamalar və divar xəritəsi |
| Bir tərəfdən flaş | Hizalama, lövhə paralelliyi, ayırma səthi, qəlib montajı və parizon mərkəzləşdirmə | Mövqe tarixi, bağlama yoxlaması və düzəlişdən əvvəl/sonra hissələri təkrarlayın |
| Yavaş və ya dəyişkən dövr | Soyutma dövrəsinin məhdudlaşdırılması, isti bölgələr, hissə qalınlığı, havalandırma və aşağı axın gecikməsi | Döngə mərhələləri, tədarük/qaytarma şərtləri və dayanma jurnalı |
Kinggle-dən istifadə edinHMI sübut iş axınıhəyəcan siqnalları və ya ardıcıllıq dəyişiklikləri qəlib problemini müşayiət etdikdə. Təsdiq edilmiş yoxlama nöqtələrini içəriyə aparınprofilaktik baxım planıhissə keyfiyyətinin sürüşməsini gözləmək yerinə.
Üfürmə qəlibi RFQ və dizayn-nəzarət siyahısı
- Nəzarət olunan 2D/3D hissə faylı, təftiş, tutum, maksimum ölçülər və nəzərdə tutulan məzmun.
- Bağlama və boyun bitirmə rəsmləri, qapaq nümunələri, möhürləmə nöqtəsi və bitmiş trim vəziyyəti.
- Dəqiq qatran dərəcəsi, rəng/aşqarlar, yenidən üyütmə/PCR planı və material-təchizatçı məlumatı.
- Bitmiş çəki, təxmin edilən ümumi parison və flash marşrut.
- Test üsulları və qəbul limitləri ilə kritik divar və ölçülü yerlər.
- Sızma, düşmə, üst yükləmə, fırlanma momenti, ətraf mühit və ya digər layihə üçün xüsusi funksional testlər.
- Maşın modeli, stansiya və boşluq sayı, başlıq çıxış planı və parison mərkəzi məsafəsi.
- Plaka/montaj interfeysi, qəlib zərfi, qalınlıq, açılış, sıxac və üfürmə sancağı quruluşu.
- Ayrılıq xətti, sıxma, flaş cib, boyun əlavəsi, havalandırma delikləri, soyutma sxemləri və səthi bitirmə.
- Çıxarma, kəsmə, sızma testi, daşıma və qırıntılarla işləmə interfeysləri.
- Alət materialı, daxiletmə dərəcələri, lazım olduqda sərtlik/emal, ehtiyat hissələri və təmir üsulu.
- Sınaq materialının miqdarı, işləmə müddəti, nümunələr, ölçülər, məlumat qeydləri və qəbul məsuliyyəti.
- Ümumi yerləşdirmə, qaldırma nöqtələri, qəlib kütləsi/ağırlıq mərkəzi və təsdiq edilmiş dəyişdirmə proseduru.
- Əhatə dairəsi sərhədi: qəlib, kalıp alətləri, fitinqlər, şlanqlar, çertyojlar, təlim, qablaşdırma və alıcı tərəfindən təchiz edilmiş əşyalar.
Zavod xidmətləri üçün son qəlib sxemlərini və üfürmə tənzimləməsini Kinggle's ilə birləşdirinkommunal və layout planlaşdırma bələdçisi. Maşın sinfi və istehsal ardıcıllığı üçün istifadə edindavamlı ekstruziya üfürmə qəlibləmə bələdçisivə yekun hissə üçün akkumulyator platformasının tələb olunduğunu təsdiqləyin.
Tez-tez verilən suallar
Üfürmə qəlibi ilə üfürmə qəlib başlığı arasındakı fərq nədir?
Kalıp başı qəlibləmədən əvvəl ərimiş parizonu əmələ gətirir. Üfürmə qəlibi həmin parizonun ətrafını bağlayır, möhürləyir, üfürülən havanı qəbul edir, hissəni sərinləşdirir və onun xarici formasını müəyyən edir. Onlar ayrı, lakin əlaqəli alət sistemləridir.
Ekstruziya üfürmə qəlibinin dizaynı üçün hansı məlumat lazımdır?
Nəzarət olunan hissə və bağlama çertyojlarını, qatran dərəcəsini, bitmiş və ümumi parison çəkilərini, kritik divarları və ölçüləri, funksional testləri, çıxış hədəfini, maşın interfeysini, boşluq planını, kəsmə metodunu və zavod yardımlarını təmin edin.
Nə üçün sıxma dizaynı ekstruziya üfürmə qəlibində vacibdir?
Çimdikləmə isti parison materialını sıxır və möhürləyir və flaşın ayrıldığı yeri müəyyənləşdirməyə kömək edir. Onun həndəsəsi material, parizon qalınlığı, qəlibin bağlanması, temperatur, flaş relyefi və söndürmə ilə qarşılıqlı əlaqədə olur, buna görə də faktiki layihədə təsdiqlənməlidir.
Niyə ekstruziya üfürmə qəlibinə havalandırma delikləri lazımdır?
Genişlənən parizon və boşluq arasında hava sıxışdırıla bilər. Havalandırma delikləri ona qaçış yolu verir ki, parison kalıbın səthi ilə təmasda olsun və nəzərdə tutulan forma və detalları təkrarlaya bilsin.
Soyutma kanalları üfürmə dövriyyəsinə necə təsir edir?
Soyutma dövrələri, qəbuledilməz deformasiya olmadan hissə sərbəst buraxılana qədər istiliyi aradan qaldırır. Ən yavaş isti bölgə dövrü məhdudlaşdıra bilər, ona görə də dövrə sxemi, axın, temperatur, qəlib materialı və divar paylanması birlikdə qiymətləndirilməlidir.
Mövcud zərbə qəlibi başqa bir maşına uyğunlaşa bilərmi?
Ola bilər, amma zənn etməyin. Kalıbın enini, hündürlüyünü, qalınlığını, kütləsini, montajını, açılışını, sıxacını, üfürmə sancağının vəziyyətini, yardımçı vasitələri, çıxarma yolunu, qəlib başlığının düzülməsini və qəbuledici maşına qarşı idarəediciləri yoxlayın.
Alüminium və ya polad zərbə qəlibini seçməliyəm?
Seçim istilik performansından, istehsal vəzifəsindən, qatrandan, səth və aşınma tələblərindən, daxiletmə strategiyasından, təmir qabiliyyətindən, istehsal müddətindən və qiymətindən asılıdır. Yalnız metal adından seçməkdənsə, dəqiq qiymət və dizayn fərziyyələrini soruşun.