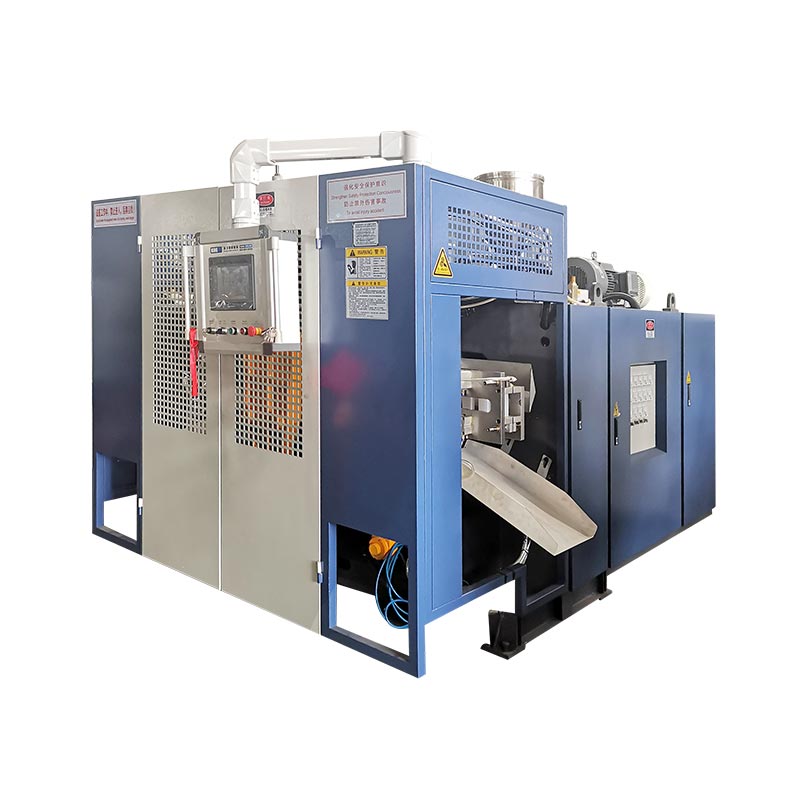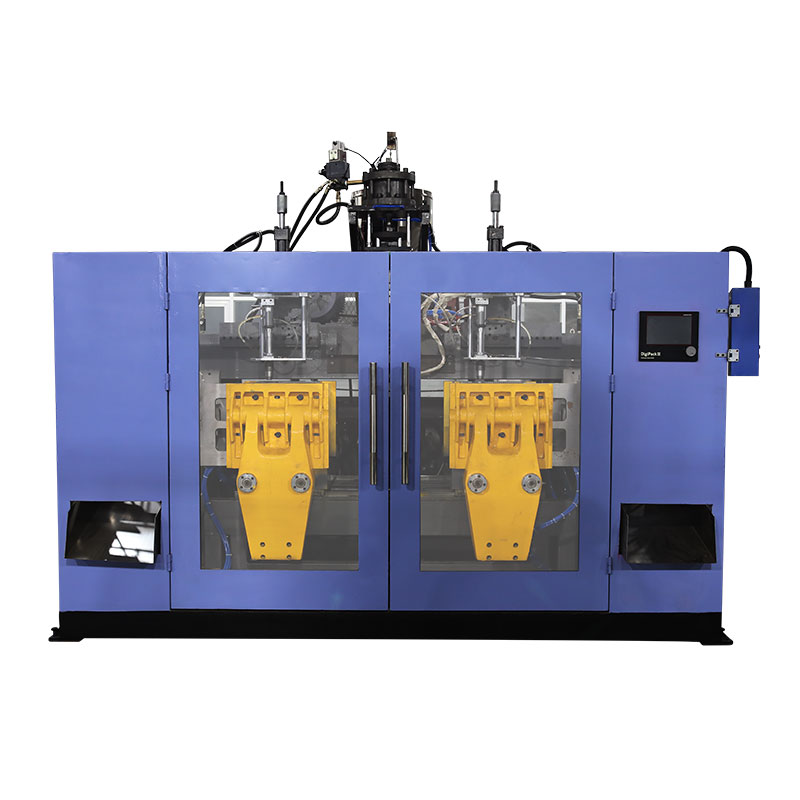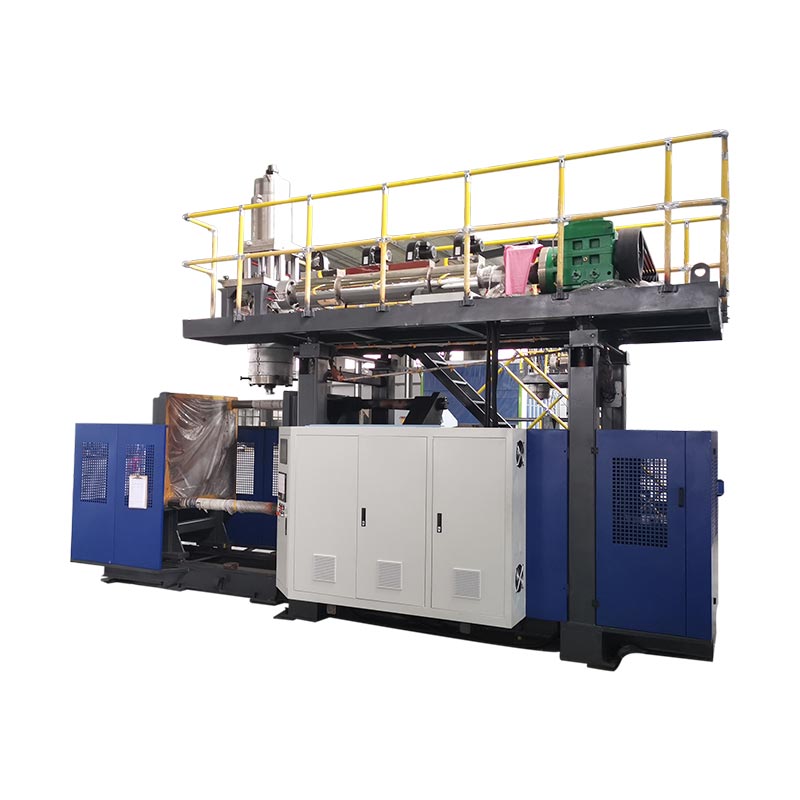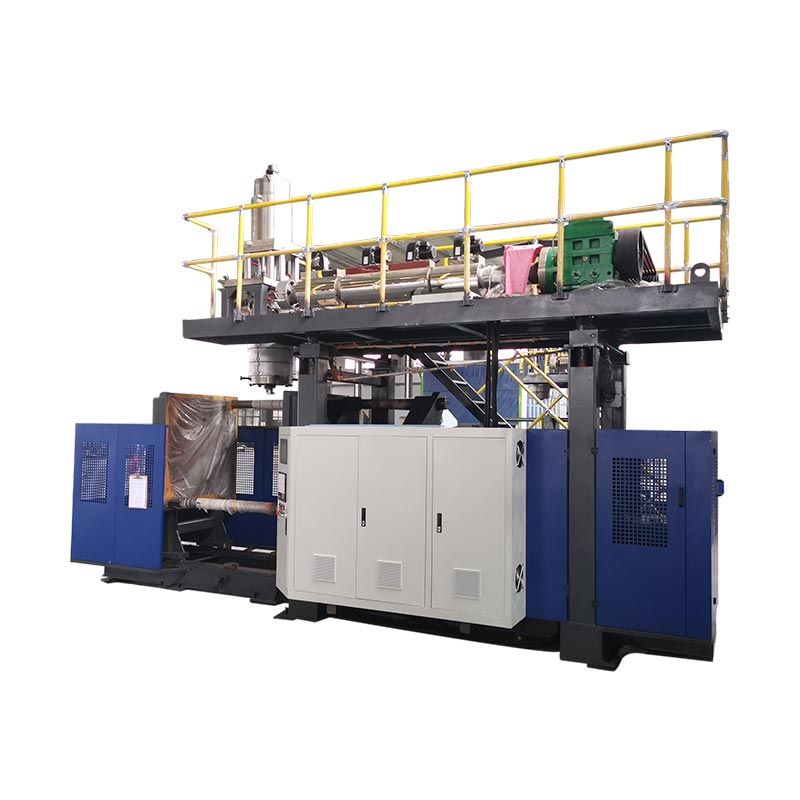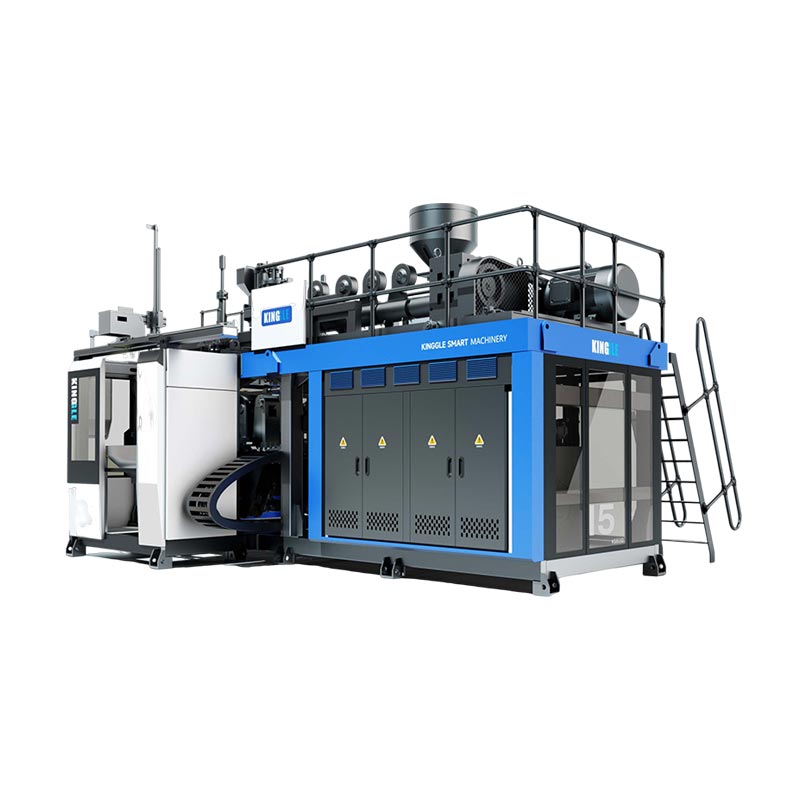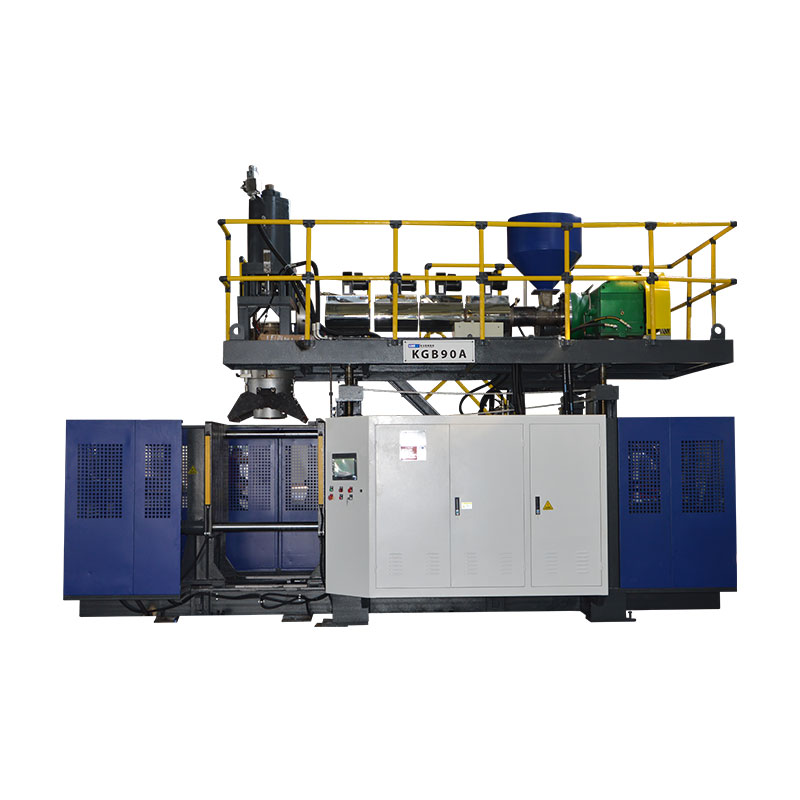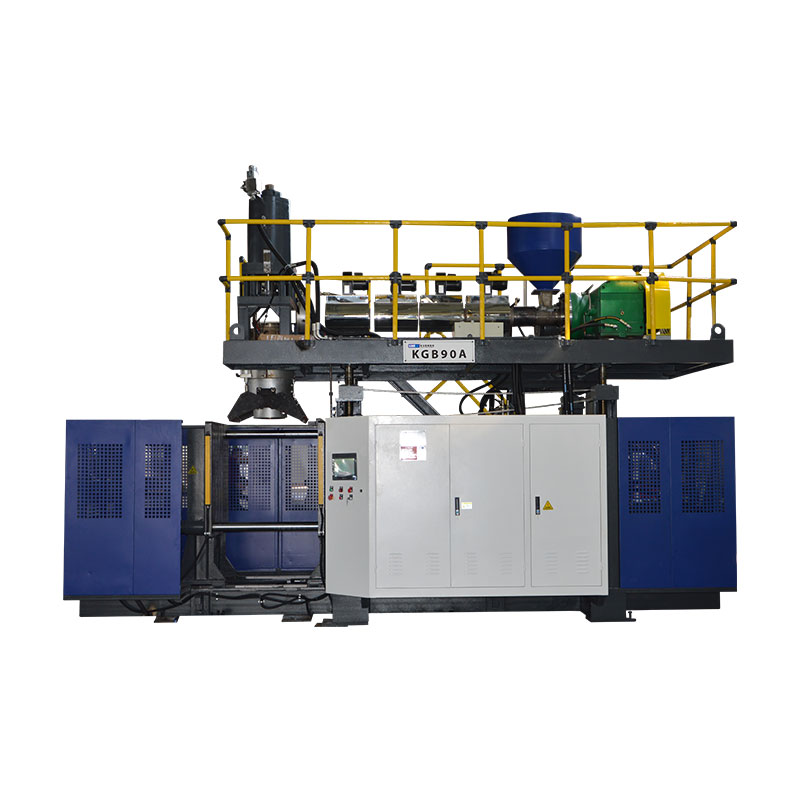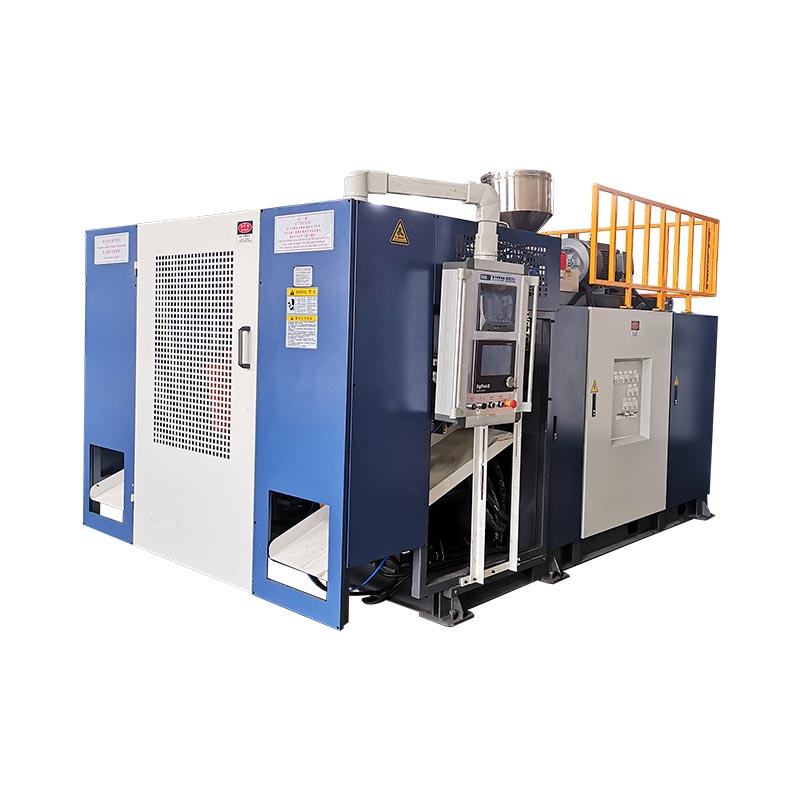
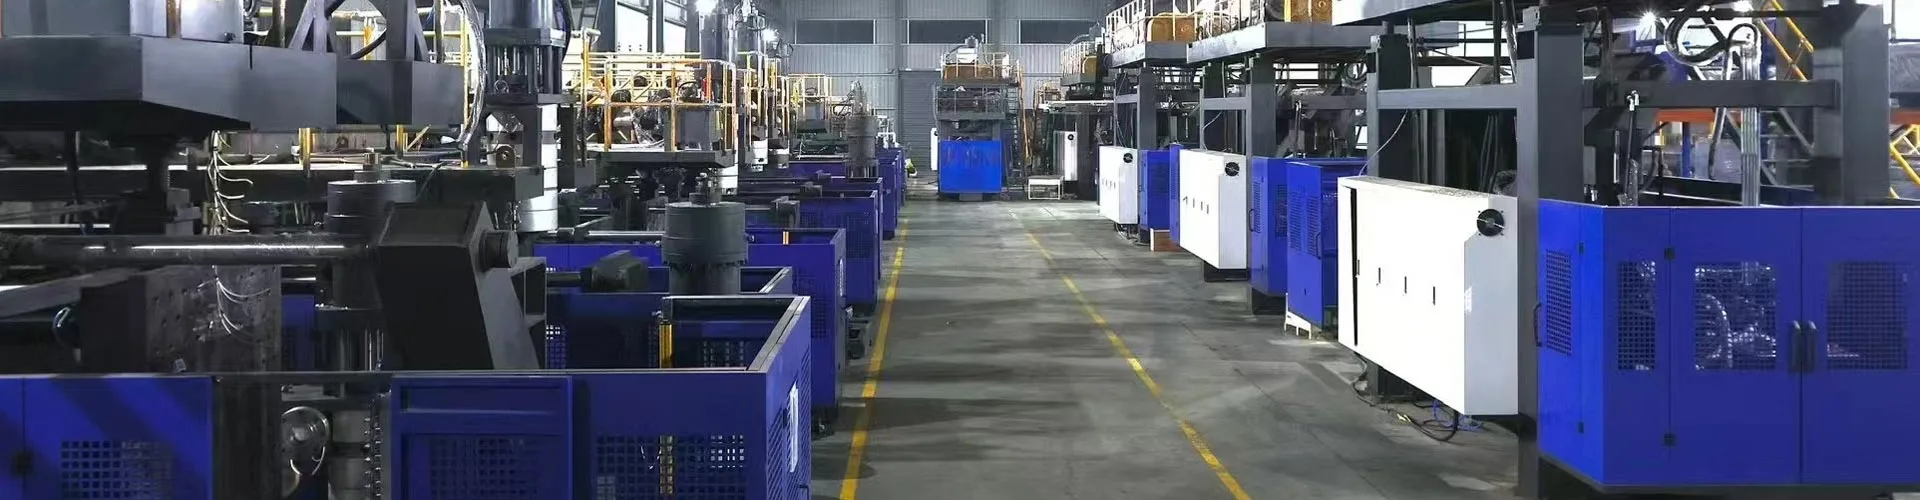
Üfləmə maşınının dəyişdirilməsi yalnız yeni qəlib, material yolu, alətlər, resept və aşağı axın quraşdırma düzgün müəyyən edildikdə və yeni hissə müəyyən edilmiş yoxlamalardan keçdikdə tamamlanır.Avtomatik dövrələrin başlaması tamamlamanın sübutu deyil, aralıq mərhələdir. Ən təhlükəsiz və ən sürətli praktik üsul dayanmadan əvvəl mümkün olan hər şeyi hazırlamaq, məruz qalan iş üçün təhlükəli enerjini təcrid etmək, funksiyaları idarə olunan qaydada bərpa etmək və qəbul tərifi, keçid itkisi, məsuliyyətli təsdiqləyici və komanda növbəti istehsal kampaniyasına başlamazdan əvvəl qeyd olunan tələb olunan sübutlarla idarə olunan qaydada funksiyaları bərpa etmək və ilk qəbul edilmiş istehsal pəncərəsinə qədər vaxt ölçməkdir.

Terminoloji qeyd:İstehsal komandaları bu işi ekstruziya üfürmə maşınının dəyişdirilməsi, üfürmə qəlibinin dəyişdirilməsi, qəlib dəyişdirilməsi, alətin dəyişdirilməsi, şüşə xəttinin dəyişdirilməsi, üfürmə qəlibinin rənginin dəyişməsi, üfürmə qəlibləmə qatranının dəyişdirilməsi və ya üfürmə qəlibləmə reseptinin dəyişdirilməsi kimi təsvir edə bilər. Bu etiketlər üst-üstə düşür, lakin onlar həmişə eyni əhatə dairəsini təsvir etmirlər. İş paketində hansı fiziki, maddi, rəqəmsal və aşağı axın elementlərinin dəyişəcəyi dəqiq göstərilməlidir.
Dəyişikliyə nəzarət edən beş qərar
- Bitirmə nöqtəsini qəbul edilmiş hissə və sabit istehsal pəncərəsi kimi müəyyənləşdirin.
- Hər bir dəyişdirilmiş elementi müəyyənləşdirin: qəlib, kalıp alətləri, üfürmə sancağı, qatran, rəng, resept və aşağı axın avadanlığı.
- Doğrulama, quruluş və sənədləri təhlükəsiz yerdə dayandırılmış maşın pəncərəsindən kənara köçürün.
- Hər kəs açıq təhlükə zonasına girməzdən əvvəl saytın icazə verilən təhlükəli enerji prosedurundan istifadə edin.
- Təsdiq edilmiş quraşdırma və sübutları qeyd edin ki, növbəti qaçış idarə olunan əsas xəttdən başlasın.
| Domeni dəyişdirin | Yeni işə nə uyğun olmalıdır | Sübutları yenidən başladın | Tipik gizli asılılıq |
|---|---|---|---|
| Kalıp və interfeyslər | Düzgün təftiş, montaj, soyutma, üfürmə/nüvə və çıxarma münasibətləri | Nəzarət olunan əl hərəkəti və sızdırmaz əlaqə | Hortum marşrutu, sensorun mövqeyi və ya aşağı axın boşluğu |
| Die və parison alətləri | Təsdiqlənmiş alət şəxsiyyəti, mexaniki mövqe və kalibrləmə | Kalıp üçün yerləşdirilmiş düz, sabit parison | Alət faylı quraşdırılmış avadanlıqla uyğun gəlmir |
| Material və rəng | Düzgün qatran dərəcəsi, lot, masterbatch və təsdiq edilmiş yenidən üyütmə qaydası | Təmiz, homojen ərimə və izlənən material keçidi | Köhnə qatran və ya rəng işləmə və ərimə yollarında qalır |
| Resept və nəzarət | Quraşdırılmış məhsul paketi üçün buraxılmış resept revizyonu | Əmr və faktiki vəziyyət idarə olunan dövr vasitəsilə razılaşır | Köhnə məhsul dəyəri saxlanan reseptdən kənarda qalır |
| Hissə və xətt qəbulu | Rəsm, vizual limit, çəki, divar, ölçülər və funksional testlər | Müəyyən edilmiş ardıcıl və ya vaxta əsaslanan qəbul pəncərəsi | Trimmer, sızma test cihazı, konveyer və ya qablaşdırma hələ də köhnə SKU-dan istifadə edir |
Dəyişiklik yalnız yeni şüşə təsdiq edildikdə tamamlanır
Bitkilər bu sözü tez-tez istifadə edirlərdəyişməbir neçə fərqli hadisə üçün. Yeni qəlib sıxışdırıldıqda bir nəzarətçi saatı dayandıra bilər. Birinci avtomatik dövrə başlayanda başqa biri onu dayandıra bilər. Keyfiyyət tamamlamanı yoxlamadan keçən ilk hissə kimi müəyyən edə bilər, istehsal isə qəbul edilmiş hissələrin davamlı işləməsini tələb edə bilər. Bu təriflər müxtəlif rəqəmlər yaradır, ona görə də başlanğıc nöqtəsi və bitiş nöqtəsi təyin olunana qədər dəyişmə vaxtı müqayisəsi mənasızdır.
Ekstruziya üfürücü qəlibləmə xətti üçün faydalı başlanğıc nöqtəsi gedən işin son qəbul edilən hissəsidir. Faydalı son nöqtə gələn iş üçün ilk qəbul edilmiş istehsal pəncərəsidir. The plant must define that window. Bu, müəyyən sayda ardıcıl hissələri, sabit şəraitdə müəyyən edilmiş vaxt və ya stansiyalar, boşluqlar və ya kalıp çıxışları arasında nümunə götürmə qaydası ola bilər. Tələb operatorun yaddaşında deyil, idarə olunan məhsul və ya proses spesifikasiyasına aiddir.
Bu tərif yalnız qəlibdən olan metrikanın gizlətdiyi işi ifşa edir. Daxil olan məhsul başqa bir kalıp və ya mandrel, üfürmə sancağı, boyun aləti, nüvənin hərəkəti, parison profili, qatran, rəng, yenidən üyütmə qaydası, sızma-test proqramı, kəsmə qurğusu, etiket, konveyer bələdçisi və ya qablaşdırma nümunəsi tələb edə bilər. Fiziki qəlib quraşdırıldıqda belə, material və resept keçidi hələ də tam plastik şüşə istehsalı dəyişikliyi ola bilər.
Nəticəni dörd ölçüyə ayırın: dayandırılmış maşın vaxtı, ilk formalaşmış hissəyə qədər vaxt, ilk qəbul edilən hissəyə qədər vaxt və qəbul edilmiş istehsal pəncərəsinə qədər. Quraşdırma rəddlərini qeyd edin və həmin vaxtların yanında kəmiyyəti təmizləyin. Bu, hər bir rəqəmin düşəcəyini vəd etmir. Bu, itkini görünən edir və aşağı axın xətti və ya keyfiyyət qapısı hələ də hissələri rədd edərkən, ekstruziya üfürmə maşınının uğurlu dəyişdirilməsi kimi tez yenidən işə salınmasının qarşısını alır.
Maşın dayanmadan yeni məhsul paketini planlaşdırın
Dəyişiklik, gedən iş hələ də işləyərkən məlumat yoxlaması kimi başlamalıdır. Hissələrin çəkilməsi və təftişi, qatran dərəcəsi, masterbatch, icazə verilən yenidən işlənmə, hədəf hissə çəkisi, kritik ölçülər, divar qalınlığı yerləri, vizual meyarlar, funksional testlər və gözlənilən paketi müəyyən edən bir buraxılmış iş paketi yaradın. Kalıbı, kalıp alətini, üfürmə pinini, daxilə, çıxarma və aşağı axın armatur şəxsiyyətlərini əlavə edin. Əgər iki element ümumi adı paylaşırsa, quraşdırma komandası görünüşünə görə seçim etməməsi üçün davamlı ID-lərdən və ya təftişlə idarə olunan fotoşəkillərdən istifadə edin.
Kinggle nəşr etdisatış prosesimaşın həlli seçilməzdən əvvəl alıcılardan məhsulun fotoşəkillərini və ya çertyojlarını, çəkisini, ölçüsünü, materialını, qalınlığını, məhsuldarlığını və kimyəvi müqavimət ehtiyaclarını təqdim etməyi xahiş edir. Eyni daxiletmə kateqoriyaları sonrakı dəyişdirmələr zamanı dəyərlidir, çünki onlar maşın qurğusunu istehsal edilməli olan hissə ilə əlaqələndirirlər. İstehsal paketi ilkin sorğudan daha spesifik olmalıdır və yalnız faktiki maşın, qəlib və material birləşməsi üçün təsdiq edilmiş dəyərləri ehtiva etməlidir.
Növbəti qəlibi və yoxlanılmış köməkçi əşyaları çıxışlara, mühafizəyə və ya material axınına mane olmadan təyin olunmuş ərazidə yerləşdirin. Qaldırma nöqtələrini və zavodun qaldırma planını yoxlayın, lakin kalıbın nominal ölçüsündən qaldırma qabiliyyətini çıxarmayın. Soyuducu birləşmələrin, hava birləşmələrinin, sensorların, kabellərin və bərkidicilərin mövcud olduğunu və düzgün müəyyən edildiyini təsdiqləyin. Çıxan qatran, keçid materialı və rədd edilmiş hissələr üçün təmiz material daşıma avadanlığı və ayrılmış qablar hazırlayın. Əgər xətt trimmer, sızma test cihazı, etiketləyici və ya konveyerdən ibarətdirsə, onun reseptini daxil edin və eyni hazırlıq icmalına hissələri dəyişdirin.
Son köhnə hissədən əvvəl qısa bir hazırlıq qərarı verin. Qəlib qurucusu alət və qaldırma hazırlığını təsdiq edir, materialla işləmə düzgün lotları və təmiz marşrutu təsdiqləyir, operator reseptə girişi təsdiqləyir, texniki xidmət hər hansı planlaşdırılmış işi təsdiqləyir və keyfiyyət nümunə planını təsdiqləyir. Tələb olunan element yoxdursa, praktiki olaraq gedən işi işlək vəziyyətdə buraxın. Planlaşdırılan dayanmadan əvvəl problemin aşkarlanması təhlükəsizlik qısa yolunu istifadə etmədən dayanma müddətini hazırlıq vaxtına çevirir.
Kalıp və ya alət işlərindən əvvəl təhlükəli enerjiyə nəzarət edin
Bir üfürmə qəlibinin dəyişdirilməsi insanları sıxac hərəkətinə, hərəkətli lövhələrə, zərbə sancaqlarına, kəsicilərə, robotlara, hidravlik təzyiqə, pnevmatik təzyiqə, elektrik enerjisinə, isti polimerə və qızdırılan alətlərə məruz qoya bilər. Normal dayandırma düyməsini basmaq təhlükə zonasında işləmək üçün təhlükəsiz şərait yaratmır. İşəgötürən hansı vəzifələrin xidmət və ya texniki xidmət olduğunu müəyyən etməli, bütün enerji mənbələrini müəyyən etməli və təlim keçmiş və səlahiyyətli işçilər vasitəsilə sahənin maşın üçün xüsusi enerjiyə nəzarət prosedurunu tətbiq etməlidir.
Amerika Birləşmiş Ştatları iş yerləri üçün,OSHA 29 CFR 1910.147gözlənilməz enerjinin verilməsi, işə salınması və ya yığılmış enerjinin boşaldılması işçiyə xəsarət yetirə biləcəyi xidmət və texniki xidmətə müraciət edir. Bu, enerjiyə nəzarət proqramı, müvafiq hallarda sənədləşdirilmiş prosedurlar, təlim və dövri yoxlama tələb edir.OSHA 29 CFR 1910.212ümumi maşın mühafizəsi tələbini təmin edir. Birləşmiş Ştatlardan kənarda olan zavodlar öz yerlərində tətbiq olunan qanunlara, standartlara və işəgötürən prosedurlarına əməl etməlidirlər.
Dəyişiklik planı həmçinin sınaq və ya yerləşdirmə üçün müvəqqəti enerji tələb edən tapşırıqları həll etməlidir. Bu improvizasiya icazəsi deyil. Məsul işəgötürən alətləri və insanları təmizləmək, yalnız lazımi enerjini bərpa etmək, sınağı yerinə yetirmək, lazım olduqda enerjini yenidən kəsmək və açıq işə başlamazdan əvvəl nəzarət vasitələrini yenidən tətbiq etmək üçün uyğun ardıcıllığı müəyyən etməlidir. İşıq pərdəsi, kilidlənmiş qapı və ya fövqəladə dayanma normal əməliyyatı qoruya bilər, lakin ona təsadüfi olaraq tətbiq olunan təhlükəli enerji prosedurunu əvəz etmək olmaz.
Avadanlıqları insanlar kimi diqqətlə qoruyun. Kinggle ev sahibliyi ediravtomatik üfürmə maşınının istismar təlimatıüfürmə sancağı hərəkətinin qəlib-açıq vəziyyəti ilə əlaqələndirilməli olduğunu xəbərdar edir və platformanın və kalıp başlığının yerləşdirilməsi funksiyalarını təsvir edir. Dəqiq interfeys və təhlükəsiz hərəkət məntiqi modelə, seçimlərə və proqram versiyasına görə dəyişir. Buna görə də, quraşdırma qrupu dayandırılmış qəlib və ya açıq alət mövcud olduqda onları aşkar etmək əvəzinə, dayanmadan əvvəl maşın üçün xüsusi icazə verilən hərəkətləri müəyyən etməlidir.
Kalıp, material və nəzarət elementləri arasında bir idarə olunan ardıcıllıqla işləyin
Aşağıdakı səkkiz mərhələli ardıcıllıq universal mexaniki prosedur deyil, qəsdən idarəetmə axını kimi yazılmışdır. Təfərrüatlı qəlibin çıxarılması addımları, bərkidici dəyərləri, şlanq üsulu, alətlərin temperaturu hədləri və sınaq hərəkətləri faktiki maşın, qəlib və zavod təlimatlarından gəlməlidir. Ümumi ardıcıllığın dəyəri əməliyyatlara, alətlərə, texniki xidmətə, materiallara və keyfiyyətə eyni ötürmə nöqtələrini verməsidir.
-
Gedən işi buraxın.Ən son qəbul edilmiş köhnə hissəni müəyyənləşdirin, tələb olunan proses qeydini saxlayın və çıxan qatranı, etiketləri və prosesdə olan işləri uyğunlaşdırın. Zavodun nəzarət planı tələb edirsə, təsdiq edilmiş nümunəni qoruyun.
-
Təsdiq edilmiş vəziyyətdə dayanın.Maşın və qatranı söndürmə təlimatlarına əməl edin. Normal fasilənin qatran dəyişdirilməsi üçün uyğun olduğunu düşünməkdənsə, bunkerdə, ekstruderdə, başlıqda və ya akkumulyatorda qalan isti yaşayış yeri və materialı nəzərə alın.
-
Açıq iş üçün izolyasiya edin.Səlahiyyətli işçilər sahənin təhlükəli enerji və lift prosedurlarını tətbiq edirlər. Hər kəs müəyyən edilmiş təhlükə zonasına girməzdən əvvəl izolyasiyanı yoxlayın və saxlanılan hidravlik, pnevmatik, qravitasiya və istilik enerjisini ünvanlayın.
-
Çıxan komponentləri çıxarın və qoruyun.Kalıbı və əlaqəli alətləri idarə olunan təlimatlarla ayırın, qaldırın və saxlayın. Təmiz bağlantıları bağlayın və ya qoruyun və növbəti qaçışa keçmək əvəzinə zədə, sızma və ya anormal aşınmanı qeyd edin.
-
Ümumi interfeysləri yoxlayın.Quraşdırma üzlərini, hizalanma xüsusiyyətlərini, soyutma və hava birləşmələrini, sensorları, kabelləri və əlçatan qorunan ərazini yoxlayın. Gizli interfeys problemi yeni formanı izləyə bilər və resept səhvi kimi görünə bilər.
-
Təsdiqlənmiş gələn paketi quraşdırın.Fiziki identifikatorları buraxılmış iş paketinə uyğunlaşdırın. Çimdik, istilik və hərəkət təhlükələrinin qarşısını almaq üçün əlaqələri marşrutlaşdırın, sonra müəyyən edilmiş montaj və əlaqə yoxlamalarını tamamlayın.
-
Avtorizasiya ilə funksiyaları bərpa edin.İşçi heyəti və alətləri təmizləyin, qoruyucuları yenidən quraşdırın, təsdiqlənmiş yenidən enerjiləşdirmə prosesini izləyin və idarə olunan şəraitdə icazə verilən əl hərəkətlərini sübut edin. Əmr, rəy və fiziki hərəkətin razılaşdığını təsdiqləyin.
-
Materialı təqdim edin və məhsulu uyğunlaşdırın.Təsdiqlənmiş qatran və ya rəng keçidini tamamlayın, buraxılmış resepti yükləyin, diaqnostik hissələri formalaşdırın, bir sübut edilmiş səbəbi bir anda düzəldin və yalnız müəyyən edilmiş qəbul pəncərəsi keçdikdən sonra istehsalı buraxın.
Səhnə sahibi hər ötürməni imzalamalı və ya rəqəmsal olaraq təsdiq etməlidir. Bu kiçik nəzarət soyutma qoşulmadıqda "qəlib hazırdır" və ya bir köməkçi cihaz əvvəlki SKU-nu saxladıqda "resept yüklənir" kimi qeyri-müəyyən ifadələrin qarşısını alır. O, həmçinin vaxtın əslində itirildiyi yeri göstərir: avtorizasiyanın gözlənilməsi, aparatın yerləşdirilməsi, interfeysin düzəldilməsi, köhnə rəngin təmizlənməsi, parisonun sabitləşdirilməsi və ya keyfiyyət testinin təkrarlanması.
Alət əlaqəsi haqqında daha ətraflı məlumat üçün Kinggle-dən istifadə edinekstruziya üfürmə qəlib dizayn təlimatı. Dayanmış maşından istehsala idarə olunan qayıdış üçün istifadə edinüfürmə maşınının işə salınmasının yoxlama siyahısı. Həmin məqalələr ayrı-ayrı mərhələləri genişləndirir; bu keçid səhifəsi təsdiq edilmiş bir işdən digərinə çarpaz funksional keçidə sahibdir.
Qatran və rəng dəyişikliyini maddi yol qərarı kimi qəbul edin
Növbəti çanta bunkerə çatdıqda üfürmə materialının dəyişdirilməsi tamamlanmır. Çıxan qatran və ya rəng daşıma xətlərində, yükləyicilərdə, bunkerlərdə, qarışdırıcılarda, yem boğazlarında, vint və çəlləkdə, adapterlərdə, ekstruziya başlığında, akkumulyatorun axın yollarında və kalıp alətlərində qala bilər. Keçid planı həmin həcmlərdən hansının iştirak etdiyini və qarışıq və ya rəngsiz materialın harada toplanacağını müəyyən etməlidir. O, həmçinin keçid materialının bərpa oluna biləcəyini, karantinə alınmalı və ya zavodun material qaydalarına uyğun olaraq utilizasiya edilməli olduğunu göstərməlidir.
Qatran təchizatçısının təsdiq edilmiş söndürmə, işə salma və təmizləmə təlimatlarına, eləcə də maşın təlimatlarına əməl edin. Hər bir polimer, rəngləndirici və ekstruziya sistemi üçün universal təmizləmə materialının, temperaturun və ya miqdarın işlədiyini düşünməyin. Təbii materialdan tünd materiala keçid, qaranlıqdan təbiiyə fərqli görünmə problemi yaradır. Eyni polimerin dərəcələri arasında dəyişiklik hələ də ərimə gücünü, şişkinliyi, soyutma və parison davranışını dəyişə bilər. Polimer ailələri arasında dəyişiklik daha spesifik uyğunluq və deqradasiyanın nəzərdən keçirilməsini tələb edə bilər. Kinggle'sHDPE-yə qarşı PP üfürmə bələdçisimaterial adına sadə bir əvəz kimi yanaşmaqdansa, niyə hissə, proses və təsdiqləmə paketinə yenidən baxılmalı olduğunu izah edir.
LyondellBasell'süfürmə qəlibləmə problemlərinin aradan qaldırılması təlimatıxarici çirklənməni və deqradasiyaya uğramış qatranı kalıp xətləri, zolaqlar, rəngsiz hissəciklər və dəliklərin mənbəyi kimi müəyyən edir. O, xüsusi olaraq materialların idarə olunmasına, çirklənmiş yenidən işlənməyə, qatranlar arasında zəif təmizləməyə və mümkün töhfə verənlər kimi zəif bağlanma və ya işə salma təcrübəsinə işarə edir. Bunlar Kinggle əməliyyat təyinat nöqtələri deyil, diaqnostik əlaqələrdir.
Təhvil-təslimdə müsbət material identifikasiyası qurun. Qatran tədarükçüsü, çeşid, lot, masterbatch, nisbət, yenidən üyüdülmə mənbəyi və yeni qarışığın yem sisteminə daxil olduğu vaxtı qeyd edin. Tələb olunduqda saxlanılan nümunələrlə etiketləri və ya ştrix kod qeydlərini saxlayın. Əgər ilk yeni hissələrdə qara ləkələr, zolaqlar və ya rəng ötürülməsi göstərilirsə, zaman damğası və material yolu qeydi proqnozlaşdırıla bilən keçidi çirklənmə və ya deqradasiyadan ayırmağa kömək edir. Theekstruziya üfürülən qəlibləmə qüsurları təlimatıdaha geniş simptom-sübut matrisini təmin edir.
Köhnə məhsulun fərziyyələrini idxal etmədən resepti bərpa edin
Saxlanılan resept yalnız onun şəxsiyyəti və əhatə dairəsi aydın olduqda faydalıdır. Daxil olan qeyddə məhsulun təftişi, qəlib və alət kombinasiyası, qatran dərəcəsi, müvafiq nəzarətçi faylı, təsdiq statusu və son təsdiqlənmiş tarix göstərilməlidir. Giriş hüquqları buraxılmış istehsal reseptlərini inkişaf sınaqlarından fərqləndirməlidir. Faylı yükləməzdən əvvəl operator avadanlıqların düzgünlüyünə sübut kimi resept adından istifadə etmək əvəzinə fiziki maşın vəziyyətinin fayla uyğun olduğunu təsdiq etməlidir.
Reseptin əhatə dairəsi sistemlər arasında bölünə bilər. Əsas HMI-də qəlib-açıq və yaxın mövqelər, hərəkət sürətləri, gecikmələr, zərbə vaxtı, soyutma vaxtı, çıxarma məntiqi və funksiya seçimləri ola bilər. Ayrı bir divar qalınlığı tənzimləyicisi atış və ya dövr məlumatını, boşluq dəyərlərini və parison profilini saxlaya bilər. Aşağı axın avadanlığı kəsmə, sızma testi və ya konveyer parametrlərini saxlaya bilər. Kinggle ev sahibliyi edirMoog DigiPack III təlimatıizah edir ki, saxlanılan konteyner fayllarına proqramlaşdırılmış parison profili və alətlərin kalibrləmə məlumatı daxil ola bilər. O, həmçinin bildirir ki, bir qabdan digərinə keçərkən alətin dəqiq kalibrlənməsi vacibdir.
Bu sübut həyati bir qaydanı dəstəkləyir: proqram faylını işləmək üçün kalibrlənmiş alətlərdən ayırmayın. Eyni nəzarətçi təlimatında qeyd olunur ki, qəlib dəyişikliyi həm də alətin boşluqlarının dəyişdirilməsini tələb edə bilər. Bir kalıp, mandrel və kalibrləmə ilə qəbul edilmiş konteyner istehsal edən fayl həmin elementlər dəyişdikdən sonra avtomatik olaraq etibarlı deyil. Zavodun əsas parametrləri təsdiqlədiyi halda, yüklənmiş versiyanı buraxılmış qeydlə müqayisə edin və hər hansı qəsdən fərqi sənədləşdirin. İlk hissələri sazlayarkən ustanın üzərinə yazmayın.
Yalnız maşın üçün xüsusi prosedurun icazə verdiyi hərəkətləri sübut etmək üçün əl ilə və ya quraşdırma rejimindən istifadə edin. Avtomatik velosiped sürməzdən əvvəl qəlib boşluğunu, üfürmə sancağı və ya əsas əlaqəni, başlıq və lövhənin vəziyyətini, çıxarma yolunu, qoruyucuları və rəyi yoxlayın. Kinggle-nin istismar kitabçası əl funksiyalarını təsvir edir və zərbə pininin hərəkətinin açıq qəliblə əlaqələndirilməsi lazım olduğunu xəbərdar edir. İnterfeyslər və əlavə funksiyalar fərqli olduğundan,HMI parametrləri və həyəcan siqnalları bələdçisiəvəzedici kimi istifadə etmək əvəzinə, dəqiq maşın təlimatı ilə birlikdə oxunmalıdır.
Sazlama başlayanda, müəyyən edilmiş səbəbdən bir idarə olunan dəyişəni dəyişdirin, köhnə və yeni dəyərləri qeyd edin və mühakimə etməzdən əvvəl prosesin cavabını gözləyin. Parisonun paylanması, hissə çəkisi, ekstruziya davranışı, soyutma və qəlib mövqeyi qarşılıqlı təsir göstərir. Theparison proqramlaşdırma bələdçisiYalnız görünüşə görə hamarlama nöqtələri əvəzinə profili ölçülmüş divar yerləri ilə necə birləşdirəcəyini izah edir.
Dəyişmə müvəffəqiyyətini ölçməzdən əvvəl ilk hissələri təsdiqləyin
Birinci qapalı hissə yalnız bir suala cavab verir: xətt nəyisə yarada bilər. Bu hissənin rəsm, funksional və ya proses tələblərinə cavab verdiyini sübut etmir. Erkən parçaları diaqnostik nümunə kimi qəbul edin. Onları ardıcıllıqla, vaxta, stansiyaya, boşluğa və ya müvafiq olaraq çuxura görə qeyd edin. Prosesin bir-birinə yaxınlaşdığını, sürükləndiyini və ya yan-spesifik qüsurun təkrarlandığını görmək üçün onları kifayət qədər uzun müddət saxlayın.
Şəxsiyyət və ümumi vəziyyətlə başlayın. Düzgün hissə və təftiş, qatran və rəng, boyun və ya interfeys həndəsəsi, tam formalaşma, kəsmə marşrutu və aşkar zədələnməni təsdiqləyin. Sonra hissə çəkisi, divar paylanması, kritik ölçülər, görünüş və tələb olunan funksional testlər üçün idarə olunan planı tətbiq edin. Sızma, düşmə, təzyiq, yük, kimyəvi müqavimət və ya uyğunluq testləri məhsula xasdır; yalnız alıcının rəsmi, standart və ya təsdiqləmə planı ilə tələb olunanları daxil edin. Universal tolerantlıq və ya nümunə sayı icad etməyin.
Qəbul nümunəsi real istehsal quruluşunu əks etdirməlidir. İki stansiyalı maşında hər iki tərəfdən nümunə götürün. Çox başlıqlı və ya çox boşluqlu quraşdırmada baş və ya boşluq eyniliyini qoruyun ki, ortalama bir uğursuz çıxışı gizlədə bilməyəcək. Aşağı axın trimmer və ya sızma test cihazı satıla bilən hissə prosesinin bir hissəsidirsə, o avadanlığı da uyğunlaşdırın. Kalıbdan keçən, lakin kəsildikdən sonra uğursuz olan şüşə qəbul edilən istehsal nəticəsi deyil. Thezavod qəbulu test təlimatıməhsul, proses və sınaq sübutlarının göndərilməzdən əvvəl necə birləşdirilə biləcəyini göstərir; eyni izləmə prinsipi istehsal dəyişiklikləri zamanı tətbiq edilir.
Mühafizəçilər, rəy, kommunal xidmətlər, əl hərəkətləri və material axını təsdiq edilmiş quraşdırma ilə razılaşır.
Müəyyən edilmiş nümunələr tətbiq olunan rəsm, vizual, ölçülü, divar və funksional tələblərdən keçir.
Zavodun müəyyən edilmiş ardıcıl və ya vaxta əsaslanan istehsal pəncərəsi bütün müvafiq nəticələrdən keçir.
Xətti yalnız zavodun təyin edilmiş orqanı vasitəsilə buraxın. Qəbul edilmiş nümunələri və onları istehsal edən reseptin təftişini qeyd edin. Proses öz uyğun diapazonunu tərk etmədən təsdiqlənmiş pəncərəyə çata bilmirsə, artan parametrləri dayandırın və alətləri, kommunal xidmətləri, materialı, maşının vəziyyətini və ya orijinal proses dizaynını araşdırın. Kinggle'skommunal tələblər təlimatımaşın quraşdırma problemini qeyri-sabit hava, su və ya elektrik təchizatından ayırmağa kömək edir.
Hazırlığı dayanacaqdan kənara çıxararaq, keçid vaxtını azaldın
Ən təhlükəsiz fürsət adətən daha sürətli açar işi deyil. Dayanmış pəncərənin içərisində olmaması lazım olan işləri aradan qaldırır. Qeydə alınmış dəyişikliyi nəzərdən keçirin və hər gecikməni təsnif edin: qəlibin gözlənilməsi, təftişin təsdiqlənməsi, şlanqın tapılması, material konteynerinin təmizlənməsi, faylın yüklənməsi, sınaq qurğusunun yerləşdirilməsi, keyfiyyətin gözlənilməsi və ya zədələnmiş əlaqənin düzəldilməsi. Hazırlığın istehsala və ya mühafizəyə mane olmaması şərti ilə bu tapşırıqların çoxu sonuncu qəbul edilmiş köhnə hissədən əvvəl tamamlana və ya yoxlana bilər.
Hər təkrarlanan məhsul ailəsi üçün işə hazır dəst yaradın. Buraya təsdiqlənmiş əlaqə xəritələri, qorunan bərkidicilər, etiketlənmiş şlanqlar, sensor mötərizələr, təsdiq edilmiş resept arayışları, nümunə planları və aşağı axın dəyişdirmə hissələri daxil ola bilər. Mağaza mühitində sağ qalan vizual identifikasiyadan istifadə edin. Kalıpları və alətləri elə saxlayın ki, qaldırma nöqtələri və birləşmə üzləri əlçatan və qorunsun. Kit axtarış və şərhi azaltmalıdır; Nəzarət olunan element əskik olduqda heç vaxt əvəzetməni təşviq etməməlidir.
İnterfeysləri yalnız mühəndislik yoxlamasından sonra standartlaşdırın. Ardıcıl şlanq yerləri, birləşdiricinin identifikasiyası, montaj istinadları və reseptin adlandırılması qərar vermə vaxtını azalda bilər, lakin onlar təzyiq, temperatur, axın, hərəkət və təhlükəsizlik tələblərinə uyğun olmalıdır. Tez dəyişdirmə xüsusiyyəti nəzərə alınarsa, müsbət kilidləmə, əks əlaqə, sızma, texniki xidmət, səhvlərin yoxlanılması və saytın risk qiymətləndirilməsi daxil olmaqla tam sistemi qiymətləndirin. Sürət layihəsini sənədsiz aparat modifikasiyasına çevirməyin.
Hər dəfə bir təkmilləşdirmə seçmək üçün keçid qeydindən istifadə edin. Rənglərin təmizlənməsi üstünlük təşkil edərsə, materialın marşrutunu və təsdiqlənmiş təmizləmə strategiyasını araşdırın. Hizalanma üstünlük təşkil edərsə, saxlama, yerləşdirmə xüsusiyyətləri və qəlib vəziyyətini yoxlayın. Birinci hissənin tənzimləməsi üstünlük təşkil edərsə, audit reseptinin idarə edilməsi, alətlərin kalibrlənməsi və proses sübutu. Keyfiyyət gözləməsi üstünlük təşkil edərsə, qabaqcadan kalibrlənmiş sayğacları hazırlayın və işi kimin buraxa biləcəyini müəyyənləşdirin. Məqsəd hurdanın ardınca rekord qıran quru dəyişiklik deyil, təkrarlana bilən ilk qəbul edilmiş istehsal pəncərəsidir.
Baxım işləri də açıq şəkildə planlaşdırılmalıdır. Dəyişiklik yoxlamalar üçün girişi təmin edə bilər, lakin tapşırıqların birləşdirilməsi əhatə dairəsini, insanları və enerjiyə nəzarət ehtiyaclarını dəyişir. istifadə edinprofilaktik baxım yoxlama siyahısıplanlaşdırılmış müdaxiləyə nəyin aid olduğuna qərar vermək. Təkrarlanan avadanlıq problemlərinin görünməsi üçün texniki xidmət nəticələrini məhsul quraşdırma dəyişikliklərindən ayrı saxlayın.
Növbəti qaçışı asanlaşdıran keçid rekordu yaradın
Faydalı qeyd başa çatdırmaq üçün kifayət qədər qısa və qaçışı yenidən qurmaq üçün kifayət qədər spesifikdir. Şəxsiyyətlə başlayın: tarix və vaxt, maşın, gedən və daxil olan məhsulun təftişləri, qəlib və alət identifikatorları, material qiymətləri və lotlar, reseptə düzəlişlər, komanda üzvləri və buraxılış səlahiyyətləri. Daha əvvəl müəyyən edilmiş dörd vaxt nöqtəsini, üstəgəl təmizləyici materialın miqdarını və ya çəkisini, quraşdırmadan imtina edənləri və saxlanılan məhsulu əlavə edin. Zavod bir sahəni etibarlı şəkildə ölçə bilmirsə, onu təxmin etmək əvəzinə onu əlçatmaz kimi etiketləyin.
İstisnaları müşahidə edilə bilən dildə qeyd edin. "Qəlib dövrəsinin B soyutma geri dönüşü heç bir axın göstərmədi" "su problemindən" daha faydalıdır. “Resept faylı 14 yükləndi; aşağı axın test cihazı SKU X-də qaldı” ötürmə uğursuzluğunu müəyyən edir. Müvafiq şəxsiyyət işarəsi ilə gözlənilməz aşınma, sızma, zədələnmiş bağlayıcılar və ya təkrarlanan hissə qüsurlarını fotoşəkil çəkin. Düzəliş işlərini operator şərhində gizlətmək əvəzinə texniki xidmət və ya uyğunsuzluq sistemi ilə əlaqələndirin.
| Qeyd bloku | Minimum faydalı sahələr | Sual növbəti dəfə cavab verəcək |
|---|---|---|
| İş şəxsiyyəti | Maşın, məhsul, qəlib, alətlər, material və resept dəyişiklikləri | Fiziki və rəqəmsal paket uyğun gəlirdi? |
| Vaxt | Son qəbul edilmiş köhnə hissə, ilk formalaşan yeni hissə, ilk qəbul edilmiş hissə, stabil pəncərə buraxılışı | Harada dayandırılmış interval kvalifikasiya vaxtı oldu? |
| itki | Kəmiyyəti təmizləyin, quraşdırma rədd edir, saxlanılan məhsul və işçi qüvvəsini rola görə təmizləyin | Daha qısa dayanma zərəri başqa yerə köçürdü? |
| Gecikmə kodu | Gözləmə, axtarış, təmir, təmizləmə, tənzimləmə, sınaq və ya icazə | Hansı hazırlıq və ya sistem məsələsi təkmilləşdirilməlidir? |
| Qəbul | Nümunə identifikatorları, ölçmələr, testlər, təsdiqləmə və son reseptə yenidən baxılması | Hansı sübut xəttin buraxıldığını sübut edir? |
| İstisna | Müşahidə olunan problem, sahib, saxlama və əlaqəli fəaliyyət | Eyni iş qayıtmazdan əvvəl nə düzəldilməlidir? |
Bir ən yaxşı işə güvənməkdənsə, məhsul ailəsi tərəfindən təkrarlanan dəyişiklikləri nəzərdən keçirin. Hər bir zamanlama mərhələsinin medianı və yayılmasını, təkrarlanan istisnaları və təkrar qırıntı rejimlərini axtarın. Tək qeyri-adi sürətli hadisə çeki buraxmış, ideal şərtlərdən faydalanmış və ya fərqli qəbul tərifindən istifadə etmiş ola bilər. Məlumatların məqsədi operatorları təhlükəsizlik tədbirlərindən yan keçməyə məcbur etmək deyil, standartı və hazırlığı təkmilləşdirməkdir.

Cari təsdiq edilmiş baza və növbəti hərəkətlə qeydi bağlayın. Dəyişiklik daha yaxşı quraşdırma yaratdısa, masterı yeniləməzdən əvvəl yenidən işlənmiş dəyərləri zavodun təsdiqləmə prosesindən keçirin. Dizayn problemi ortaya çıxarsa, mühəndislik onu bağlayana qədər müvəqqəti saxlama yerini görünən saxlayın. Bu intizam hər bir üfürmə maşınının dəyişdirilməsini başqa bir təcrid olunmuş yerdəyişmə hadisəsi deyil, istifadə edilə bilən sübuta çevirir.
Üfləmə qəliblərinin dəyişdirilməsi ilə bağlı tez-tez verilən suallar
Üfləmə maşınının dəyişdirilməsinə nə daxildir?
Tam dəyişdirmə qəlib, kalıp və mandrel, üfürmə sancağı, özək və ya əlavələr, qatran, masterbatch, yenidən üyütmə qaydası, HMI resepti, divar qalınlığı profili, çıxarma, trimmer, sızma test cihazı, konveyer bələdçiləri, etiketlər və qablaşdırmadan ibarət ola bilər. Dəqiq əhatə dairəsi gedən və gələn məhsul paketləri arasındakı fərqlərdən asılıdır. Define those differences before the stop. Yalnız qəlib siyahıya alınarsa, komanda köhnə material marşrutu, nəzarətçi faylı və ya aşağı axın parametri ilə yenidən başlaya bilər.
Dəyişmə vaxtı nə vaxt başlamalı və dayandırılmalıdır?
Praktiki tərif, gedən işin son qəbul edilmiş hissəsindən başlayır və gələn iş üçün ilk qəbul edilmiş istehsal pəncərəsində bitir. Həmçinin ilk formalaşmış hissə və ilk qəbul edilmiş hissə üçün aralıq vaxtları qeyd edin. Zavod istehsal pəncərəsini müəyyən etməlidir, məsələn, müəyyən sayda ardıcıl hissələri və ya bütün müvafiq stansiyalar, boşluqlar və ya başlıqlar üzrə vaxta əsaslanan nümunə. Eyni tərifdən istifadə gələcək müqayisələri mənalı edir.
Bir zavod üfürmə qəlibinin dəyişmə vaxtını təhlükəsiz şəkildə necə azalda bilər?
İdentifikasiya, səhnələşdirmə, təmizləmə, reseptin yoxlanılması, ölçmə vasitələrinin hazırlanması və keyfiyyət planlamasını bu fəaliyyətlərin istehsala müdaxilə etmədən həyata keçirilə biləcəyi dayandırılmış intervaldan kənara köçürün. İnterfeysləri etiketləyin, yaddaşı qoruyun, iş üçün xüsusi dəstlər hazırlayın və hər təhvil üçün sahibləri təyin edin. Fiziki qəlib işindən ayrı olaraq gözləmə və korreksiya vaxtını təhlil edin. Mühafizəçilərdən yan keçməklə, təhlükəli enerji nəzarətlərini atlamaqla, qiymətləndirilməmiş qaldırıcı avadanlıqlardan istifadə etməklə və ya tələb olunan yoxlamalardan keçməmiş hissələri qəbul etməklə vaxtı azaltmayın.
Saxlanmış reseptin yüklənməsi quraşdırmanı tamamlayır?
Xeyr. Saxlanılmış resept quraşdırılmış qəlibə, kalıp alətinə, üfürmə pininə, materiala və məhsulun təftişinə uyğun olmalıdır. Bəzi parametrlər ayrıca parison nəzarətçisində və ya aşağı axın maşınında da yaşaya bilər. Tam fayl dəstini təsdiqləyin, icazə verilən əl hərəkətlərini sübut edin və faktiki maşın davranışını buraxılmış baza ilə müqayisə edin. Moog-un DigiPack III təlimatı saxlanılan konteyner fayllarını parison profili və boşluq aləti kalibrləmə məlumatı ilə əlaqələndirir, buna görə də hardware identifikasiyası və fayl identifikasiyası bağlı qalmalıdır.
Niyə material dəyişikliyindən sonra qara ləkələr və ya rəngli zolaqlar görünür?
Mümkün səbəblərə işləmə və ya ərimə yolunda qalan köhnə material, çirklənmiş qatran və ya yenidən üyüdülmə, durğun sahədən ayrılan deqradasiya edilmiş qatran, qeyri-bərabər rəng qarışığı, qızdırıcının nasazlığı və ya uyğun olmayan bağlanma və təmizləmə daxildir. Parametrləri dəyişməzdən əvvəl qatran və keçid qeydini qoruyun. Təsdiqlənmiş maşın və qatran tədarükçüsü proseduruna əməl edin, material marşrutunu yoxlayın və qüsurun təsadüfi və ya parison ətrafında sabit olub olmadığını təsnif edin. Bir universal təmizləmə metodunun hər qatran və baş üçün təhlükəsiz olduğunu düşünməyin.
Çətin dəyişikliklə bağlı Kinggle-a hansı məlumat göndərilməlidir?
Maşın və nəzarətçinin identifikasiyası, gedən və daxil olan məhsul çertyojları, qəlib və alət identifikatorları, qatran növləri və lotları, masterbatch və yenidən işlənmə detalları, reseptin təftişləri, həyəcan tarixçəsi, kommunal oxunuşlar, dəyişdirmə qrafiki, işarələnmiş nümunə fotoşəkilləri və ölçülmüş nasazlıq məlumatlarını göndərin. Videonu yalnız təhlükə zonasına girmədən çəkmək mümkün olduqda daxil edin. Xüsusi sübutlar müzakirəyə material-yol, alətlər, idarəetmə, faydalı və ya hissə-dizayn problemini daha səmərəli şəkildə ayırmağa imkan verir.
Maşını məhsul paketi ətrafında planlaşdırın
Yeni qəlib, yeni material və ya təkrar dəyişdirmə problemi üçün faktiki hissə rəsmini, qatranı, hədəf testlərini, qəlib və alət detallarını, cari maşın məlumatını və müşahidə edilən dəyişmə rekordunu göndərin. Kinggle eyni sübut dəstindən maşın, alətlər, idarəetmə və istehsal tələblərini müzakirə edə bilər.
Layihə məlumatlarınızı göndərinYoxlanılan mənbələr və sübut üsulu
Maşın interfeysi, layihə-giriş və təlim əhatə dairəsi ifadələri üçün birinci tərəf Kinggle səhifələri və Kinggle-də yerləşdirilən təlimatlar istifadə edilmişdir. Nəzarət cihazı istehsalçısının təlimatı saxlanılan fayl və alət-kalibrləmə əlaqələri üçün istifadə edilmişdir. Materialın çirklənməsi və deqradasiya yolları üçün rəsmi qatran istehsalçısı təlimatından istifadə edilmişdir. OSHA qaydaları yalnız Birləşmiş Ştatların təhlükəsizlik sərhədini təsvir etmək üçün istifadə edilmişdir. Aşağıdakı heç bir mənbə universal resept kimi təqdim edilmir.
- Kinggle-nin ev sahibliyi etdiyi Avtomatik Üfləmə Maşının İstifadəsi Təlimatı, 8 sentyabr 2026-cı ildə əldə edilib.
- Moog DigiPack III Parison Divar Qalınlığına Nəzarətçi Təlimatı, MRJ06301, Kinggle tərəfindən ev sahibliyi edilir, 8 sentyabr 2026-cı ildə əldə edilmişdir.
- Kinggle Satış ProsesivəSatışdan sonrakı xidmət, 8 sentyabr 2026-cı ildə əldə edilib.
- LyondellBasell, Üfləmə problemlərini necə həll etmək olar, 8 sentyabr 2026-cı ildə əldə edilib.
- OSHA 29 CFR 1910.147, Təhlükəli Enerjiyə Nəzarət, 8 sentyabr 2026-cı ildə əldə edilib.
- OSHA 29 CFR 1910.212, Bütün Maşınlar üçün Ümumi Tələblər, 8 sentyabr 2026-cı ildə əldə edilib.