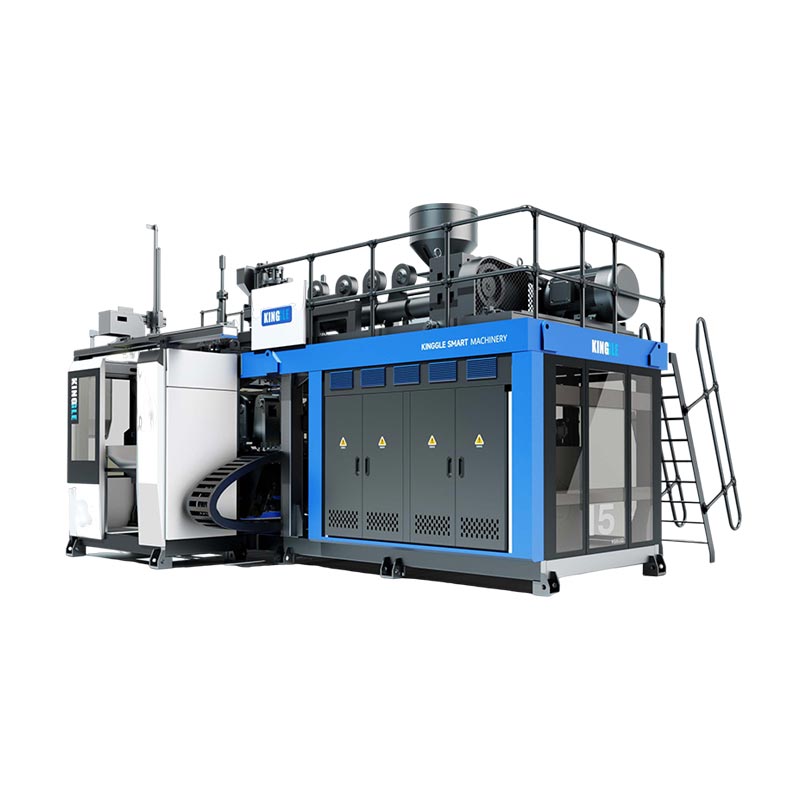
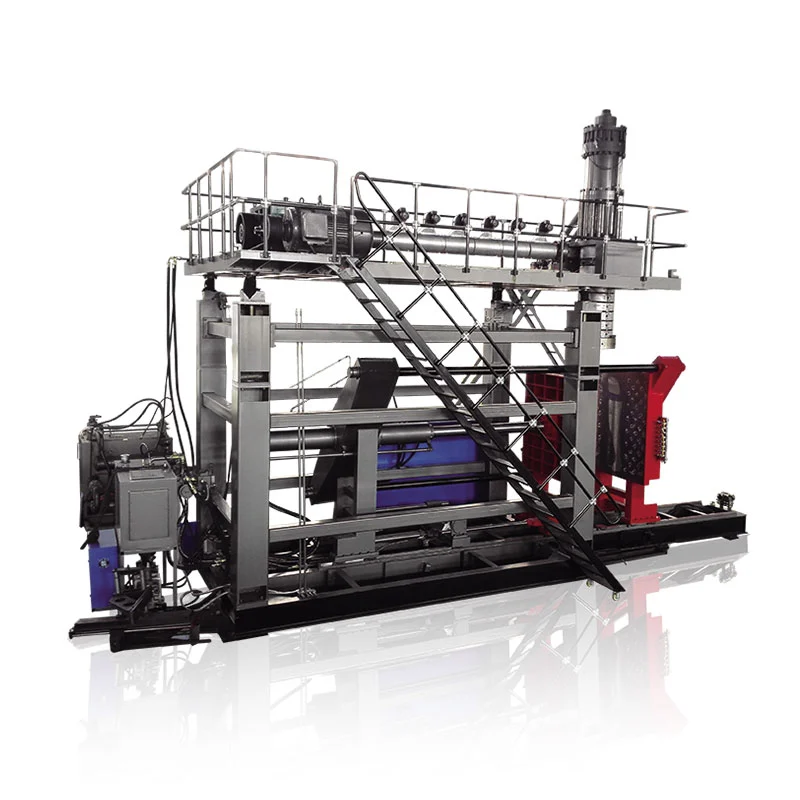
Kotirovkada “avtomatik” sözü ilə deyil, təqdim etməli olduğu məhsula və qəlibdən sonra daxil edilən əməliyyatlara görə avtomatik üfləmə maşını seçin. Ekstruziya ilə üfürmə üçün, qatranı, alətləri, çıxarmağı, kəsməni, yoxlamanı və ötürülməsini bir istehsal sistemi kimi göstərin. Kataloq quru dövrü rəqəmi ilə deyil, son axıdma nöqtəsində qəbul edilmiş konteynerlərə qarşı konfiqurasiyanı təsdiq etməyi tövsiyə edirik.
İnsanlar hələ də flaşı çıxararkən, şüşələri yoxlayarkən və ya kartonları doldurarkən qəlibləmə maşını avtomatik dövrə işlədə bilər. Bu, kiçik, dəyişən məhsul çeşidi üçün düzgün tənzimləmə ola bilər. İnvestisiya iddiası həmin iş yerlərinin yoxa çıxdığını güman edirsə, bu yanlış tənzimləmədir. Qiymətləri müqayisə etməzdən əvvəl sərhədi müəyyənləşdirin.
Sifarişdən əvvəl vacib olan beş qərar
- Avtomatlaşdırma səviyyələrini müqayisə etməzdən əvvəl qəlibləmə prosesini hissəyə uyğunlaşdırın.
- Hər bir köçürmə və tamamlama əməliyyatını, o cümlədən əl ilə qalan işləri müəyyənləşdirin.
- Qəlibləmə sürətini kəsmə, yoxlama və qablaşdırma qabiliyyəti ilə balanslaşdırın.
- Yalnız fasiləsiz istehsal deyil, nasazlığın bərpası və dəyişdirilməsini yoxlayın.
- Eyni şərtlər altında qəbul edilən konteynerə görə ümumi xətt xərclərini müqayisə edin.

Üfleyici qəlibləmədə “avtomatik” nəyi əhatə edir?
“Avtomatik” əməliyyatların necə idarə olunduğunu təsvir edir. Plastik hissənin necə əmələ gəldiyini müəyyən etmir. Avtomatik ekstruziya üfürmə maşını və PET şüşə üfürmə maşını hər ikisi proqramlaşdırılmış ardıcıllıqları yerinə yetirə bilər, lakin onlar müxtəlif material hazırlığı, alətlər və bitirmə tənzimləmələrinə ehtiyac duyurlar. Tam avtomatik üfürmə maşını axtaran alıcı əvvəlcə proses sualını həll etməlidir.
Ekstruziya üfürmə qəlibində maşın parison adlanan ərimiş boru əmələ gətirir. Kalıp həmin borunu tutur və hava boş hissəni əmələ gətirir. PET uzanan üfürmə qəlibləmə uzanan və şişirdilmiş bir preformdan istifadə edir. Bu müxtəlif başlanğıc formaları PET qablaşdırmanın yükləmə təlimatının nə üçün HDPE yuyucu şüşə xətti üçün tam satınalma təlimatı olmadığını izah edir.
| Qərar | Ekstruziya üfürmə | PET uzanan üfürmə |
|---|---|---|
| Başlanğıc forması | Ekstrüde əridilmiş parison | PET preform |
| Ümumi satınalma konteksti | HDPE butulkaları, idarə olunan qablar və sənaye içi boş hissələr | Preformlardan hazırlanmış şəffaf içki şüşələri |
| Avtomatlaşdırma sualları | Hissələrin buraxılması, flaşın çıxarılması, kəsilməsi, sınaqdan keçirilməsi və ötürülməsi | Əvvəlcədən işləmə, qızdırma/uzatma ardıcıllığı və şüşə köçürmə |
Proses arayışı:Kinggle-nin üfürmə maşın bələdçisi. Məhsulun həndəsəsi və qatran dərəcəsi son proses seçimini müəyyənləşdirir.
Maşını, hüceyrəni və xətti ayırın
Maşın səviyyəsində avtomatik dövrə razılaşdırılmış qəlibləmə ardıcıllığını əhatə edir. Avtomatlaşdırılmış hücrə həmin maşının ətrafına müəyyən edilmiş işləmə və ya tamamlama əlavə edir. İstehsal xətti razılaşdırılmış qəbul edilmiş məhsul sərhədi vasitəsilə ardıcıl əməliyyatları birləşdirir. Qablaşdırma bu sərhəd daxilində ola bilər və ya ayrıca zavod işi olaraq qala bilər.
Bunlar faydalı satınalma fərqləridir, hər bir təchizatçının eyni terminologiyadan istifadə etdiyi vəd deyil. Həqiqi əməliyyatları spesifikasiyaya qoyun. Avadanlıq siyahısı olmayan "tam avtomatik" müxtəlif şərhlər üçün çox yer buraxır.
Biz geniş etiketdən daha çox “avtomatik qəlibləmə, yönümlü çıxarma, söndürmə və sızma-sınaq boşalma” kimi xüsusi təsvirə üstünlük veririk. O, alıcıya hazır məhsulun harada göründüyünü və hələ də nəyə diqqət yetirməli olduğunu bildirir. Materialın doldurulması, nümunələrin götürülməsi, hurdaların daşınması və karton dəyişdirilməsi, hətta normal qəlibləmə ardıcıllığı təkrarlanan əl ilə işləmədən işləsə belə, sahiblərə ehtiyac duyur.
Eyni şəkildə, avtomatik idarəetmə tam elektrik sürücüsü ilə eyni deyil. Sürücü növü, stansiyanın təşkili, baş sayı və avtomatlaşdırma sahəsi ayrı seçimlərdir. Onlara bir premium spesifikasiya kimi baxmaq əvəzinə, hər birini işə qarşı nəzərdən keçirin.
Hissə və istehsal cədvəli ilə başlayın
Bir şüşənin nominal həcmi onun istehsal xəttini müəyyən etmək üçün kifayət deyil. Dar dəyirmi şüşə və geniş tutacaqlı konteyner eyni maye həcmini daşıya bilər, lakin fərqli qəliblərə, çıxarma alətlərinə və dayaqlara ehtiyac duyur. Xətt mücərrəd “2 L məhsulu” deyil, faktiki xarici formanı idarə etməlidir.
Hissənin çəkilməsi və boşalma zamanı gözlənilən hazır vəziyyətlə başlayın. Boyun bitişini, sapın açılmasını, bədən ölçülərini, hədəf çəkisini və kritik keyfiyyət tələblərini qeyd edin. Dəqiq qatran dərəcəsini, rəng paketini və razılaşdırılmış təkrar emal və ya yenidən üyüdülmə vəziyyətini təsdiqləyin. Bu təfərrüatlar nəzərdə tutulan işə uyğun olaraq təklif edilən sınağı təmin edir.
Satış planını istehsal tələbinə çevirin
Növbələrin sayı, partiyanın ölçüləri və dəyişiklik tezliyi ilə yanaşı növbə başına qəbul edilən konteynerləri müəyyənləşdirin. Əksər sifarişlər qısa dövrələrə və geniş alət dəyişikliklərinə ehtiyac duyarsa, yüksək saatlıq tarif daha az faydalıdır. Daha yavaş, lakin dəyişdirilməsi daha asan hüceyrə həmin istehsal qarışığına daha yaxşı uyğunlaşa bilər. Təkcə maksimum kataloq çıxışından heç bir nəticəyə gəlmək mümkün deyil.
Yalnız ilk buraxılış şüşəsini deyil, məhsul ailəsini sadalayın. Ən geniş hissəni, ən ağır hissəni və tutmaq və ya kəsmək üçün ən çətin hissəni müəyyənləşdirin. Bunlar fərqli SKU ola bilər. Sonra hansı məhsulların ilkin quruluşda işləməli olduğuna və hansının gələcək alətlər və ya ayrıca avadanlıq tələb edəcəyinə qərar verin.
- Test məqaləsini dondurun:rəsm təftişi, qatran, bitmiş çəki və tələb olunan testlər.
- Çatdırılma şərtini təyin edin:kəsilmiş, yoxlanılmış, istiqamətləndirilmiş, sayılmış və ya qablaşdırılmışdır.
- Təqvimi müəyyənləşdirin:hər növbədə yaxşı konteynerlər, iş saatları və planlaşdırılmış SKU dəyişiklikləri.
- Alət ailəsini yoxlayın:qəliblər, baş meydançası, tutma qurğuları, kəsmə yuvaları və sınaq möhürləri.
- Hüceyrə zərfini təsdiq edin:kommunal xidmətlər, mühafizə, xidmətə çıxış və məhsul axını.
Stansiya sayı, kalıp çıxışları və boşluqlar ayrıca nəzərdən keçirilməlidir. İki stansiya iki çıxış demək deyil. Çox başlı üfürmə maşını hər şüşə formasını çıxış məsafəsinə uyğunlaşdırmır. Çox qatlı başlıq hər hadisə üçün bitmiş qabların sayını deyil, divar tikintisini təsvir edir.
Kinggle'sçox başlı və çox boşluqlu bələdçihəmin konfiqurasiya fərqlərini izah edir. Avtomatlaşdırma sxemini düzəltməzdən əvvəl həmin baxışdan istifadə edin. Boşluğun tənzimlənməsi həll edildikdən sonra götürmə və bitirmə avadanlığı transfer və keyfiyyət yoxlamaları vasitəsilə hər bir mövqeyi qorumalıdır.
Buna görə də ən faydalı sorğuya rəsm, materialın spesifikasiyası, istehsal cədvəli və keyfiyyət tərifi daxildir. HDPE şüşə istehsal xətti üçün bu girişlər olmadan “avtomatik plastik şüşə hazırlayan maşın” tələbi düzgün xəttin əhatə dairəsini müəyyən edə bilməz.
Məhsulun keyfiyyətini təyin edən maşın sistemlərini yoxlayın
Aşağı axın avtomatlaşdırması qeyri-sabit parisonu, uyğun olmayan sıxışdırmağı və ya qəlibi idarə etmək üçün çox yumşaq edən hissəni təmir edə bilməz. Transfer sistemi təkrarlana bilən nəticələr verməzdən əvvəl qəlibləmə prosesi təkrarlana bilən məhsul istehsal etməlidir. Əks halda, robot uyğun olmayan hissələri hərəkət etdirmək üçün dəqiq bir üsula çevrilir.
Üfləmə maşınının vacib hissələrinə ekstruder, kalıp başlığı, sıxma qurğusu, üfürmə sistemi, soyutma sxemləri və idarəetmə elementləri daxildir. Yalnız komponent adlarına görə seçmək əvəzinə, onların təsdiq edilmiş hissəyə verdiyi töhfəni nəzərdən keçirin. Tanınmış bir PLC markası, məsələn, təchiz edilmiş resept funksiyalarını və ya aşağı axın rabitəsini yaratmır.
| Sistem | Nə nəzərdən keçirmək | Tələb etmək üçün sübut |
|---|---|---|
| Ekstruziya və kalıp başlığı | Qatran uyğunluğu, ümumi parison tələbi və çıxış balansı | İstehsal nümunələri və müəyyən edilmiş material şərtləri |
| Parison nəzarəti | Hissənin kritik yerlərində divar paylanması | Mövqe-xüsusi ölçmələr və saxlanan resept |
| Kalıp və sıxma | Alətin uyğunluğu, sıxılması və sərbəst buraxılması | Təsdiq edilmiş rəsmlər və qəliblənmiş hissənin yoxlanılması |
| Soyutma və işləmə | Planlaşdırılan buraxılış və tutma nöqtələrində hissənin sərtliyi | Sınaq müddətini faktiki hissəsi ilə köçürün |
| Nəzarətlər | Ardıcıllıq, həyəcan siqnalları, reseptin əhatə dairəsi və aşağı axın siqnalları | Funksiya nümayişi və interfeys siyahısı |
Konkret istinad: Kinggle-in 2 L tək stansiyalı maşını
TheKGB2L məhsul səhifəsimaksimum 2 L konteyner tutumu, 50 mm vint, 30 kq/saat HDPE əritmə qabiliyyəti və 360 × 380 mm maksimum qəlib ölçüsünü sadalayır. O, həmçinin 100 ml-1 L diapazonunda daha kiçik şüşələr üçün iki, üç və dörd çıxışlı konfiqurasiyaları təsvir edir. Bu dəyərlər təklif olunan işi yoxlamağa kömək edir; onlar alətlərin nəzərdən keçirilməsini əvəz etmirlər.
Eyni səhifədə 600 PC/HR “Çıxış (quru Dövr)” kimi etiketlənir. Bu, müəyyən edilmiş şampun şüşəsi, qəlib və bitirmə xəttinin qəbul edilən çıxışı deyil. İstehsal tələbi üçün faktiki material, soyutma vaxtı, aktiv mövqelər və yoxlama vəziyyəti lazımdır. Quru dövrə girişini dərc edilmiş hərəkət istinadı kimi qəbul edin.
Çox çıxış təklifi üçün, birləşdirilmiş ümumi parison kütləsini və boşluq uyğunluğunu yoxlayın. Hazır şüşə çəkisi, ekstruderin də təmin etdiyi flaşı istisna edir. Daha çox satış nöqtəsi ekstruziya, soyutma və birlikdə bitirmə tələbini artıra bilər. Tək başçı sayı istifadə edilə bilən istehsal dərəcəsini təyin edə bilməz.
Biz qəlibləmə sistemini yalnız kritik hissə ölçmələri və köçürmə davranışı razılaşdırılmış şərtlər altında sabit olduqdan sonra təsdiq edə bilərik. Bu problemləri həll etməzdən əvvəl bir konveyer əlavə etmək problemi daha da irəli aparır. Divar paylanması üçün istifadə edinparison proqramlaşdırma bələdçisiməhsul rəsminin yanında.
Qidalanmadan qəbul edilmiş qablara qədər xətti göstərin
Üfləmə avtomatlaşdırması üçün ən güclü spesifikasiya məhsulu hər əməliyyatda izləyir. Hər bir modulun nə aldığını, nə təqdim etdiyini və növbəti modulla əlaqənin kimə məxsus olduğunu söyləyir. Bu, razılaşdırılmış proses sərhədi olmayan robotların, konveyerlərin və sensorların uzun siyahısından daha faydalıdır.
Kinggle nəşr etdiavtomatlaşdırma imkanlarıaşağı axın kəsmə, yoxlama və qablaşdırma daxildir. Bir şüşə layihəsi üçün bu qabiliyyəti müəyyən edilmiş əhatə dairəsinə çevirin. Avtomatik söndürmə, boyun kəsmə, sızma testi və qablaşdırma müxtəlif funksiyalardır; heç biri digərinin varlığından səssizcə güman edilməməlidir.
| Əməliyyat | Həll etmək üçün sual | Qəbul yoxlaması |
|---|---|---|
| Qidalanma | Daşıma, qarışdırma və material səviyyəsinə nəzarəti kim təmin edir? | Təsdiqlənmiş material planlaşdırılmamış tədarük kəsilməsi olmadan bunkerə çatır. |
| Çıxış | Hissə harada tutulur və bölməni hansı oriyentasiya tərk edir? | Test məqaləsində buraxılmış köçürmə və ya qəbuledilməz işarə yoxdur. |
| Söndürmə və kəsmə | Hansı flaş və bitirmə xüsusiyyətləri silinib? | Tələb olunan kənarlar, boyun və tutacaq deşikləri hissənin tərifinə cavab verir. |
| Yoxlama və rədd etmə | Hansı testlər sətirdədir və uğursuz hissələr necə ayrılır? | Razılaşdırılmış problem nümunələri müəyyən edilir və düzgün istiqamətləndirilir. |
| Daşınma və qablaşdırma | Növbəti stansiyaya hansı şüşə vəziyyəti və aranjımanı çatmalıdır? | Razılaşdırılmış tarif üzrə köçürmə, yığılma və yekun hesablama işləri. |
Hər bir sərhədə inteqrasiya sahibinin adını verin. Maşın təchizatçısı götürməni təmin edərsə və başqa bir təchizatçı sızma test cihazını təmin edərsə, kimsə hələ də şüşə oriyentasiyasını, ötürmə hündürlüyünü, məsafəni təsdiq etməli və əl sıxışmağa nəzarət etməlidir. Uyğun görünən modulların alınması inteqrasiya olunmuş hüceyrənin alınması ilə eyni deyil.
Bu siqnalların lazım olduğu yerlərdə "hazır", "hissə mövcud", "dövr tamamlandı" və nasazlıq şərtlərinin necə təmsil olunduğunu razılaşdırın. Hansı nəzarətçinin dayanmağı başlatdığını və hansı bölmənin başlanğıc xətasını bildirdiyini müəyyən edin. Dəqiq memarlıq layihəyə xasdır, lakin məsuliyyət qeyri-müəyyən qala bilməz.
Qəbul edilmiş məhsul marşrutundan ayrı olaraq qırıntı axını yoxlayın. Silinmiş flaş kolleksiyaya və razılaşdırılmış yerləşdirməyə ehtiyac duyur. Yenidən istifadə material və məhsul tələblərindən asılıdır; avtomatik dəyirman bağlantısı heç bir yenidən üyütmə faizinə icazə vermir. Material reseptini nəzarətdə saxlayın.
Şüşə sızmasının yoxlanılması üçün sınaq metodunu, qurğunu, möhürlənmə vəziyyətini və razılaşdırılmış sınaq nümunələrini müəyyənləşdirin. Test stansiyası yaşıl nəticə göstərməkdən daha çox iş görməlidir. O, nasazlıqları etibarlı şəkildə ayırmalı və rədd edilmiş hissələrin yaxşı məhsul konveyerinə diqqətsiz qayıtmasına imkan vermədən sayları qeyd etməlidir.
Əhatə dairəsi rəsmində texniki xidmət və qəlib dəyişdirmə imkanı da göstərilməlidir. Kinggle-dən istifadə edinkommunal və zavod tərtibatı bələdçisigüc, hava, su və kosmosdakı bütün köməkçilərlə koordinasiya etmək.
Təhvil vermə, qəlibləmə maşınından əvvəl çıxışı məhdudlaşdıra bilər
Üfləmə istehsal xətti yalnız onun əlaqəli əməliyyatlarının davam etdirə biləcəyini təmin edir. Ən sürətli modul daha yavaş trimmer, tester və ya qablaşdırma stansiyası üçün qeyri-müəyyən müddətə kompensasiya edə bilməz. Buferlər xəttin qısa fasilədən bərpası üçün vaxt verir; onlar davamlı qabiliyyət uyğunsuzluğunu aradan qaldırmırlar.
Əvvəlcə hər bir avadanlıq dərəcəsini eyni əsasda qoyun. Nömrə qəlibləmə hadisələri, ümumi hissələri, sınaqdan keçirilmiş hissələri və ya qəbul edilmiş qabları bildirirmi? Bu, yalnız davamlı qaçışı əhatə edir, yoxsa doldurma və adi dayanacaqları əhatə edir? Yalnız bu təriflər uyğun olduqdan sonra dərəcələri müqayisə edin.
Açıqca qəbul edilmiş istehsal əsası ilə işlənmiş nümunə
Kalıplama və kəsmədən sonra saatda 480 konteyner buraxan təklif olunan xətti nəzərdən keçirin. Tutaq ki, onun bir mövqeli sızma test cihazı tam yükləmə, sınaq, qərar və boşaltma ardıcıllığı üçün 8 saniyə tələb edir. Onun ideal gücü saatda 3600 ÷ 8 = 450 konteynerdir. Bunlar ölçülmüş Kinggle maşınının nəticəsi deyil, planlaşdırma fərziyyələridir.
Daxiletmə sürəti: 480/saat · İdeal test cihazının tutumu: 450/saat · Yığım: 30/saat
Heç bir sınaq cihazı dayanmasa belə, daxil olan hissələr saatda 30 konteynerdən artıqdır. 15 istifadə edilə bilən mövqeyi olan bufer 15 ÷ 30 = 0,5 saat və ya 30 dəqiqə dolduracaq. Xəttin boş konveyerlə başlaması qısa bir nümayişin qənaətbəxş görünməsinə səbəb ola bilər. Disbalans hələ də mövcuddur.
İndi tam tester dayanacağını düşünün. Güman edilən 480/saat sürətində hissələr dəqiqədə 8-ə çatır. Eyni 15 pulsuz mövqe, buferin dolmasına qədər yalnız 15 ÷ 8 = 1,875 dəqiqə, təxminən 113 saniyə təmin edir. Yavaşlama zamanı və tam dayanma zamanı yığılma dərəcəsi fərqlidir.
Bu hesablamalar yalnız mövqelər həqiqətən istifadəyə yararlı olduqda faydalıdır. Uçuşan, qoruyucuya toxunan və ya tələb olunan oriyentasiyanı saxlaya bilməyən şüşə etibarlı bufer mövqeyi yaratmır. Təhlükəsiz yığılma həddinə çatmazdan əvvəl nəzarət vasitələrinə də razılaşdırılmış cavab lazımdır.
Həndəsəni və sürəti yoxlayın
Çıxarma alətləri və konveyerlər hissəni faktiki buraxılış vəziyyətində idarə etməlidirlər. Təkrarlana bilən tutma yerini müəyyənləşdirin. Boyun, gövdə və ya flaşın həmin yeri təmin edib-etmədiyini və kəsmənin növbəti köçürmədən əvvəl onu aradan qaldırıb-çıxarmadığını yoxlayın. İlk götürmə zamanı mövcud olan funksiya ikincidə olmaya bilər.
Maşın sürətini artırmazdan əvvəl həmin məlumat zəncirini həll edərdik. Ağıllı sürətlə köçürən və proqnozlaşdırıla bilən şəkildə bərpa olunan xətt təkrar əllə yerləşdirməyə ehtiyac duyandan daha yaxşı istehsal aktividir. Üstünlük verilən həll yenidən işlənmiş alətlər, fərqli ötürmə ardıcıllığı və ya əlavə aşağı axın gücü ola bilər - daha sürətli qəlibləmə dövrü deyil.
Nəhayət, razılaşdırılmış yoxlama nöqtəsindən sonra qəbul edilmiş konteynerləri sayın. Diaqnoz üçün yuxarıdakı ümumi sayları saxlayın, lakin onları göndərmə-çıxış rəqəmi kimi istifadə etməyin. Kinggle'szavod qəbulu təlimatıməhsulun şəxsiyyətinin, say sərhədlərinin və müşahidə vaxtının niyə eyni qeydə aid olduğunu izah edir.
Xəttin məhsullarını bərpa edə və dəyişdirə biləcəyini sübut edin
Hamar avtomatik işləmə yalnız bir iş vəziyyətini sübut edir. İstehsala həmçinin doldurma, uğursuz köçürmələr, rədd edilmiş hissələr, bloklanmış konveyerlər və məhsul dəyişiklikləri daxildir. Bu hadisələr qəbul planında yer almağa layiqdir, çünki cavab hüceyrənin idarə olunan istehsala qayıdışını müəyyən edir.
Zavod tərəfdən, biz qüsurların bərpasını cilalanmış nümayişdən əvvəl qoyardıq. Şüşə alımdan qaçırsa, növbəti sual kiminsə onu nə qədər tez geri qaytara biləcəyi deyil. Suallar qaçırmanın nəyin aşkar edildiyi, hansı hərəkətin dayandırıldığı və hüceyrənin yenidən başlamazdan əvvəl məlum vəziyyəti necə təsdiqləməsidir. Təkrarlanan əl korreksiyası normal avtomatik əməliyyat deyil, araşdırmaq üçün bir simptomdur.
Sərbəst buraxıldıqdan sonra nazik divarlı butulkanın ucu uzandıqda, bir neçə proses parametrlərini dəyişməzdən əvvəl tutma və dəstək vəziyyətini yoxlayırıq. Ötürmə zamanı hissənin sərtliyini, armaturun təmas nöqtələrini və hərəkət ardıcıllığını nəzərdən keçirin. Sonra bir idarə olunan düzəlişi sınaqdan keçirin və hissəni yenidən yoxlayın. Daha çox tutma təzyiqi birincini düzəltmək əvəzinə fərqli bir qüsur yarada bilər.
Eyni intizam sızma rəddləri yüksəldikdə də tətbiq olunur. Təsirə məruz qalan nümunələri qoruyun və yeri və vaxtı təyin edin. Qəliblənmiş boyun və çimdiklə yanaşı sınaq möhürünü və armatur vəziyyətini yoxlayın. Sızdıran sınaq bağlantısı və sızan konteyner fərqli düzəlişlər tələb edir. Bu səbəbləri ayırmadan qəlibləmə reseptini dəyişdirmək vaxt itirə və səhvi gizlədə bilər.
Səhv baş verməzdən əvvəl bərpanı müəyyənləşdirin
- Başlanğıc xətasını, təsirlənmiş modulu və məhsulun mövqeyini qeyd edin.
- Hüceyrəni təsdiq edilmiş nəzarət və təhlükəsizlik dizaynı ilə müəyyən edilmiş vəziyyətə gətirin.
- Müəyyən edilmiş təcrid və giriş proseduruna uyğun olaraq, səlahiyyətli işçilərə nasazlığı həll edin.
- Yenidən başlamazdan əvvəl köçürmə, yoxlama və rədd mövqelərində hissələri uyğunlaşdırın.
- Razılaşdırılmış bərpa ardıcıllığı ilə davam edin, sonra tələb olunan məhsul yoxlamalarını yoxlayın.
Bunlar planlaşdırma addımlarıdır, mühafizə olunan avadanlıqlara daxil olmaq və ya blokdan yan keçmək icazəsi deyil. İnteqrasiya edilmiş hüceyrə modul qarşılıqlı təsirləri və gözlənilən müdaxilələri əhatə edən risk qiymətləndirməsinə ehtiyac duyur.ISO 12100:2010maşın riskinin qiymətləndirilməsi və riskin azaldılması üçün ümumi prinsipləri müəyyən edir; layihə həmçinin tətbiq olunan maşına xas və təyinat tələblərini müəyyən etməlidir.
Saxlanılan resept mütləq tam dəyişdirmə deyil
Seçici, trim yuvası və test cihazı əl ilə tənzimlənərkən resept temperaturu və qəlibləmə hərəkətlərini xatırlaya bilər. Hansı mövqelərin saxlandığını, hansının motorlu olduğunu və hansı alətlərin fiziki dəyişdirilməsini tələb etdiyini soruşun. Techne'sproseslərin avtomatlaşdırılması sənədləriseçici, söndürmə və sızma testi mövqeləri üçün formatla əlaqəli parametrlərin sənaye nümunəsini təqdim edir. Bu, müəyyən etmək üçün əhatə dairəsini göstərir; bu funksiyaları hər maşında qurmur.
Razılaşdırılmış metoda əsasən bir formatın son qəbul edilmiş hissəsindən digərinin ilk qəbul edilmiş hissəsinə keçid vaxtını müəyyənləşdirin. Alət işlərini, düzəlişləri, material keçidini və keyfiyyət buraxılışını ayrıca qeyd edin. Bu, daha sürətli reseptin geri çağırılmasının əslində nəyə qənaət etdiyini və mexaniki və ya proses tapşırığı olaraq nəyin qaldığını göstərir.
Avtomatlaşdırma etiketlərini deyil, hər qəbul edilən konteynerin qiymətini müqayisə edin
Yarımavtomatik və tam avtomatik üfürmə maşınının müqayisəsi eyni məhsul və istehsal cədvəli ilə başlamalıdır. Əks halda, daha ucuz qiymət təklifi sadəcə olaraq digər kotirovkaya daxil olan emal, sınaq və ya qablaşdırmanı istisna edə bilər. Avadanlıqların ümumi sayını müqayisə etməzdən əvvəl bərabər çatdırılma sərhədlərini müqayisə edin.
Avtomatlaşdırma müəyyən edilmiş təkrarlanan məhdudiyyəti aradan qaldırdıqda ən çox müdafiə olunur. Bu, flaşın əl ilə çıxarılması, uyğun olmayan köçürmə, çətin yoxlama təhvil verilməsi və ya sürəti saxlaya bilməyən qablaşdırma əməliyyatı ola bilər. Məhdudiyyəti müəyyən etmədən daha çox avtomatlaşdırma almaq qəbul edilən məhsulu təkmilləşdirmədən texniki xidmət və dəyişdirmə işləri əlavə edə bilər.
Xərc sərhədini çıxış sərhədi qədər geniş saxlayın
Qəbul edilmiş konteynerə düşən xərc = razılaşdırılmış istehsal sərhədi daxilində ümumi xərc ÷ bu sərhəd daxilində çatdırılan qəbul edilmiş konteynerlər
Hesablayıcıya müqayisəyə aid olan məsrəflər daxil edilməlidir: material, əmək, kommunal xidmətlər, alətlər, texniki xidmət və seçilmiş kapital və ya əlavə xərclər. Hər iki variant üçün eyni uçot metodundan istifadə edin. Aşağı axın robotu pulsuz deyil, çünki onun dəyəri qəlibləmə maşınının təklifindən kənarda qalır.
Təkrarlanan insan vəzifələrini sadalayın. Kimsə hələ də materialı doldura, qırıntıları daşıya, hissələri nümunə götürə, kartonları dəyişdirə, alətlərə qulluq edə və həyəcan siqnallarına cavab verə bilər. Yalnız avtomatik ardıcıllıq işləyərkən deyil, normal növbə üzrə iş yükünü təxmin edin. Operatorun gecikmiş yoxlamalar və ya bərpa olmadan birdən çox hüceyrəyə təhlükəsiz şəkildə xidmət göstərə biləcəyinə qərar verin.
Müşahidə dövrü üçün elektrik enerjisini kVt/saatla və həmin dövrdə qəbul edilmiş konteynerlərdən istifadə edin. KVt-da güc fərqli bir kəmiyyətdir. Tam xətti müqayisə edərkən, xüsusən də təkliflər arasında kompressor, soyuducu və ya dəyirman dəyişərsə, razılaşdırılmış köməkçiləri daxil edin. Thekommunal tələblər təlimatıbağlı güc və əməliyyat tələbinin də ayrı qalmasının səbəbini izah edir.
Tez-tez format dəyişiklikləri üçün hər bir SKU üçün tələb olunan qurğuları və ehtiyat alətləri yoxlayın. Daha aşağı ilkin hüceyrə qiyməti çətin dəyişikliklər və ya əlavə format hissələri ilə kompensasiya edilə bilər. Əksinə, praktiki əl ilə bitirmə marşrutu olan aşağı həcmli məhsul üçün mürəkkəb ötürmə sistemi lazımsız ola bilər.
Təklifləri aradan qaldırdıqları istehsal məhdudiyyətinə, təsdiq edə biləcəkləri qəbul edilmiş məhsula və geridə qoyduqları təkrarlanan işlərə görə sıralamağı tövsiyə edirik. Bu üstünlüklər fabrikin real qrafikinə uyğun gələndə daha avtomatlaşdırılmış hüceyrə öz yerini qazanır. “İnsansız” kifayət qədər maliyyə arqumenti deyil.
Universal geri ödəmə iddiası əvəzinə həssaslıq hallarını soruşun. Alıcının öz xərclərindən istifadə edərək gözlənilən tələbi, aşağı istifadəni və daha tez-tez dəyişiklikləri müqayisə edin. Bu, hətta satış həcmi və ya məhsul kompleksi dəyişdikdə belə investisiya qərarını faydalı edir.
Sifariş verməzdən əvvəl konfiqurasiyanı təsdiqləyin
Seçilmiş konsepsiyanı satınalma sifarişindən əvvəl razılaşdırılmış avadanlıq siyahısına, hüceyrə düzümünə və qəbul protokoluna çevirin. Ən bahalı qeyri-müəyyənlik tez-tez itkin bir sensor deyil. Bu, hər bir tərəfin başqasına aid olduğunu düşündüyü bir sərhəddir.
Kompakt şüşə layihəsi üçün2 L tək stansiyalı platformakonkret başlanğıc nöqtəsi təklif edir. Nəşr edilmiş qəlib zərfi və daha kiçik şüşə çoxlu çıxış variantları ilkin uyğunluğu nəzərdən keçirməyə imkan verir. Faktiki rəsm, qatran, baş düzümü və aşağı axın əhatəsi təklif olunan quruluşu müəyyənləşdirir. Bu konfiqurasiyanı yalnız həcmdən seçməyin.
Satınalma suallarına cavab sınaqdan keçirin
Sınaqda razılaşdırılmış məhsul tərifindən istifadə edilməli və sitat gətirilən çıxışı dəstəkləyən əməliyyatlar daxil edilməlidir. Əgər sızma testi və ya kəsmə çatdırılma sərhədinin bir hissəsidirsə, əlaqəsiz müstəqil dövr təqdim etməkdənsə, onu hüceyrə ilə nümayiş etdirin. Çoxlu mövqelərin zəif çıxış və ya boşluğu gizlədə biləcəyi nümunə şəxsiyyətini qoruyun.
Qəbul qeydi hər bir iddianı metod, limit və müşahidə edilən nəticə ilə əlaqələndirməlidir. Əsas şərt olmadan "keçdi" kimi bir söz alıcının fabrikində istismara verilməsinə rəhbərlik edə bilməz. TheKinggle FAT bələdçisibu sübutlar üçün daha dolğun çərçivə təqdim edir.
- Şəxsiyyət qurmaq:maşın, alətlər, idarəetmə versiyası və daxil edilmiş modullar.
- Test şərtləri:məhsul, qatran, aktiv mövqelər və faydalı şərtlər.
- Keyfiyyət:kritik ölçmələr, funksional testlər və rədd səbəbləri.
- Xətt performansı:qəbul edilmiş sayma, müşahidə müddəti, dayanma və müdaxilələr.
- Bərpa:razılaşdırılmış nasazlıq ssenariləri və nümayiş etdirilən yenidən işə salma ardıcıllığı.
- Təhvil-təslim:çertyojlar, təlimatlar, alətlər haqqında məlumat, ehtiyat nüsxələri və açıq elementlər.
Zavod xidmətlərinin və ya üçüncü tərəf avadanlığının göndərilməzdən əvvəl təkrar istehsalının mümkün olmadığı yerlərdə qəbulu zavod qəbulundan ayırın. Qalan çekləri əvvəlcədən müəyyənləşdirin və məsuliyyəti təyin edin. Zavod sınaqları, daxil edilmədiyi şərtləri təsdiqləmək üçün səssizcə iddia etməməlidir.
Təlim adi əməliyyatı əhatə etməlidir və işlərin avtomatlaşdırılması geridə qalır. Operatorlar uğursuz köçürməni tanımalı, başlanğıc siqnalını şərh etməli və təsdiq edilmiş bərpa metoduna əməl etməlidir. Baxım üçün çertyojlar, köhnəlmiş hissə məlumatı və hüceyrəni dəstəkləmək üçün tələb olunan giriş lazımdır.
Kinggle ilə avtomatik ekstruziya üfürmə qəlibləmə konfiqurasiyasını müzakirə edin.Konteyner rəsmini, qatran dərəcəsini, hazır çəkisini, tələb olunan testləri, istehsal cədvəlini və planlaşdırılan aşağı axın əməliyyatlarını göndərin.layihə sorğu səhifəsi.
Əlaqə:sales@kinggle.com · +86-574-87103665. Müəyyən edilmiş məhsul və xətt sərhədi konfiqurasiyanın nəzərdən keçirilməsini təkcə maşın qiymətinə dair sorğudan daha faydalı edir.
Tez-tez verilən suallar
Avtomatik üfürmə maşını tam istehsal xətti ilə eynidirmi?
Xeyr. Məhsulun çıxarılması, kəsilməsi, yoxlanılması və ya qablaşdırılması ayrı qalarkən avtomatik maşın qəlibləmə hərəkətlərinə nəzarət edə bilər. Tam istehsal xətti bu əməliyyatlar arasında transfer, nəzarət və keyfiyyət sərhədini müəyyən edir. Daxil edilmiş hər bir modulu, əl işi və xaric edilmiş xidməti müəyyən edən avadanlıq siyahısı və tərtibatı tələb edin. Nəyin gələcəyini avtomatik deyil, satınalma spesifikasiyası müəyyənləşdirir.
Tam avtomatik üfləmə maşınının hələ də operatorlara ehtiyacı varmı?
Bəli. Materialın doldurulması, keyfiyyət nümunəsinin götürülməsi, alətlərin dəyişdirilməsi, texniki qulluq və nasazlıqların aradan qaldırılması hələ də təyin edilmiş məsuliyyətlərə ehtiyac duyur. Avtomatlaşdırma, hər bir istehsal tapşırığını aradan qaldırmadan təkrarlanan işləməni aradan qaldıra bilər. Qablaşdırma və hurda ilə işləmə də daxil olmaqla, tam növbə və faktiki xidmət planı ətrafında heyəti planlaşdırın. Köməkçi heyətin kamera çərçivəsindən kənarda qaldığı qısa nümayişdən əmək təxmini hesablamayın.
Avtomatik söndürmə, şüşə sızma testi və qablaşdırma standart olaraq daxildirmi?
Onların olduğunu düşünməyin. Kotirovka hər bir əməliyyatı, təchiz edilmiş avadanlığı, məhsul üçün xüsusi alətləri, sınaq metodunu və rədd etmə marşrutunu müəyyən etməlidir. Çıxarma qurğusu sızma test cihazı deyil və avtomatik konveyer avtomatik qablaşdırma sistemi deyil. Hər bir sitat gətirilən modul üçün onun hansı yarımçıq vəziyyəti aldığını və hansı qəbul edilmiş şərti çatdırdığını soruşun.
Mövcud ekstruziya üfürmə maşını avtomatlaşdırıla bilərmi?
Mümkündür, lakin fizibilite mövcud idarəetmə sistemindən, mühafizədən, mövcud yerdən, qəlibin açılmasından, məhsulun buraxılmasından və transfer təşkilindən asılıdır. Hissə həmçinin təklif olunan tutma, kəsmə və yoxlama qurğularına uyğun olmalıdır. Ayrı-ayrılıqda robot və ya konveyer almazdan əvvəl bütün hüceyrəni nəzərdən keçirin. Təkmilləşdirmə müəyyən edilmiş inteqrasiya məsuliyyətini, yenilənmiş risk qiymətləndirməsini və razılaşdırılmış istehsal sınaqlarını əhatə etməlidir.
Alıcılar avtomatik xəttin çıxışını necə yoxlamalıdırlar?
Müəyyən edilmiş müşahidə müddəti ərzində razılaşdırılmış yekun atqı nöqtəsində qəbul edilmiş konteynerləri sayın. Qatranı, məhsulu, qəlibi, aktiv mövqeləri, kommunal xidmətləri və daxil olan aşağı axın əməliyyatlarını müəyyən edin. Rəddləri, dayanmaları və əl müdaxilələrini qeyddə saxlayın. Ümumi qəlibləmə məhsulunu qəbul edilmiş xətt məhsulundan ayrıca bildirin. Kataloq quru dövrü dəyəri bu istehsal sınağı üçün əvəzedici deyil.